English
 中文简体
 Product Category
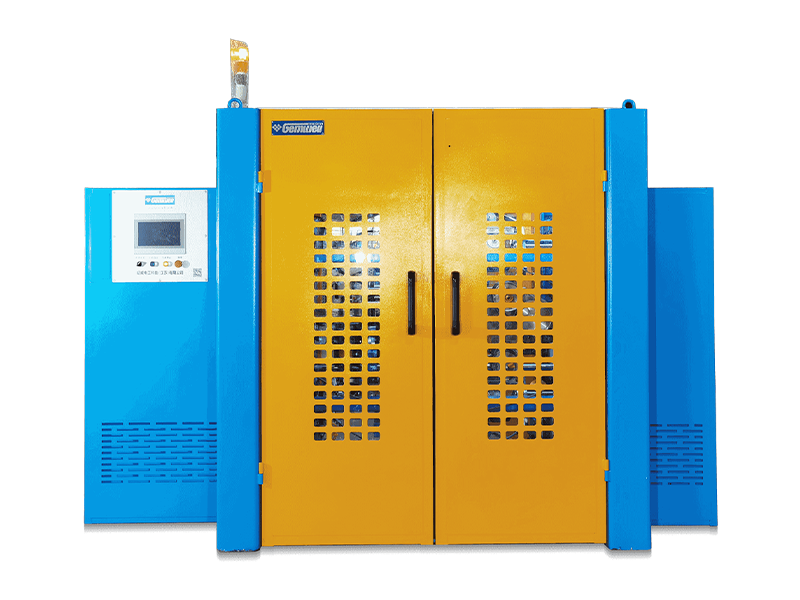
PVC/PE/PP/PU sheath ekstruderingsmaskin er et ikke-standardisert utstyr med tilpasning. Hovedmask
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


Product Category
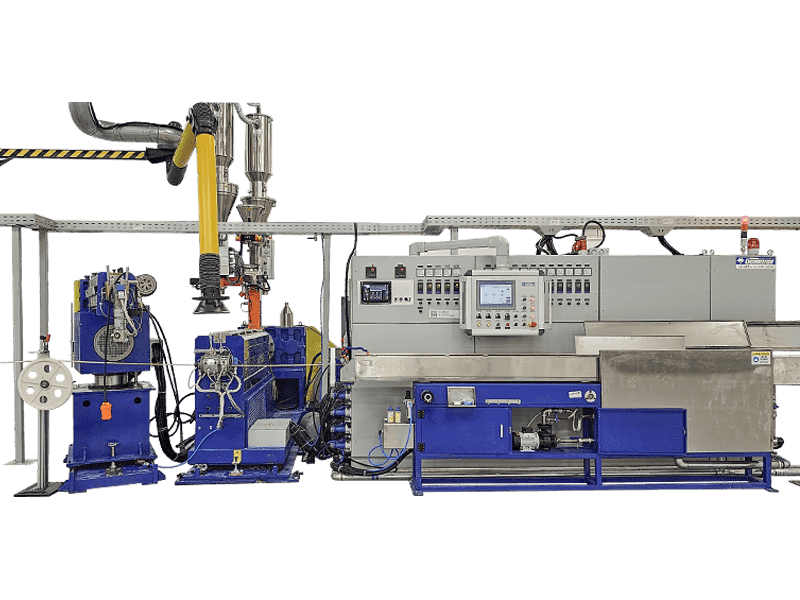
PVC/PE/PP/PU sheath ekstruderingsmaskin er et ikke-standardisert utstyr med tilpasning. Hovedmask
Read More +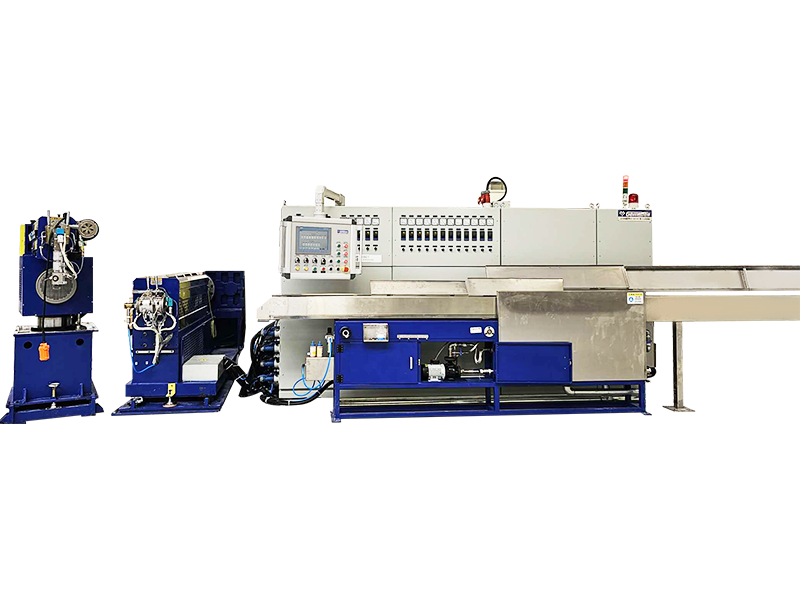
Product Category
LSZH/XLPE/TPE/TPU Sheath Extrusion Line er et ikke-standardisert utstyr med tilpasning. Hovedmask
Read More +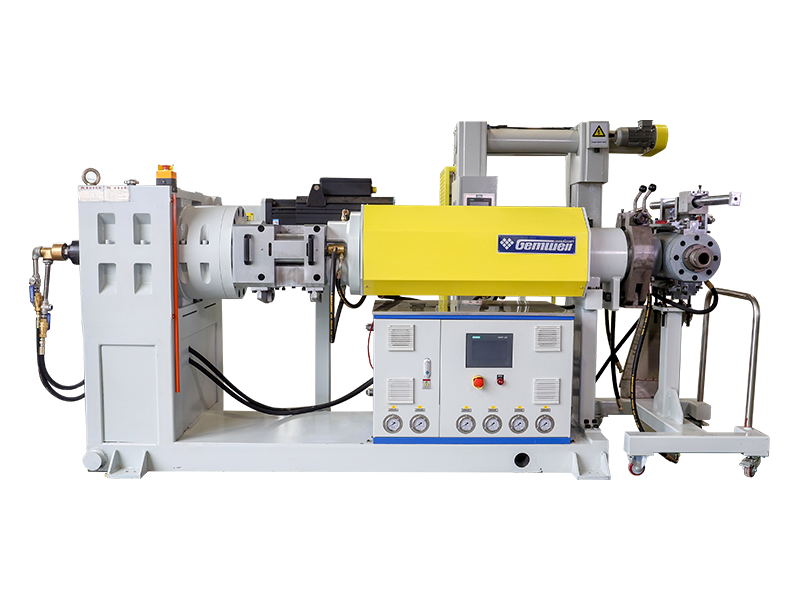
Product Category
Silicone Sheath Extrusion Line er et ikke-standardisert utstyr med tilpasning. Hovedmaskinmodelle
Read More +Mantelekstrudering skal dekke den vridde tråden med en ringformet hylse. Mantellaget spiller en viktig rolle i å fikse den indre fysiske strukturen til flertrådede kjernetråder og gi ekstern isolasjonsbeskyttelse. Det ytre kappelaget av kabelen er i direkte kontakt med eksterne gjenstander. Dens mekaniske styrke, elektriske egenskaper, miljøvern, utmattelsesmotstand, værbestandighet osv. varierer avhengig av bruksområdet. For å imøtekomme behovskravene har den ofte brukte kappeekstruderingen følgende typer: i henhold til de forskjellige miljøbeskyttelseskravene til kappematerialet er den delt inn i miljøvennlig, ikke-giftig materialeekstrudering og ikke-miljøbeskyttelsesmaterialeekstrudering; i henhold til de forskjellige brannmotstands- og flammehemmende kravene til kappelaget, er det delt inn i lav røyk halogenfri flammehemmende ekstrudering og ikke-flammehemmende materiale (dvs. konvensjonelt materiale) ekstrudering; i henhold til forskjellige spenningsnivåer er den delt inn i lavspenttråds ytre kappeekstrudering og stor middels høyspent strømkabel ytre kappeekstrudering. I henhold til de forskjellige størkningsstøpeprosessene til kappelaget etter ekstrudering, er det delt inn i vanlig vanntankkjølestøping og høytemperaturtørking av tunnelbestråling tverrbindingsstøping (eller andre tverrbindingsmetoder). I henhold til forskjellige bruksområder for tråd, er den delt inn i trådkappeekstrudering og kabelkappeekstrudering.

Etableringstid

Byggeareal (m²)

Antall ansatte

Immaterielle rettigheter
A Mature Factory You Can Count On
Related Products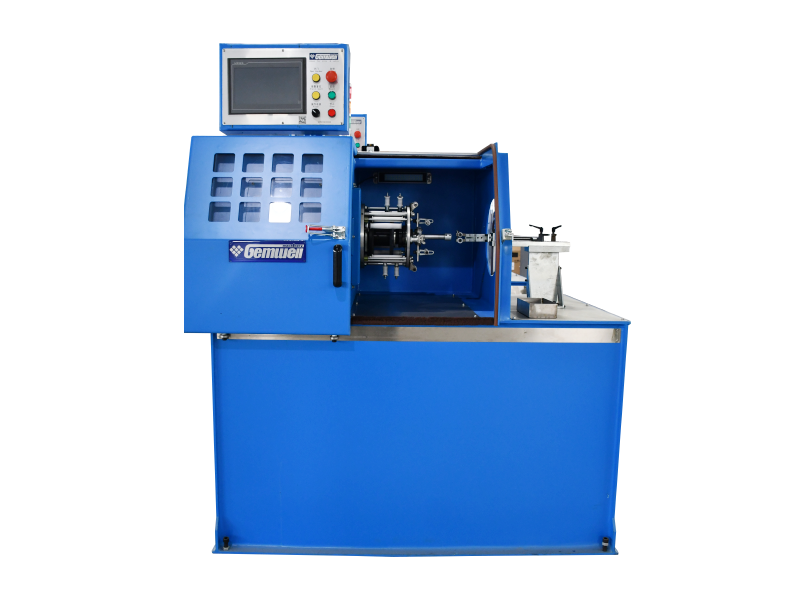
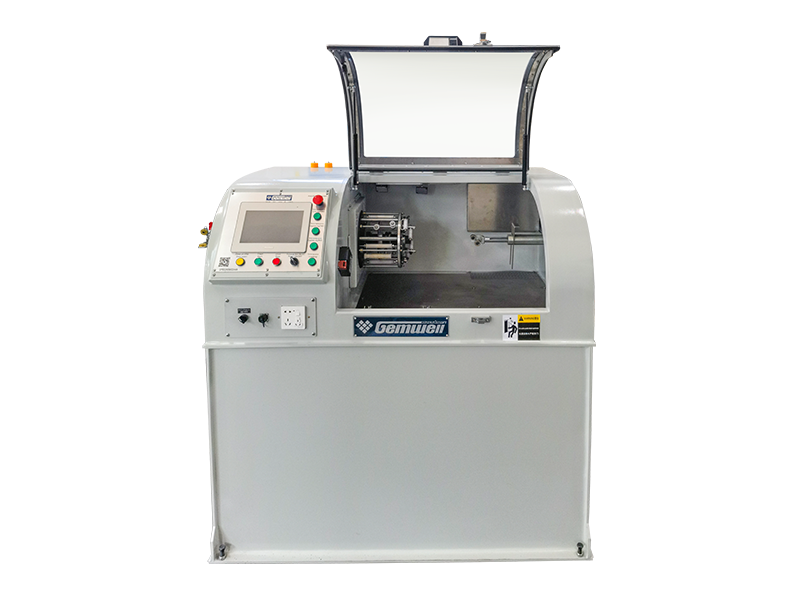
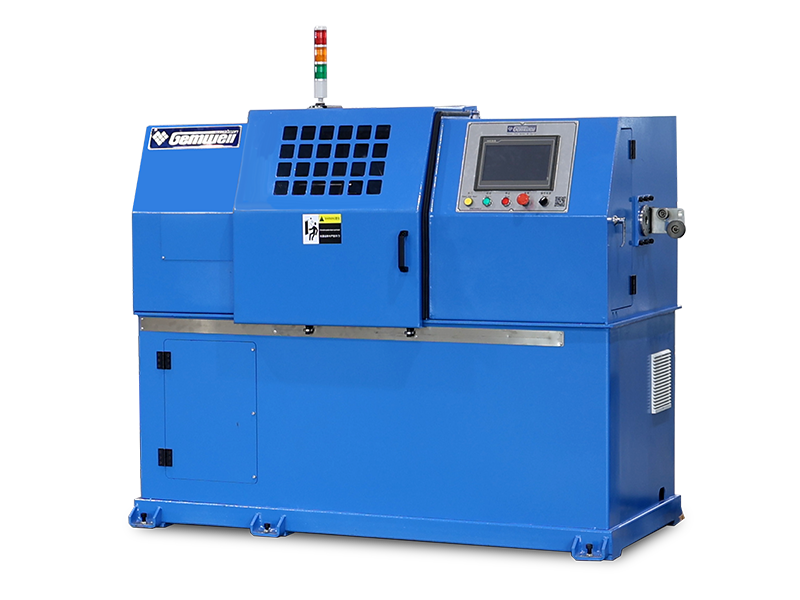
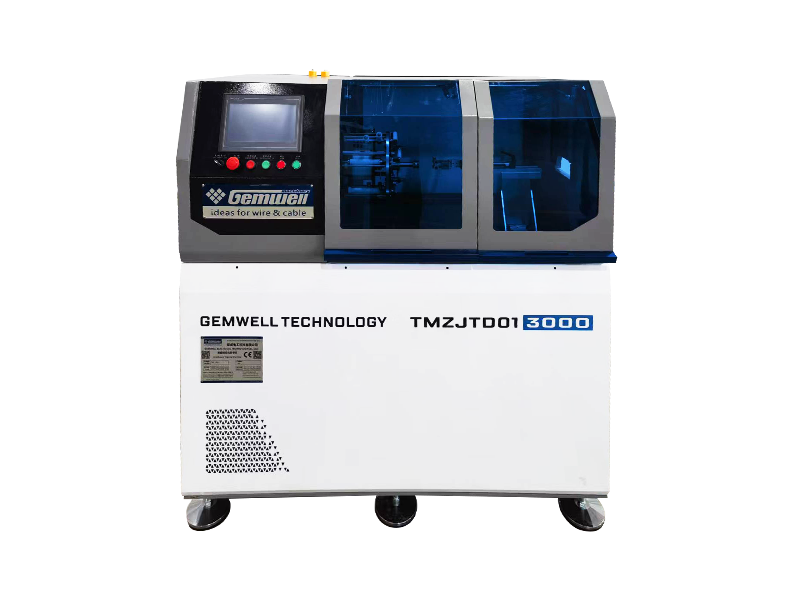
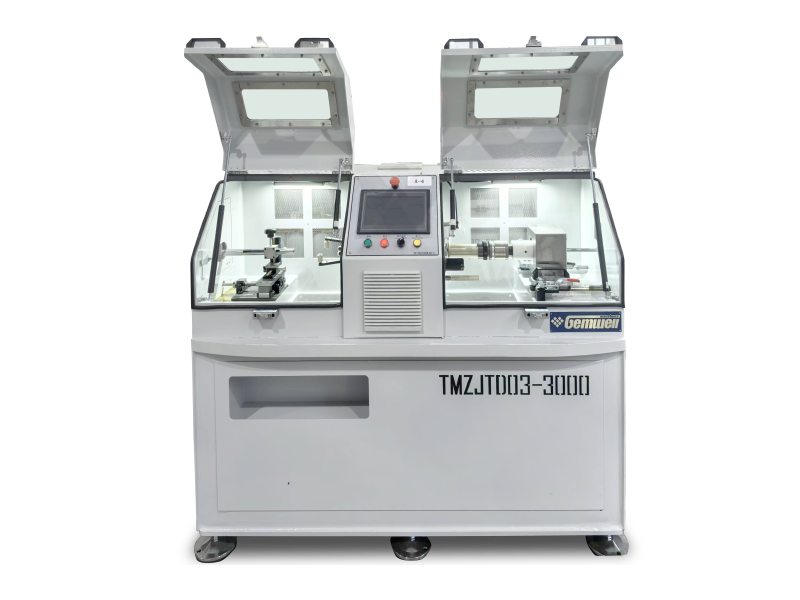
 2026-09-14
 Webmaster
A høyeffekts trådekstruder er ryggraden i ethvert kabelanlegg som produserer ledninger med stor diameter eller høy gjennomstrømni
Read More +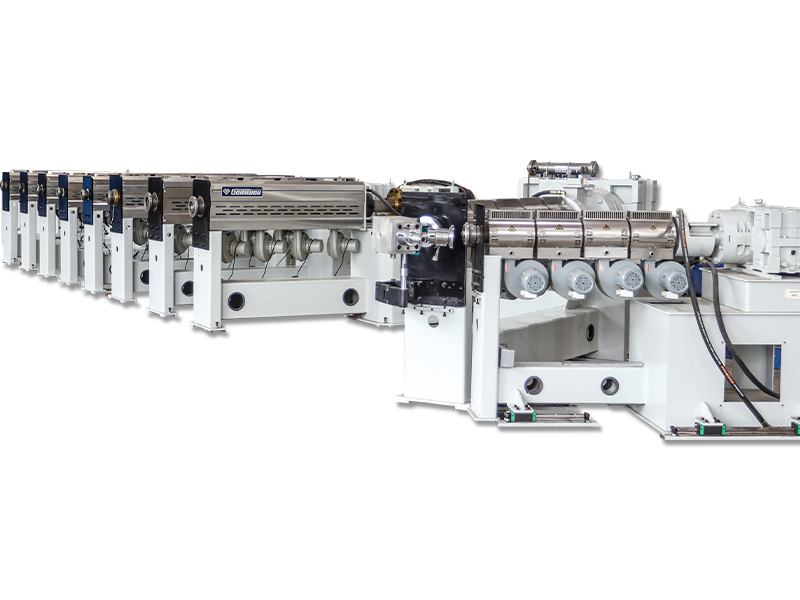
2026-09-07
Webmaster
Hva Bunch Stranding betyr Bunch stranding er en lederkonstruksjonsmetode hvor to eller flere bare ledninger tvinnes sammen i en enkelt ope
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser frem til å ønske deg velkommen på, Hall E2, stand nr.A41 og vil sette søkelyset på våre nyeste lÃ
Read More +
2026-08-31
Webmaster
Hvor kabelveggkvaliteten faktisk bestemmes En 0,5 mm² PVC-isolert bygningstråd kommer ut av kjøleren med en forskjell på 0,02 mm mello
Read More +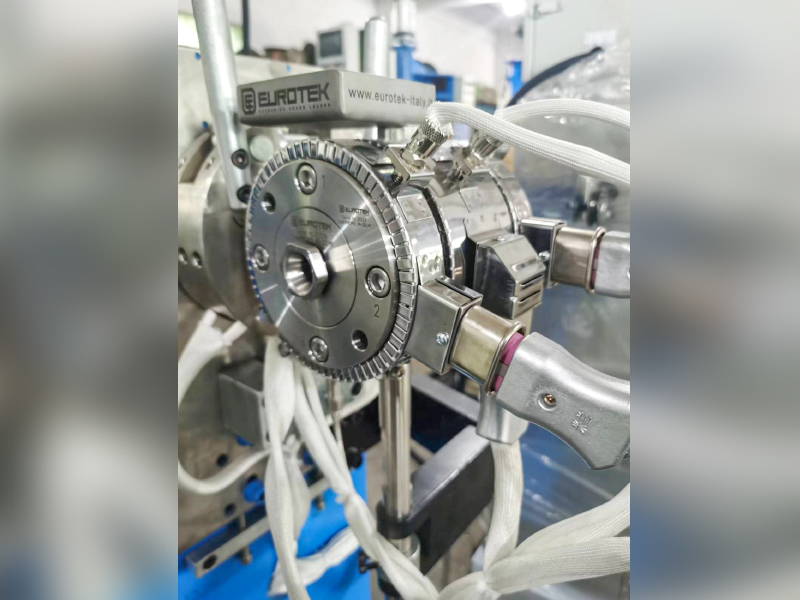
2026-08-27
Webmaster
For Twinax-kabler i AI-servere er det å senke den effektive Dk for isolasjonen (luft ≈1, FEP≈2.1) nøkkelen til å redusere høyfrekvent tap,
Read More +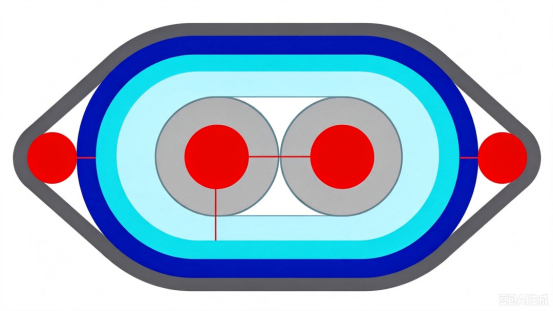 FAQ
CAT7 og CAT8 nettverkskabler skiller seg hovedsakelig i overføringshastighet og frekvens.
CAT7 støtter overføringshastigheter på opptil 10 Gbps med en frekvens på 600 MHz, mens CAT8 støtter hastigheter på opptil 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produksjon bør det brukes ledermaterialer av høy kvalitet, avstanden mellom parene og isolasjonstykkelsen bør være strengt kontrollert, effektive skjermingsteknikker som dobbeltlags skjerming bør brukes for å redusere krysstale og ekstern interferens, og sikre signalintegritet.
Dobbeltlags skjermingsstrukturer bør tas i bruk, med et indre lag av aluminiumsfolie og et ytre lag av flettet netting, for å forbedre kabelens anti-interferensevne; samtidig bør arrangementet av par optimaliseres, og avstanden mellom parene bør økes for å redusere krysstale.
Ved å optimalisere pargeometri, nøyaktig kontroll av impedanstilpasning, bruke isolasjonsmaterialer av høy kvalitet og bruke effektive skjermingsteknikker, kan returtapet minimeres for å sikre signalintegritet.
Automatisk strammebane og kontroll bidrar til å opprettholde konsistent spenning gjennom hele pakkeprosessen, og sikrer jevn dekning, unngår spenningssvingninger under tapeforbruket, reduserer nedbrytningshastigheten.
PCIe 6.0- og PCIe 7.0-kabler varierer i overføringshastighet og krav til signalintegritet. PCIe 6.0 bruker PAM4-modulasjonsteknologi med en overføringshastighet på opptil 64 GT/s, mens PCIe 7.0 øker overføringshastigheten ytterligere, bruker mer avanserte modulasjonsteknologier og krever høyere signalintegritet og lavere ventetid.
Ledermaterialer med lavt tap bør velges, den geometriske strukturen til parene bør optimaliseres, krysstale mellom parene bør reduseres, isolasjonsmaterialer av høy kvalitet bør brukes, og produksjonsprosessene bør kontrolleres strengt for å redusere signalforsinkelse og dempning.
Bruk av effektiv skjermingsteknologi, slik som dobbeltlags skjerming, bruk av ledermaterialer med lav motstand, optimaliserer geometrien til ledningsparet, reduserer elektromagnetisk lekkasje og kontrollerer EMI-nivået til ledningen.
Høye overføringshastigheter krever strengere kontroll av signalintegritet, noe som krever bruk av ledermaterialer med lavt tap, presis kontroll av pargeometri og reduksjon av krysstale og forsinkelse for å møte kravene til høyhastighetsoverføring.
Isolasjonsmaterialer med lav dielektrisitetskonstant og lavtap-tangens, slik som PTFE eller PI, bør velges for å redusere signaldemping og forsinkelse.
Ved å bruke Time Domain Reflectometry (TDR) og annet testutstyr, kan sanntidsovervåking av kabeloverføringsforsinkelse utføres for å sikre at den er innenfor det spesifiserte området, og forhindrer problemer med signaloverføringskvalitet.
Nøyaktig kontroll av lederdiameter og isolasjonstykkelse, optimalisering av pararrangement, reduksjon av krysstale mellom par og bruk av ledermaterialer med lav motstand kan effektivt kontrollere kabelmotstand og induktans.
Ved å bruke spektrumanalysatorer og annet testutstyr, kan sanntidsovervåking av kabeloverføringshastighet utføres for å sikre at den oppfyller designkravene, og forhindrer problemer med signaloverføringskvalitet.
Temperaturkontrollen til ekstruderen påvirker direkte kvaliteten på isolasjonen eller kappelaget. For høy eller for lav temperatur vil gi ustabile materialegenskaper og påvirke den generelle kvaliteten på kabelen.
Stigningen til en strandingsmaskin bestemmer fleksibiliteten og strekkstyrken til den trådede tråden. En kortere stigning øker fleksibiliteten, mens en lengre stigning øker strekkstyrken.
I tråd- og kabelproduksjonsindustrien spiller hylsterekstrudere en sentral rolle, og bestemmer ikke bare produktkvalitet og holdbarhet, men påvirker også produksjonseffektivitet og kostnadskontroll direkte. Som et ledende selskap på dette feltet, utnytter Gemwell Electrical Technology (Jiangsu) Co., Ltd. sin omfattende tekniske ekspertise og pålitelige serviceforpliktelse for å gi omfattende støtte til globale kunder.
1. Hva er det grunnleggende arbeidsprinsippet til en wire og kabelkappe ekstruderingsmaskin ?
En wire- og kabelkappeekstruderingsmaskin er en spesialisert maskin som smelter og ekstruderer termoplast for å danne et jevnt beskyttende lag på overflaten av ledninger eller kabler. Kjernemekanismen omfatter et matesystem, en skruekstruderingsenhet og en kjøle- og formingsseksjon. Råmateriale (som polyetylen eller polyvinylklorid) mates inn i en trakt og varmes opp til smeltet tilstand av den roterende skruen. Smelten blir deretter ekstrudert gjennom et dysehode, og danner et kontinuerlig kappelag. Til slutt blir kappen raskt størknet av et vann- eller luftkjølesystem. Denne prosessen krever nøyaktig temperatur- og trykkkontroll for å sikre at hylsens tykkelse, tetthet og overflatefinish oppfyller industristandarder. Ved levering av denne typen maskiner legger Gemwell Electrical Technology vekt på sitt intelligente temperaturkontrollsystem, som sikrer effektiv og stabil drift. Videre sikrer dens 24-timers raske responstjeneste umiddelbar teknisk støtte for kunder i tilfelle driftsavvik, og unngår produksjonsavbrudd.
2. Hvilke materialer brukes vanligvis i wire- og kabelkappeekstruderingsmaskiner? Hvordan påvirker valget av disse materialene ytelsen til sluttproduktet?
Ekstruderingsmaskiner for tråd og kabelkappe behandler vanligvis termoplastiske materialer som polyetylen (PE), polyvinylklorid (PVC), polypropylen (PP) og spesialgummi. Materialvalg påvirker direkte kappens mekaniske styrke, værbestandighet, isolasjonsegenskaper og miljøytelse. For eksempel brukes PE ofte i utendørskabler på grunn av sin utmerkede kjemiske motstand og lavtemperaturseighet, mens PVC er mye brukt i byggekabler på grunn av kostnadseffektivitet og flammehemming. Utilpassede materialsmelteindekser eller feil tilsetningsforhold kan føre til bobler, sprekker eller ujevn krymping i kappen, noe som reduserer kabelens levetid. Gemwell Electrical Technology inkorporerer teknologi for optimalisering av materialkompatibilitet i maskindesignet for å hjelpe kundene med å unngå disse feilene. Videre, takket være selskapets ettårige kvalitetssikring, kan kundene motta rettidig profesjonell diagnose og løsninger hvis de møter ytelsessvingninger under materialpåføringsfasen, noe som sikrer at produktene deres konsekvent oppfyller standarder.
3. Hva er de viktigste bruksområdene for wire- og kabelkappeekstruderingsmaskiner? Hvordan driver deres teknologiske fordeler bransjeutviklingen?
Disse maskinene er mye brukt i kraftoverføring, kommunikasjonsnettverk, bilelektronikk og bygningsinfrastruktur. For eksempel, i produksjon av høyspent overføringskabler, sikrer ekstrudere at kappene har høy isolasjon og UV-motstand. Ved produksjon av fiberoptiske kabler må kappene være tynne, lette og fleksible for å beskytte fiberkjernen. Deres teknologiske fordeler ligger i ekstruderingskontroll med høy presisjon. For eksempel kan et tilbakekoblingssystem med lukket sløyfe justere ekstruderingshastigheten i sanntid for å imøtekomme kabler med varierende diametre og komplekse strukturer, og dermed forbedre produksjonseffektiviteten og produktkonsistensen. Med fremveksten av fornybar energi og 5G-teknologi, driver hylsterekstrudere industrien mot lett og miljøvennlig produksjon. Gemwell Electrical Technology støtter disse innovative applikasjonene med utstyret sitt. Kombinert med livslang servicestøtte, mottar kundene kontinuerlige oppgraderingsanbefalinger etter hvert som de utvider seg til nye områder, noe som sikrer at maskinene deres forblir fremtidssikre.
4. Hvorfor er vedlikehold og kalibrering av ekstruderingsmaskiner for wire og kabelkappe så avgjørende? Hva er vanlige feilpunkter?
Ekstrudervedlikehold og kalibrering er nøkkelen til å sikre langsiktig, effektiv drift. Skruerslitasje, aldrende varmeelementer eller avvik i kontrollsystemet kan føre til produksjonsfeil som ujevn kappetykkelse eller ustabil ekstruderingshastighet. Vanlige feilpunkter inkluderer metalltretthet i skruen og tønnen, temperatursensorfeil og blokkering av dyse. Hvis de ikke løses umiddelbart, øker disse problemene ikke bare skrotraten, men kan også forårsake sikkerhetshendelser. Regelmessig kalibrering involverer trykktesting, temperaturkalibrering og skrurengjøring for å opprettholde ekstruderingsnøyaktigheten. Gemwell Electric Technology understreker kjerneverdien av Gemwell-tjenesten: gjennom en 24-timers hurtigresponsmekanisme får kundene umiddelbar assistanse på stedet eller fjernhjelp i tilfelle feil, og unngår kostbar nedetid. I tillegg dekker en ett års kvalitetsgaranti alle kritiske komponenter, noe som sikrer at vedlikeholdskostnadene er håndterbare.
5. Hvilke tekniske og servicefaktorer bør tas i betraktning når du velger en leverandør av wire- og kabelkappeekstruderingsmaskin?
Valg av leverandør krever en omfattende evaluering av maskinens tekniske parametere (som ekstruderingsnøyaktighet, energieffektivitet og automatiseringsnivå) samt dens ettersalgsstøttesystem. Tekniske faktorer inkluderer om skruedesignen optimaliserer materialflyten og om kontrollsystemet støtter flertrinns temperaturkontroll. Servicefaktorer legger vekt på responshastighet, opplæringsressurser og langsiktig støtte. For eksempel krever miljøer med høy kapasitet at leverandørene gir rask reservedelsforsyning og forebyggende vedlikeholdsplaner. Gemwell Electrical Technology skiller seg ut med sitt profesjonelle team og Gemwell-løfte: alle driftsspørsmål løses innen 24 timer, ett års garanti sikrer feilfri drift av nye maskiner, og livstidsservicestøtte dekker hele livssyklusen til utstyret, fra installasjon og igangkjøring til tekniske oppgraderinger, og gir kundene sømløse løsninger. Dette reduserer ikke bare de totale eierkostnadene, men hjelper også kundene å opprettholde fordelene sine i et svært konkurranseutsatt marked.

 Custom Ekstruderingsmaskin for ledning og kabelkappe Manufacturers