E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


XLPE-isolasjon finnes av én grunn: vanlig polyetylen kan ikke holde stand når en kabel blir varm. Tverrbinding gjenoppretter polymerstrukturen slik at materialet slutter å smelte, beholder sin elektriske integritet og tåler en 90°C kontinuerlig ledertemperatur med kortslutningstopper opp til 250°C. Hvis du produserer strømkabler, bilkabler eller industrielle kontrollkabler, er XLPE målestokken du sammenligner annenhver isolasjon mot. Denne veiledningen dekker hva XLPE-isolasjon er, hvordan den yter, hvordan den ekstruderes og hva du bør vurdere når du velger en ekstruderingslinje.
Hva er XLPE-isolasjon og hvorfor krysskobling endrer alt
XLPE står for tverrbundet polyetylen. Råmaterialet er en polyetylen med god flyt og renhet, vanligvis behandlet ved smeltetemperaturer under 150°C. Etter ekstrudering går kabelen gjennom et herdetrinn som forbinder separate polymerkjeder til et tredimensjonalt nettverk. Den enkle endringen konverterer en termoplast til en herdeplast.
Termoplastisk PE mykner når lederen varmes opp og kan deformeres under trykk inne i rør eller kanal. XLPE holder formen fordi det tverrbundne nettverket holder polymerkjedene sammen. Det praktiske resultatet er en kabel som kan gå varmere, føre mer strøm for samme lederstørrelse og håndtere overbelastningsforhold uten å kollapse.
Fra termoplastisk PE til et termohærdende nettverk
Under tverrbinding danner aktiverte steder på tilstøtende polyetylenkjeder kovalente bindinger. I peroksid XLPE bryter varme ned dikumylperoksid over omtrent 180 °C for å generere frie radikaler som skaper disse bindingene. I silan XLPE utløser fuktighet en kondensasjonsreaksjon mellom silanpodede kjeder. I begge tilfeller smelter det endelige materialet ikke lenger.
Standardindikatorer for en vellykket tverrbindingsreaksjon inkluderer hot-set-forlengelse under 175 % ved 200 °C (IEC 60811-507) og et gelinnhold typisk over 70–80 %. Hvis graden av tverrbinding kommer til kort, beholder isolasjonen varmeminnet og kan deformeres ved høy temperatur.
Hvor XLPE-isolasjon får plass
XLPE-isolasjon er dominerende i mellomspente distribusjonskabler fra ca. 6 kV til 35 kV, og den fungerer også godt i høyspent- og ekstra-høyspentkabler opp til 500 kV. Lavspente bygningsledninger, gruvekabler, kabler ombord, bilbatterikabler og vindparkarray-kabler spesifiserer også XLPE når applikasjonen krever 90°C drift eller bedre overbelastningstoleranse.
Hvordan XLPE-isolasjon sammenlignes med andre isolasjonsforbindelser
Å velge et isolasjonsmateriale handler om å balansere termisk vurdering, dielektriske egenskaper, fleksibilitet og kostnader. Tabellen nedenfor sammenligner materialene som oftest sees på ekstruderingslinjer.
| Isolasjonsmasse | Kontinuerlig ledervurdering | Kortslutningstopp | Relativ permittivitet ved 20°C | Typisk kabelapplikasjon |
|---|---|---|---|---|
| PVC | 70°C | 160°C | 3,0–8,0 | Lavspent byggeledning og fleksible ledninger |
| Termoplastisk PE | 70°C | 180°C | 2.3 | Lavspentledninger, medfølgende antennekabler |
| XLPE | 90°C | 250°C | 2,3–2,5 | Distribusjon, kraft, bil, industri |
| EPJ | 90°C | 250°C | 2,8–3,2 | Gruvedrift, marine og fleksible strømkabler |
| TPE/TPU | 90°C til 125°C | Sammensetningsavhengig | 3,0–4,5 | Fleksible robotkabler og trekkkjedekabler |
Viktige XLPE-egenskaper som driver kabeldesign
Dataene som betyr mest på et dataark, faller inn i tre grupper: elektrisk, termisk og langsiktig aldring. Her er hva du skal se etter, med de typiske verdiene som vises på sammensatte spesifikasjoner.
- Volumresistivitet: XLPE-forbindelser viser 10 15 til 10 16 ohm-cm ved 20°C, som er grunnen til at lekkasjestrømmen holder seg lav selv ved 90°C.
- Relativ permittivitet: ca. 2,3 til 2,5 ved strømfrekvens. Denne lave verdien reduserer kapasitans og dielektrisk tap i lange distribusjonskretser.
- Dissipasjonsfaktor (tan delta): under 0,001 ved 20°C og strømfrekvens i gode forbindelser; høyere verdier indikerer forurensning eller fuktighet.
- Dielektrisk styrke: kortsiktige tester på ekstrudert XLPE-isolasjon når ofte 20 til 40 kV/mm avhengig av tykkelse, elektrodekonfigurasjon og sammensatte renslighet.
- Termisk vurdering: 90°C kontinuerlig ledertemperatur, 130°C overload (cable-dependent), and 250°C short-circuit peak per IEC 60502 .
- Aldring og motstand mot vanntre: trehemmende XLPE (TR-XLPE)-forbindelser tilfører spesielle tilsetningsstoffer som bremser elektrokjemisk tredannelse i våte installasjoner.
Tre krysskoblingsruter for å lage XLPE
Måten XLPE er tverrbundet endrer produksjonslinjeoppsettet, kjemien og kabeltypene du kan lage. Tre ruter dominerer markedet.
Peroksidkryssbinding
Peroksid XLPE er standarden for mellom- og høyspentkabler. Forbindelsen inneholder dikumylperoksid, som spaltes ved høy temperatur inne i et kontinuerlig vulkaniseringsrør (CV) ved 350–450 °C damp eller nitrogen under trykk. Kabelen forblir i røret lenge nok til å oppnå ønsket grad av tverrbinding. Etter herding må peroksidbiprodukter avgasses, i noen utførelser i flere dager eller til og med uker, før kabelen kan termineres.
Silane kryssbinding
Silane XLPE bruker en to-trinns (Sioplas) eller ett-trinns (Monosil) prosess. Polyetylen podes med vinylsilan og tverrbindes senere ved eksponering for varmt vann eller damp. Ekstrudering etterfølges av et herdebad; linjehastighetene er vanligvis lavere fordi fuktighet må diffundere inn i isolasjonen. Denne metoden er populær for lavspentledninger, bilkabler og andre tynnveggede produkter der den ekstra investeringen av et CV-rør ikke er berettiget.
Stråling kryssbinding
En elektronstråleakselerator driver tverrbindingsreaksjonen ved kontrollerte dosenivåer, målt i kiloGrå. Stråling XLPE passer til tynnveggede produkter, varmekrympbare materialer og spesialtråder som trenger jevn tverrbinding uten høytemperaturkjemi. Dose, penetreringsdybde og linjehastighet må tilpasses nøye til isolasjonsveggtykkelsen.
| Metode | Utløser | Produksjonsutstyr | Typiske kabelsegmenter |
|---|---|---|---|
| Peroxide | Varm over 180°C og trykk | CV-rør, kontaktledning eller vertikal | MV/HV strømkabler |
| Silane | Fuktighet | Ekstruder pluss herdekar eller bad | LV-ledninger, bilkabler |
| Radiation | Elektronstråle | Akselerator og skjerming | Tynnveggede, varmekrympende, romfartsledninger |
Ekstruderende XLPE-isolasjon: prosess og utstyr
XLPE-isolasjonsekstrudering ligner på PE-ekstrudering, men renslighet og temperaturkontroll er langt mer krevende. Forurensning av noe slag – brent forbindelse, støv eller metallpartikler – skaper et svakt punkt som kan starte et tomrom eller tre under elektrisk påkjenning. Mange fabrikker dedikerer en spesifikk ekstruder til XLPE og kjører den under et kontrollert miljø.
Smeltetemperaturen må vanligvis holde seg innenfor et smalt vindu 120–140°C for silan XLPE slik at tverrbinding starter bare under herdestadiet, ikke i tønnen. Skruegeometri, kompresjonsforhold og tønnekjøling påvirker alle temperaturprofilen. En skjermveksler med finmasket netting holder smelten ren og hjelper til med å holde tilbake forurensninger fra den innkommende blandingen.
For mellomspenningskonstruksjoner legger trippelekstrudering et indre halvledende lag, XLPE-isolasjonen og et ytre halvledende lag i én operasjon. Isolasjonshodet bruker en design med glatt kjerne eller rillet kjerne for å oppnå et defektfritt grensesnitt, fordi enhver uregelmessighet ved grensesnittet konsentrerer elektrisk stress.
For solid-core ledninger og kabelisolasjonslinjer lar en allsidig ekstruder vurdert for LSZH, XLPE, TPE og TPU-forbindelser et anlegg bytte mellom produkter uten å endre hele linjen. Temperaturstabilitet, tett toleranse på veggtykkelse og rask materialbytte avgjør hvor mye brukbar kabel du kan produsere per skift.
En linje som kan håndtere XLPE sammen med LSZH, TPE og TPU gir deg fleksibilitet når bestillinger skifter mellom bil-, bygg- og industrikabeltyper. Bekreft ekstruderens skruedesign, temperaturkontrollnøyaktighet og den faktiske linjehastigheten for veggtykkelsen du trenger før du forplikter deg.
Overtrekk og komplettering av en XLPE-basert kabel
Isolasjon er bare halve historien. Den ytre kappen beskytter kjernen mot mekanisk skade, fuktighet, kjemikalier og UV. XLPE-forbindelser brukes også til mantel når høy varme- og slitebestandighet er nødvendig, mens LSZH-mantel er spesifisert i offentlige bygninger, tunneler og skip for å begrense røyk og giftig gass i brann.
En kabel med XLPE-isolasjon og en XLPE- eller LSZH-kappe kan operere kontinuerlig ved 90°C gjennom hele levetiden. Mantellinjer kjører vanligvis med høyere effekt enn isolasjonslinjer fordi mantelveggen er tykkere og kravene til overflatekvalitet varierer. Temperatursoner, avhentingshastighet og kjølekaroppsett må forhindre krymping og holde kappen konsentrisk.
For en fyldigere behandling av dette stadiet, se vår kunnskapsbase for wire- og kabelkappeekstruderingsmaskin før du spesifiserer linjen din.
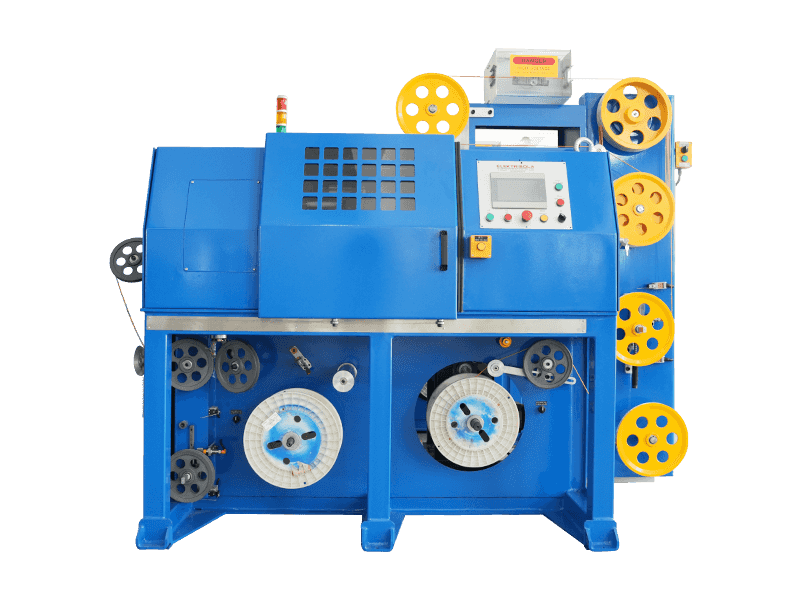
 Tilpassbar LSZH/XLPE/TPE/TPU kappeekstruderingslinje Denne ekstruderingslinjen håndterer flammehemmende materialer med høy viskositet for miljøvennlige kabler. Den har robust drivkraft, avansert kjøling og stabil opptak for å forhindre overflatedefekter og støtte kontinuerlig produksjon. Se produkt →
Den samme produsenten kan typisk levere både isolasjons- og mantellinjer, noe som forenkler igangkjøring, opplæring og håndtering av reservedeler. GEMWELLs kappeekstruderserie dekker PVC, PE, PP, PU, LSZH, XLPE, TPE og TPU, pluss silikon for jakkearbeid ved høy temperatur.
Vanlige XLPE-isolasjonsfeil og hvordan du kan forhindre dem
Problemer dukker ikke alltid opp under ekstrudering; mange dukker opp i den ferdige kabeltesten. Her er feilene som oftest sender XLPE-kabel til avvisningsbrønnen.
- Forurensning: støv, fuktighet, metall eller nedbrutt polymer i smelten kan skape spenningskonsentrasjoner. Begrensning: rene romlignende forhold, dedikert ekstruder og finfiltreringsskjermpakker.
- Brenning: hvis smelten holder seg over initieringstemperaturen for lenge, begynner peroksid eller silan å kryssbinde seg i fatet. Begrensning: tett tønnetemperaturkontroll, lavskjærskrue og kort oppholdstid.
- Tomrom og mikrohull: innestengt fuktighet eller flyktig gass danner hulrom under herding. Begrensning: tørk blandingen, administrer luftstrømmen i beholderen og kontroller avgassingsforholdene.
- Vanntrær: under våte forhold og høyt AC-stress vokser trelignende nedbrytningsbaner fra ufullkommenheter over år. Begrensning: bruk TR-XLPE, jevne grensesnitt og tørrherding.
- Grensesnittruhet: en grov grense mellom isolasjon og semikonlag forsterker elektrisk spenning. Redusering: co-ekstrudering og en passende hodedesign.
- Veggtykkelsesvariasjon: eksentrisk isolasjon mislykkes i dielektriske tester på det tynneste punktet. Redusering: lasermåling med lukket sløyfekontroll.
- Adhesjonsproblemer i våtdesign: semikonlag skiller seg fra isolasjonen. Redusering: match sammensatte herdehastigheter og håndter kabelen forsiktig etter herding.
Regelmessig rengjøring, dokumenterte vedlikeholdsplaner og operatøropplæring forhindrer de fleste av disse problemene. Se vår praktiske guide til ekstruderingsmaskindrift, vedlikehold og reparasjon for en vedlikeholdsrutine kan du tilpasse linjen din.
Hva du skal se etter når du velger en XLPE-isolasjonsekstruderingslinje
Før du sammenligner tilbud, skriv ned produktmiksen, mållinjehastigheten og veggtykkelsesområdet. Evaluer deretter hver linje på disse faktorene:
- Sammensatt dekning: linjen skal kjøre PE, XLPE, LSZH, TPE og TPU ved de nødvendige smeltetemperaturene uten krysskontaminering.
- Temperaturkontroll: soner med lukket sløyfe med en nøyaktighet på pluss eller minus 1–2°C og tilstrekkelig fatkjøling for den lavere smeltetemperaturen til silan XLPE.
- Skrue- og dysedesign: tilpasset lavskjærbehandling og dimensjonert for tynne eller tykke isolasjonsvegger.
- Filtrering: en effektiv skjermveksler slik at nettingendringer ikke skaper lange produksjonsstopp.
- Måling og kontroll: en laserdiametermåler med tilbakemelding til avtrekket og skrue for on-line veggtykkelseskontroll.
- Linjekonfigurasjon: pay-off, capstan eller danser, kjølekarlengde og opprullingsrulle, alle størrelser for hastighetene du trenger.
- Produsentstøtte: dokumentasjon, reservedeler, igangkjøring og opplæring. En leverandør med eksportinstallasjoner i mange land reduserer risikoen for nedetid.
Hvis du planlegger å produsere XLPE-isolerte kabler i dag og vil ha muligheten til LSZH, TPE eller TPU i morgen, er det praktiske svaret en isolasjonslinje designet for alle fire. En modulær maskin betaler for seg selv raskere fordi du kan akseptere et bredere utvalg av bestillinger uten en ekstra investering.
Ofte stilte spørsmål om XLPE-isolasjon
Hva er forskjellen mellom XLPE og vanlig PE-isolasjon?
Vanlig PE er en termoplast som mykner ved ca. 100°C og begrenser kabelen til en lederklassifisering på 70°C. XLPE er tverrbundet til et herdeplastnettverk som ikke smelter, noe som tillater en 90°C kontinuerlig vurdering og en 250°C kortslutningstopp. XLPE motstår også miljøpåkjenninger mye bedre enn termoplastisk PE.
Kan XLPE ekstruderes på en standard PE-ekstruder?
Silanbasert XLPE kan ofte behandles på en PE-ekstruder med streng temperaturkontroll og rene forhold, men skruen, filtreringen og materialmatingen må passe for den spesifikke blandingen. Peroxide XLPE for mellomspenningskabel krever mer spesialisert utstyr fordi herdetrinnet skjer i en CV-linje etter ekstrudering. Du må også unngå å kjøre XLPE etter flammehemmende forbindelser på samme linje med mindre tønnen og skruen er perfekt renset.
Hva er maksimal driftstemperatur for XLPE-isolasjon?
For standard XLPE-isolerte kabler er maksimal driftstemperatur for kontinuerlig leder 90°C. I en overbelastningstilstand er verdien normalt 130°C, og den maksimalt tillatte ledertemperaturen ved kortslutning er 250°C i en varighet på opptil fem sekunder, i samsvar med IEC 60502. Bekreft de nøyaktige verdiene på dine kabelstandarder, fordi noen spesialdesign spesifiserer lavere tall.
Hva er vanntrening i XLPE-kabler?
Vanntredannelse er en elektrokjemisk nedbrytningsprosess der fuktighet og elektrisk stress gradvis vokser treformede mikrostrukturer fra ufullkommenhet i isolasjonen eller grensesnittene. Det forårsaker ikke umiddelbar feil, men det reduserer dielektrisk styrke over år og kan føre til sammenbrudd i gamle mellomspenningskabler. Moderne tørrherdet og trehemmende XLPE-blandinger bremser denne prosessen kraftig.
Brukes XLPE-isolasjon også i lavspentkabler?
Ja. Foruten mellom- og høyspente strømkabler, vises XLPE i lavspente bygningstråder, bilkabler, oppsamlingskabler til vindparker og industrielle kontrollkabler. Hovedårsakene er høyere kontinuerlig temperaturvurdering, bedre overbelastningskapasitet og sterkere motstand mot kjemikalier og spenningssprekker sammenlignet med PVC eller PE. For tynnveggede lavspentprodukter er silan- og strålingskryssbinding de vanligste rutene.
 Relatert Produkter