English
 中文简体
 Product Category
Center Rotary Wrapping er en nøkkelprosedyre i ledningsproduksjonsprosessen for dataoverføring
Read More + E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


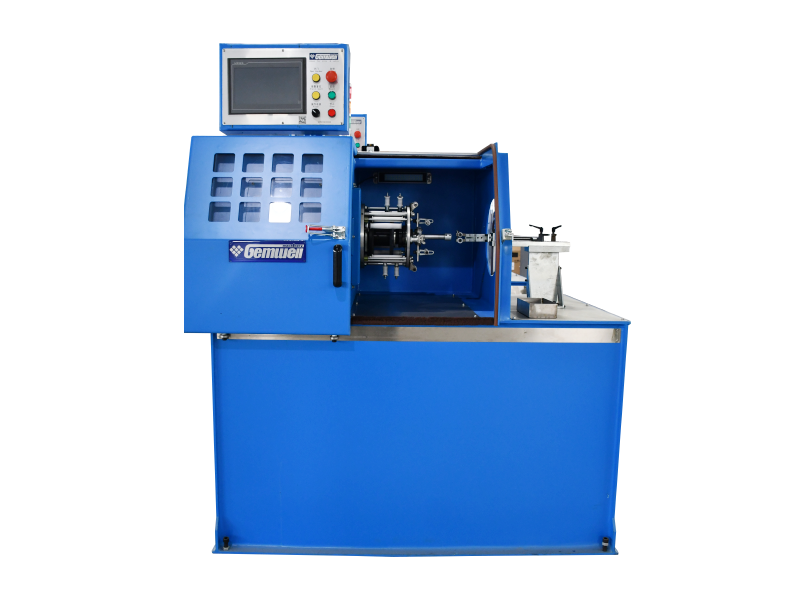
Product Category
Center Rotary Wrapping er en nøkkelprosedyre i ledningsproduksjonsprosessen for dataoverføring
Read More +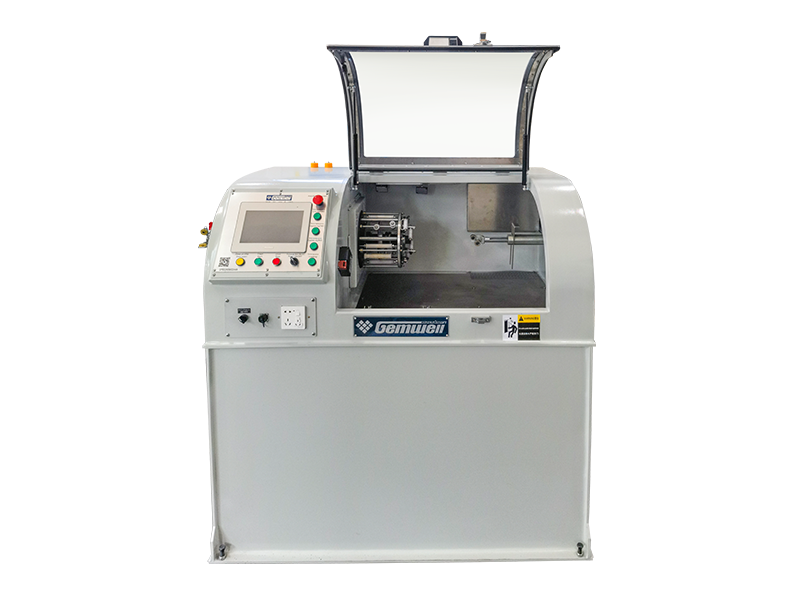
Product Category
Militærindustrien er det viktigste applikasjonsfeltet for fasestabile kabler, slik som fasestyrt
Read More +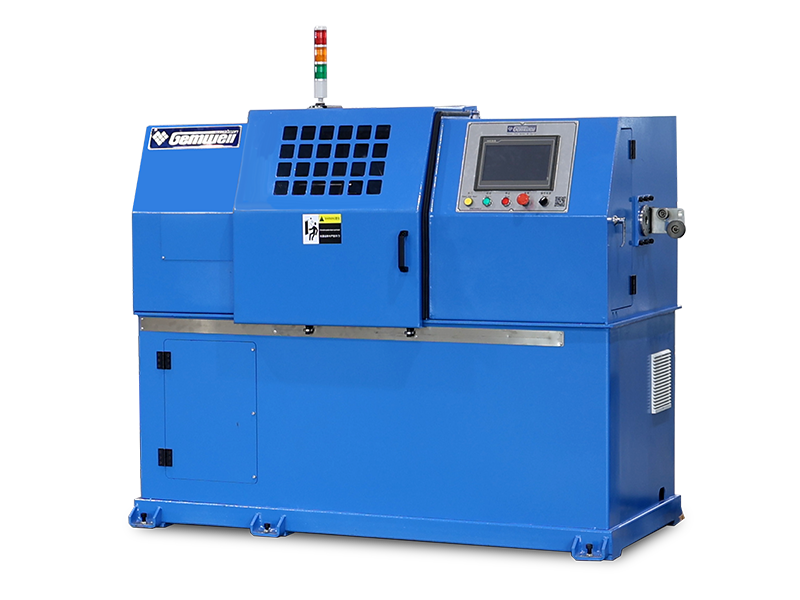
Product Category
De siste årene har nye energikjøretøyer blitt utviklet sterkt, kjent for en betydelig økning
Read More +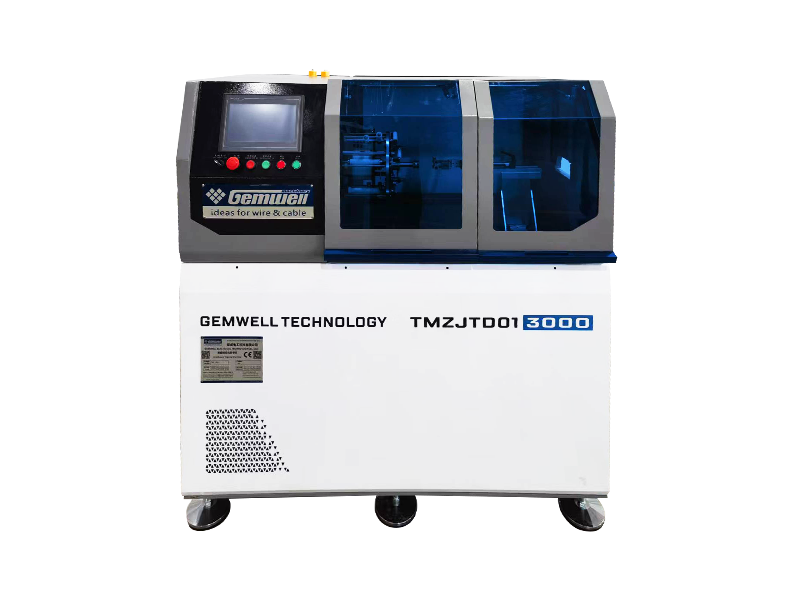
Product Category
Ultrafine ledninger brukes i ulike felt, som mobiltelefoner, bærbare datamaskiner, iPads, medisi
Read More +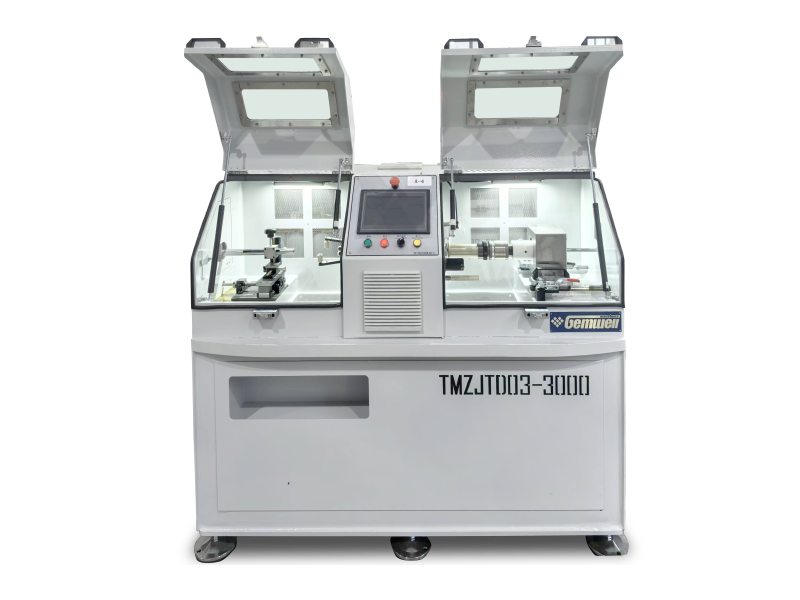
Product Category
Med populariseringen av 5G, Internet of Things, AI, nye energimobilenheter, VR/AR, datasentre, et
Read More +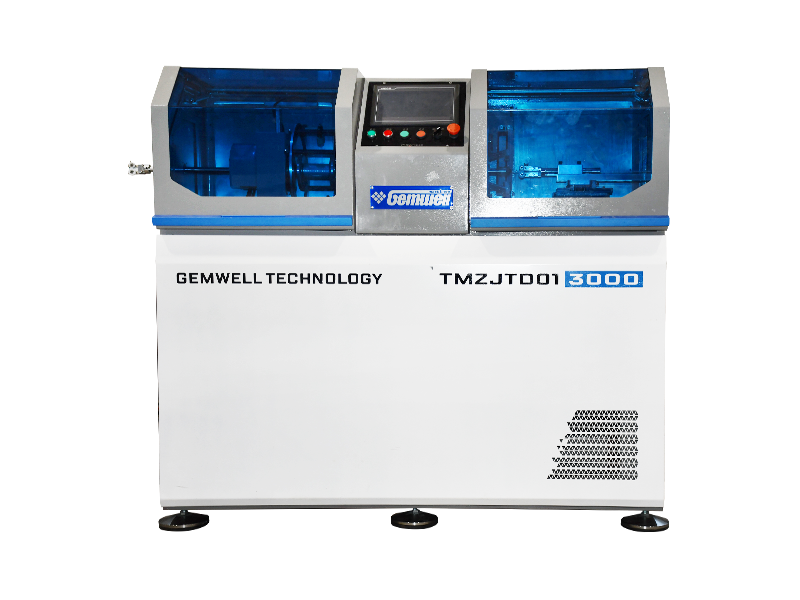
Product Category
Ultrafine ledninger brukes i ulike felt, som mobiltelefoner, bærbare datamaskiner, iPads, medisi
Read More +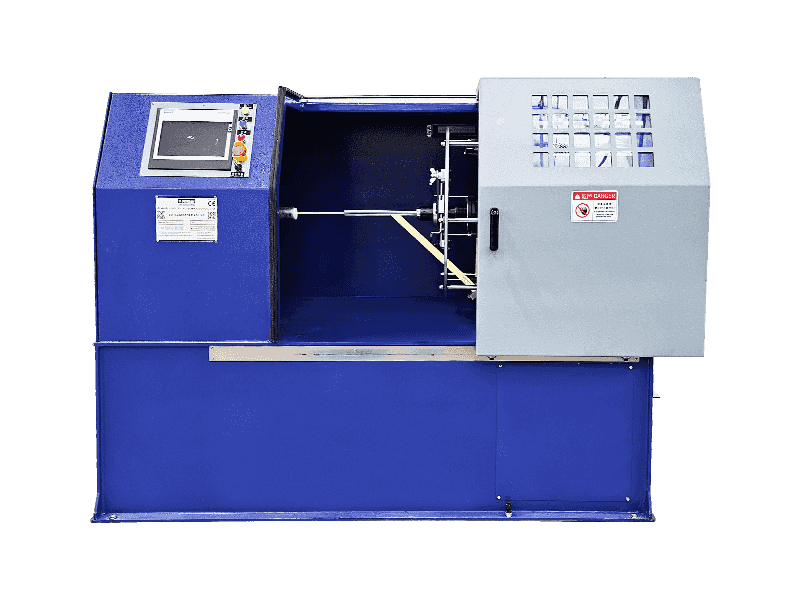
Product Category
Glimmer har egenskapene til syre- og alkalimotstand, koronabestandighet og strålingsmotstand, me
Read More +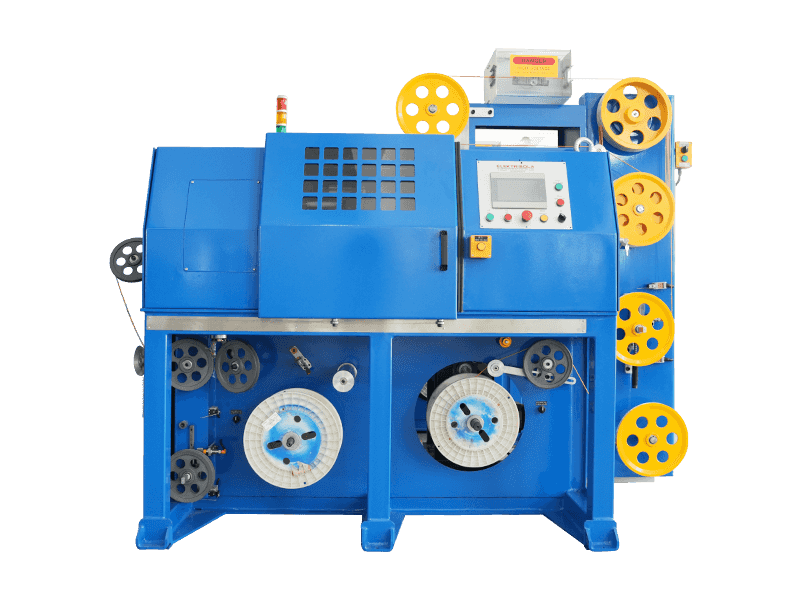
Product Category
Ordet "Litz" kommer fra det tyske "Litzendraht". Høyfrekvent Litz-tråd er laget av flere tråde
Read More +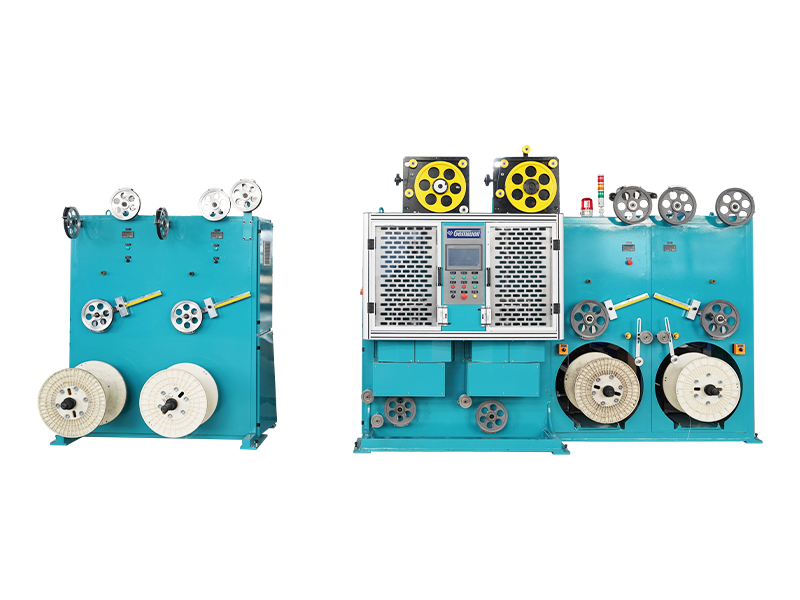
Product Category
Høyfrekvente kabler brukes hovedsakelig til å overføre datasignaler. Sendefrekvensen er genere
Read More + Å dekke overflaten av ledning og kabel med stripematerialer er en av de viktige prosessene i trådproduksjonslinjen, som har funksjonene isolasjon, skjerming, isolasjon, brannmotstand og temperaturmotstand. Innpakningsmetodene inkluderer spiralinnpakning, dra (side)innpakning og langsgående innpakning.
Spiralinnpakning betyr at kjernetråden ikke roterer mens spinn- og tapehodet roterer konsentrisk rundt kjernetråden. Strimmelmaterialet er spiralviklet rundt kjernetråden gjennom den sirkulære roterende bevegelsen til tapehodet og den lineære trekkbevegelsen til kapstaneren. Innpakningsvinkelen er vanligvis rundt 30-60 grader, og overlappingsforholdet kan justeres innenfor området 0-80%.
Drag (side) innpakning refererer til rotasjonen av kjernetråden. Strimmelmaterialet dras inn (rulles inn) fra siden med den roterende kjernetråden. Innpakningsvinkelen er generelt rundt 30-60 grader, og overlappingsforholdet kan kun oppnås ved å bytte ut stripematerialer med forskjellig bredde.
Langsgående innpakning gjør at verken kjernetråden eller stripematerialet roterer. Kjernetråden og strimmelmaterialene blir lineært dratt av kapstan samtidig, og forvandler gradvis strimmelmaterialet til en formende pakke gjennom den langsgående innpakningsformen. Innpakningsvinkelen er 90 grader, og overlappingsforholdet (vanligvis rundt 5-10%) oppnås ved å bytte ut stripematerialer med forskjellig bredde.
Vanlig brukte tapematerialer inkluderer aluminiumsfolietape, mylartape, kobberfolietape, polytetrafluoretylentape, glimmertape, polyimidtape, polyestertape osv. En generell produksjonslinje for innpakning av stålbånd består hovedsakelig av pay-off, tapehode, capstan og take-up. Det er noe ekstrautstyr lagt til i prosessen ovenfor avhengig av typen tapematerialer og detaljerte spesifikasjoner for ferdig ledning. Trådtapemaskinen er tilgjengelig for vertikal eller horisontal struktur. Den vertikale strukturen er egnet for små kabler, og den horisontale pakkemaskinen er mer komprimerbar med både store og små kabler.
Innpakningsmetodene inkluderer gap-innpakning, rumpe-søm-innpakning og overlappende innpakning. Gap-innpakning betyr at det er et visst gap mellom forrige og neste spiraltapekant. Innpakning med rumpsøm betyr at kantene på tilstøtende spiral-innpakningstape er tett forbundet med hverandre. Overlappende innpakning betyr at når strimmelmaterialer pakkes, dekkes den forrige spiralstrimmelkanten av den neste. Overlappende innpakning er den mest brukte metoden for lednings- og kabelindustrien. Generelt er overlappingsforholdet større enn 67 % for enkeltlags innpakning og større enn 40 % for dobbeltlags innpakning. Når dobbelt- eller flerlags brukes, bør innpakningsretningene være motsatte for hvert tilstøtende lag.
De tekniske parametrene for viklingsprosessen inkluderer taperetning, stigning, vinkel, kapstanhastighet, tapehoderotasjonshastighet, tapespenning, etc. Tapestigningen refererer til avstanden som trådkjernen beveger seg frem i aksial retning etter én rotasjon av viklingshodet. Rotasjonshastigheten til innpakningsprosessen refererer til rotasjonshastigheten til tapehodet. Tapevinkelen refererer til vinkelen mellom den vinkelrette aksen til trådbevegelseslinjen og innpakningstapen fra tapehodet. Tapespenningen refererer til strekkkraften som utøves ved tapepunktet på innpakningsbåndet som passerer gjennom styrehjulet. Taperetningen, stigningen, spenningen og den ferdige ytre diameteren er hovedparametrene under wireinnpakningsprosessen, og tapevinkelen er hovedparameteren for design og produksjon av tapemaskin. Tykkelsen og overlappingsforholdet til båndet bestemmes basert på den ytre diameteren til trådkjernen og den ferdige tråden. Bredden på båndet kan også bestemmes basert på lederens ytre diameter, overlappingsforhold og båndvinkel. Med en kjent tapebredde kan en riktig tapestigning velges for å møte overlappingskravene.
Stabiliteten til innpakningsspenningen bestemmer kvaliteten og ytelsen til det ferdige produktet. Ujevn viklingsspenning eller urimelige innstillinger for viklingsspenning vil forårsake defekter som ujevn farge, rynker og "slanger" på overflaten av ledningen. Innstillingen av tapespenningen avhenger av strekkstyrken til innpakningsmaterialet og spenningen til trådkjernen. Materialtypen, bredden og tykkelsen på innpakningsmaterialet bestemmer dets strekkfasthet. Derfor, for forskjellige innpakningsmaterialer eller trådkjernespesifikasjoner, er innstillingene for tapespenningen forskjellige.
Tapespenningen inkluderer passiv elektromagnetisk spenningstype og aktiv servospenningstype. Den passive typen bruker magnetisk pulverclutch eller hysterese-clutch som strekkelement, som sporer forbruket av den ytre diameteren til tappmaterialeputen eller spolen gjennom meter- eller rotasjonstelling. Det elektriske kontrollsystemet simulerer strømutgangsspenningen til strekkelementet for å redusere. Med denne strekkkontrollmetoden er spenningen relativt stabil og kan i utgangspunktet oppfylle kravene til ordinær trådviklingsproduksjon i kabelindustrien. Den har en enkel struktur med en økonomisk og rimelig pris. Den aktive typen er delt inn i tre-servodanser-type og capstan-rullespytt-type. Hovedtrekket til tre-servodansertypen er dens spenningsdanser. Servomotoren gir bevegelse og spenning til spenningsdanseren, og genererer dynamisk PID-feedback for å holde taputbetalingen på en konstant hastighet. Spenningen forblir konstant under tapeprosessen, og den påvirkes ikke av forbruket av den ytre diameteren til materialbrettet. Capstan-rullespytttypen har ikke en spenningsdanser. Etter at remsematerialet er trukket ut fra materialbrettet gjennom kapstanhjulet, vikles det umiddelbart rundt trådkjernen. Tapespenningen stilles inn i henhold til ønsket ytre diameter på den ferdige ledningen. Den ytre diameteren til den ferdige ledningen er satt som en konstant i kontrollpanelet, derfor forblir tapespenningen konstant under hele prosedyren. De mekaniske strukturene til disse to aktive tapemaskinene er forskjellige, men begge typene er av gode kvaliteter. På grunn av den komplekse mekaniske strukturen, avansert kontrollsystem maskinvare og programvarekonfigurasjon, har den aktive typen tapemaskin høye produksjonskostnader. Men den kan oppfylle de strenge kvalitetskravene til innpakning i tråd- og kabelindustrien, med en effektiv hastighet nær og høy kostnadsytelse. Den er spesielt egnet for lednings- og kabelprodukter som krever omfattende elektrisk testing.
Med utviklingen av vitenskap og teknologi, må tapemaskiner utvikle seg i retning av høy ytelse, høy effektivitet, høy pålitelighet og høy intelligens. Som en utforsker av nye teknologier for innpakningsmaterialer i det globale tråd- og kabelfeltet, fokuserer Gemwell Technology fortsatt på teknologiinnovasjon og fremskritt. Gemwell Technology vil lage mer høykvalitets Wire Taping Machine for deg.

Etableringstid

Byggeareal (m²)

Antall ansatte

Immaterielle rettigheter
A Mature Factory You Can Count On
Related Products
 2026-09-14
 Webmaster
A høyeffekts trådekstruder er ryggraden i ethvert kabelanlegg som produserer ledninger med stor diameter eller høy gjennomstrømni
Read More +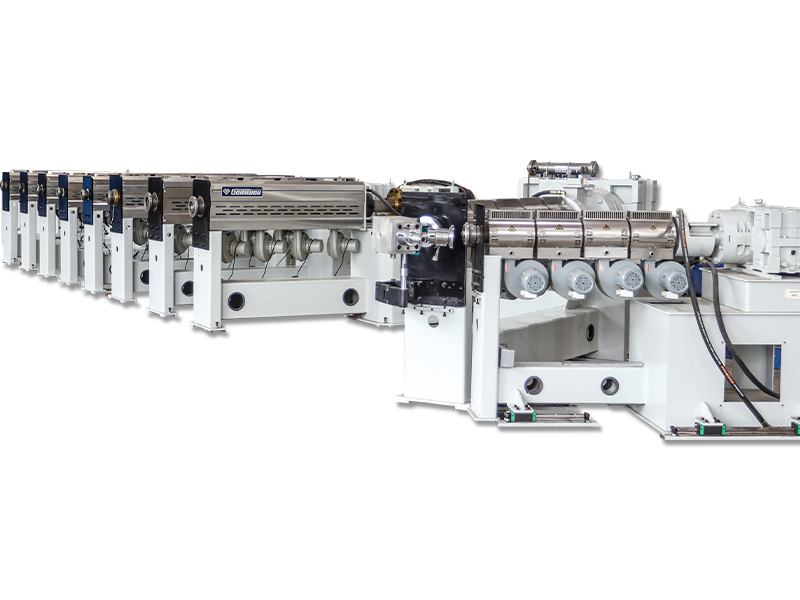
2026-09-07
Webmaster
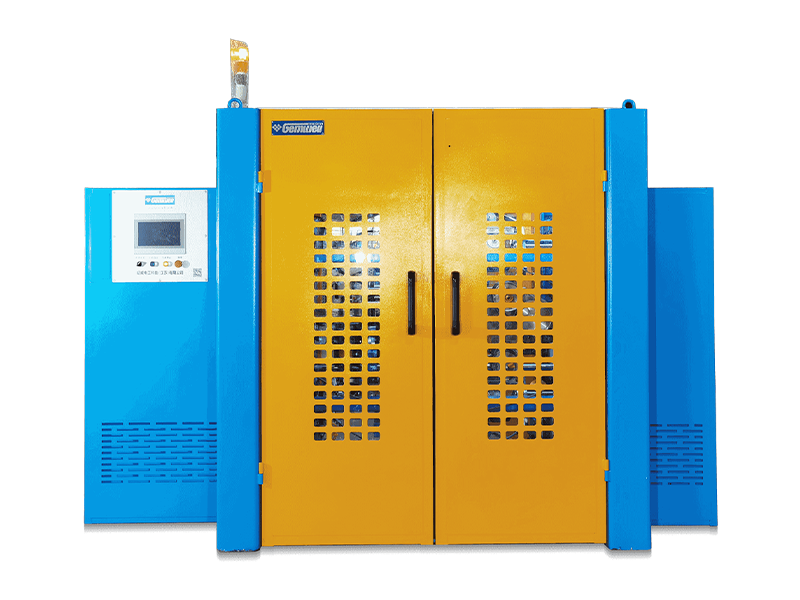
Hva Bunch Stranding betyr Bunch stranding er en lederkonstruksjonsmetode hvor to eller flere bare ledninger tvinnes sammen i en enkelt ope
Read More +
2026-09-04
Webmaster
Om GEMWELL Vi ser frem til å ønske deg velkommen på, Hall E2, stand nr.A41 og vil sette søkelyset på våre nyeste lÃ
Read More +
2026-08-31
Webmaster
Hvor kabelveggkvaliteten faktisk bestemmes En 0,5 mm² PVC-isolert bygningstråd kommer ut av kjøleren med en forskjell på 0,02 mm mello
Read More +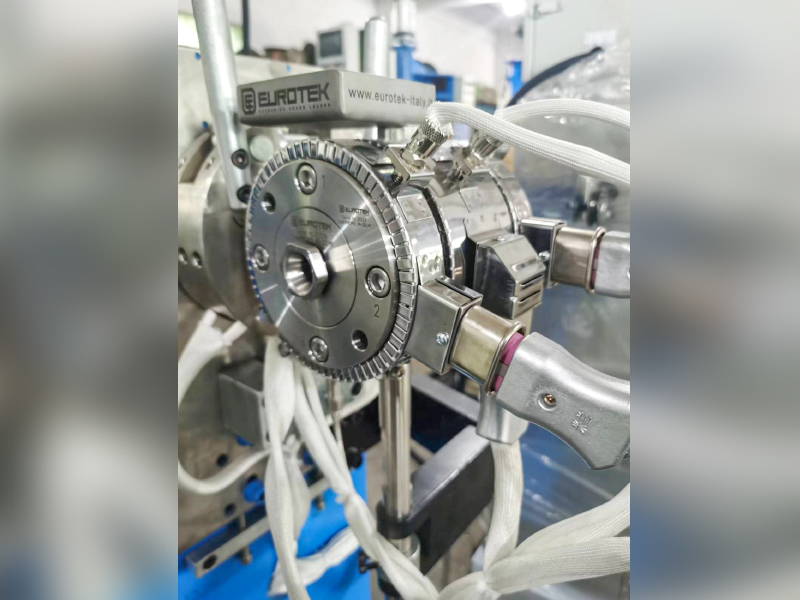
2026-08-27
Webmaster
For Twinax-kabler i AI-servere er det å senke den effektive Dk for isolasjonen (luft ≈1, FEP≈2.1) nøkkelen til å redusere høyfrekvent tap,
Read More +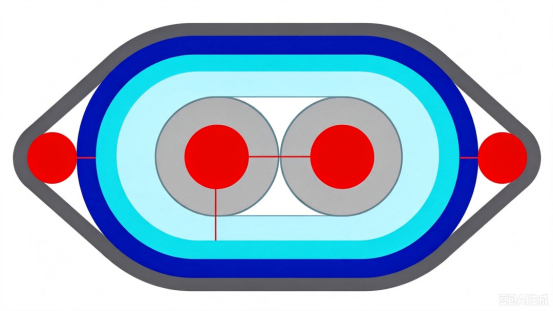 FAQ
CAT7 og CAT8 nettverkskabler skiller seg hovedsakelig i overføringshastighet og frekvens.
CAT7 støtter overføringshastigheter på opptil 10 Gbps med en frekvens på 600 MHz, mens CAT8 støtter hastigheter på opptil 25 Gbps eller 40 Gbps med en frekvens på 2000 MHz.
Under produksjon bør det brukes ledermaterialer av høy kvalitet, avstanden mellom parene og isolasjonstykkelsen bør være strengt kontrollert, effektive skjermingsteknikker som dobbeltlags skjerming bør brukes for å redusere krysstale og ekstern interferens, og sikre signalintegritet.
Dobbeltlags skjermingsstrukturer bør tas i bruk, med et indre lag av aluminiumsfolie og et ytre lag av flettet netting, for å forbedre kabelens anti-interferensevne; samtidig bør arrangementet av par optimaliseres, og avstanden mellom parene bør økes for å redusere krysstale.
Ved å optimalisere pargeometri, nøyaktig kontroll av impedanstilpasning, bruke isolasjonsmaterialer av høy kvalitet og bruke effektive skjermingsteknikker, kan returtapet minimeres for å sikre signalintegritet.
Automatisk strammebane og kontroll bidrar til å opprettholde konsistent spenning gjennom hele pakkeprosessen, og sikrer jevn dekning, unngår spenningssvingninger under tapeforbruket, reduserer nedbrytningshastigheten.
PCIe 6.0- og PCIe 7.0-kabler varierer i overføringshastighet og krav til signalintegritet. PCIe 6.0 bruker PAM4-modulasjonsteknologi med en overføringshastighet på opptil 64 GT/s, mens PCIe 7.0 øker overføringshastigheten ytterligere, bruker mer avanserte modulasjonsteknologier og krever høyere signalintegritet og lavere ventetid.
Ledermaterialer med lavt tap bør velges, den geometriske strukturen til parene bør optimaliseres, krysstale mellom parene bør reduseres, isolasjonsmaterialer av høy kvalitet bør brukes, og produksjonsprosessene bør kontrolleres strengt for å redusere signalforsinkelse og dempning.
Bruk av effektiv skjermingsteknologi, slik som dobbeltlags skjerming, bruk av ledermaterialer med lav motstand, optimaliserer geometrien til ledningsparet, reduserer elektromagnetisk lekkasje og kontrollerer EMI-nivået til ledningen.
Høye overføringshastigheter krever strengere kontroll av signalintegritet, noe som krever bruk av ledermaterialer med lavt tap, presis kontroll av pargeometri og reduksjon av krysstale og forsinkelse for å møte kravene til høyhastighetsoverføring.
Isolasjonsmaterialer med lav dielektrisitetskonstant og lavtap-tangens, slik som PTFE eller PI, bør velges for å redusere signaldemping og forsinkelse.
Ved å bruke Time Domain Reflectometry (TDR) og annet testutstyr, kan sanntidsovervåking av kabeloverføringsforsinkelse utføres for å sikre at den er innenfor det spesifiserte området, og forhindrer problemer med signaloverføringskvalitet.
Nøyaktig kontroll av lederdiameter og isolasjonstykkelse, optimalisering av pararrangement, reduksjon av krysstale mellom par og bruk av ledermaterialer med lav motstand kan effektivt kontrollere kabelmotstand og induktans.
Ved å bruke spektrumanalysatorer og annet testutstyr, kan sanntidsovervåking av kabeloverføringshastighet utføres for å sikre at den oppfyller designkravene, og forhindrer problemer med signaloverføringskvalitet.
Temperaturkontrollen til ekstruderen påvirker direkte kvaliteten på isolasjonen eller kappelaget. For høy eller for lav temperatur vil gi ustabile materialegenskaper og påvirke den generelle kvaliteten på kabelen.
Stigningen til en strandingsmaskin bestemmer fleksibiliteten og strekkstyrken til den trådede tråden. En kortere stigning øker fleksibiliteten, mens en lengre stigning øker strekkstyrken.
Spørsmål 1: Hva er det grunnleggende arbeidsprinsippet for en trådtapemaskin? Hvordan forbedrer det effektiviteten i industrielle applikasjoner?
A1: Kjernen i en wire tape maskin er å automatisk og presist vikle isolasjonstape (som PVC- eller polyestertape) rundt ledninger eller kabler for å forbedre elektrisk isolasjon og mekanisk beskyttelse. Driften er avhengig av et synkront kontrollsystem, der trådmatingsmekanismen nøyaktig kontrollerer trådmatingshastigheten, mens tapeviklingsmekanismen bruker en servomotor for å justere spenningen for å sikre jevn tapevikling. I praksis hos Gemwell Electrical Technology (Jiangsu) Co., Ltd., har denne maskinen forbedret produksjonseffektiviteten med 20–30 % ved å optimalisere hastighets- og spenningsparametere, spesielt i høyfrekvente applikasjoner som ledningsnett til biler og kabelproduksjon av husholdningsapparater, og eliminerer manuelle feil og sløsing. Gemwell understreker at gjennom diskusjoner med kundenes behov, kan utstyrsstørrelsen tilpasses for å møte produksjonslinjens gjennomstrømning. For eksempel er en liten maskin egnet for små batch-tilpassede kabler, mens en stor maskin er designet for store industrielle applikasjoner, noe som muliggjør ubemannet, kontinuerlig drift.
Spørsmål 2: Hvorfor er kravanalysefasen så kritisk når man designer og distribuerer en trådboremaskin? Hvordan sikrer Gemwell utstyrsytelse gjennom denne prosessen? A2: Kravanalyse er grunnleggende, siden ytelsen til en trådboringsmaskin avhenger direkte av en dyp forståelse av kundens spesifikke scenario. Denne fasen inkluderer evaluering av kabelutstyrstypen (f.eks. enkjernet eller flerkjernet), produksjonsskala (f.eks. tusenvis eller titusenvis av meter per dag), prosessflyt (f.eks. pre-taping eller integrasjon etter prosess), og målproduksjonseffektivitet (f.eks. antall ledninger tapet per minutt). Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) gjennomfører flere tekniske dialoger med kunder ved starten av et prosjekt, med fokus på disse nøkkeldimensjonene. For eksempel diskuterer de om kabeldiameterområdet påvirker tapingsnøyaktigheten eller hvordan produksjonseffektivitet styrer maskinvalget. Denne detaljerte analysen gjør det mulig for Gemwell å identifisere potensielle flaskehalser, for eksempel behovet for forbedret fuktsikring i miljøer med høy luftfuktighet. Dette sikrer stabil drift i virkelige applikasjoner, reduserer feilfrekvensen og forlenger maskinens levetid.
Q3: Basert på resultatene av kravanalysen, hvilke sentrale tekniske beslutninger er involvert i systemdesignfasen? Hva er Gemwells unike fordeler innen automatisering og kontroll?
A3: Kjernen i systemdesignfasen er å integrere avanserte teknologier for å oppnå effektiv og pålitelig drift. Dette inkluderer å velge riktig automatiseringskontrollsystem (for eksempel en PLS eller bevegelseskontroller), sensortype (som fotoelektrisk eller koder) og aktuator (som en servodrift). Arbeidsflytdesign krever optimalisert banelogikk, for eksempel synkronisering av tidspunktet for trådmating og tapevikling for å unngå at materialet strekker seg eller brekker. For datakommunikasjon brukes industrielle Ethernet- eller Modbus-protokoller for å muliggjøre sanntidsdatautveksling mellom maskinen og et overordnet system (som en MES) for å overvåke parametere som spenningsavvik og produksjonsstatistikk. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) legger vekt på modulær design i denne forbindelse: Ved å analysere kundenes behov kan de velge et servosystem med høy ytelse for å matche båndviklingsoppgaver med høy presisjon eller integrere prediktive vedlikeholdsalgoritmer for å redusere nedetid. I systemintegrasjon fokuserer Gemwell på kompatibilitet, og sikrer at maskinen sømløst integreres i produksjonslinjen og forbedrer den generelle OEE (Overall Equipment Effectiveness).
Q4: Hvordan påvirker prosessflyten til en trådboringsmaskin kvaliteten på sluttproduktet? Hvordan forbedrer Gemwell pålitelighet og konsistens gjennom prosessoptimalisering?
A4: Prosessflyten er en nøkkelfaktor for å bestemme ledningsisolasjonskvaliteten, inkludert forhåndsmontering av tape, spenningskontroll, viklingsvinkelkalibrering og sluttbehandling. Ethvert avvik, for eksempel ujevn spenning, kan føre til at båndet løsner eller overlapper, noe som potensielt kan føre til elektrisk kortslutningsrisiko. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) evaluerer kundens produktspesifikasjoner nøye under etterspørselsdiskusjoner. For eksempel krever tynnveggede kabler lave spenningsinnstillinger for å forhindre deformasjon, mens høytemperaturapplikasjoner krever varmebestandig tape. Gjennom systemdesign inkorporerer Gemwell en tilbakemeldingsmekanisme med lukket sløyfe: sanntidsovervåking av spenningssensordata justerer automatisk servomotorhastigheten for å sikre viklingsuniformitet innenfor ±0,1 mm. Videre er produksjonseffektiviteten optimalisert gjennom strømlinjeformede prosesser, for eksempel integrering av et automatisk tapebyttesystem, som reduserer manuell intervensjon og gjør at maskinen kan opprettholde over 99 % produktkonsistens i 24/7-drift, noe som reduserer omarbeidingshastigheten betydelig.
Spørsmål 5: Hvorfor er datakommunikasjon og systemintegrasjon avgjørende for trådboringsmaskiner i moderne produksjonslinjer? Hvordan demonstrerer Gemwell denne fordelen i spesifikke praksiser?
A5: Datakommunikasjon og systemintegrasjon er kjernen i intelligent produksjon. De sikrer at maskinene kan tilpasse seg miljøendringer og samarbeider med hele produksjonslinjen. Ved å bruke Industrial Internet of Things (IIoT)-protokoller kan for eksempel ledningsavlyttingsmaskiner laste opp driftsdata i sanntid (som energiforbruk eller feilkoder), støtte fjerndiagnostikk og forebyggende vedlikehold. Systemintegrasjon innebærer kobling med oppstrøms (som ekstrudere) og nedstrøms (som testutstyr) for å muliggjøre datadeling (som informasjon om trådstørrelse) og unngå produksjonshull. Gemwell Electric Technology (Jiangsu) Co., Ltd. (Gemwell) designer skreddersydde integrasjonsløsninger basert på kundens skala. For storskalaanlegg brukes OPC UA for å muliggjøre kommunikasjon på tvers av system og forbedre datatransparens; for mindre applikasjoner er grensesnitt forenklet for å redusere kostnadene. Gemwells erfaring har vist at denne integrasjonen kan øke maskinens effektivitet med 15 %. Dataanalyse kan også optimalisere vedlikeholdsplaner, for eksempel å forutsi uttømmingstid for striper og redusere uplanlagt nedetid.
Spørsmål 6: Med tanke på ulike industribehov, hva er Gemwells viktigste innovasjonsprioriteringer for trådboringsmaskiner? Hvordan løser disse brukerutfordringer i den virkelige verden?
A6: Innovasjon fokuserer på tilpasningsevne og bærekraft for å adressere kundenes smertepunkter i effektivitet, kostnader og overholdelse. Gemwell Electrical Technology (Jiangsu) Co., Ltd. (Gemwell) identifiserte trender som grønn produksjon gjennom etterspørselsanalyse, driver utviklingen av energibesparende drivsystemer (som variabel frekvenskontroll) og reduksjon av energiforbruket med 30 %. Videre, for å adressere prosesskompleksitet, styrket de modulær design, noe som muliggjorde rask komponentutskifting (som spoler med varierende stripebredder) og forbedret utstyrsfleksibiliteten. I systemintegrasjon prioriterer Gemwell AI-assistert beslutningstaking (samtidig som man unngår overautomatisering), for eksempel optimalisering av viklingsparametere basert på historiske data for å adressere batchstørrelsessvingninger. Disse initiativene, informert av dybdegående kundesamtaler, sikrer at Gemwells maskiner ikke bare er teknologisk avanserte, men også direkte adresserer problemer i den virkelige verden, for eksempel å redusere avfall av råvarer og forkorte overgangstiden for modeller, og til slutt støtte brukere i å oppnå slanke produksjonsmål.

 Custom Wire Taping Machine Manufacturers