E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Det direkte svaret: Hva du bør forvente av en tverrsnittsmaskin med kobbertråd
En tverrsnittsmaskin for kobbertråd bedømmes først av dimensjonal repeterbarhet , ikke med toppfart. Hvis maskinen ikke kan reprodusere den samme tverrsnittsgeometrien på spolen etter spolen, blir enhver økning i utgangshastigheten en forpliktelse. Toleransestablingen i en flertrådet leder er liten: En endring på 0,1 mm i ytre diameter kan forskyve tverrsnittsarealet med omtrent 1,5 % for en 1,5 mm² leder, som igjen endrer DC-motstanden og strømbæreevnen.
I praksis bør du forvente at en godt innstilt strandingsmaskin holder den ytre diameteren innenfor ±0,05 mm for de fleste bruksområder for bygningstråd og bilkabel. Det er grunnlinjen. Maskinen må også opprettholde en stabil leggelengde, fordi leggelengden påvirker helixvinkelen og den mekaniske fleksibiliteten til den ferdige lederen. Når du evaluerer en maskin, be om bevis på repeterbarhet ved forskjellige hastigheter, ikke bare ved ett settpunkt.
Denne veiledningen bryter ned faktorene som styrer tverrsnittsnøyaktigheten, sammenligner de viktigste maskintypene og viser deg hva du skal se etter i en produksjonslinje. Målet er å hjelpe deg med å unngå de to kostbare feilene: å kjøpe en maskin som ikke tåler toleranse, og å kjøpe en maskin som er overspesifisert for produktene du faktisk kjører.
Hvordan tverrsnittsgeometri er bygget under stranding
Stranding tar flere enkelt kobbertråder og legger dem i et spiralformet mønster rundt en sentral akse. Den resulterende bunten har et tverrsnitt som ikke er en perfekt sirkel. Arrangementet av ledningene, antall lag og komprimeringsnivået bestemmer det faktiske tverrsnittsarealet og den ytre konvolutten til lederen.
Tre geometriske termer betyr mer enn noen andre:
- Leggelengde er den aksiale avstanden for en fullstendig spiralformet vikling av en ledning rundt kjernen. En kortere leggelengde øker spiralvinkelen og gjør lederen mer fleksibel, men øker også friksjonen og risikoen for overflateskader.
- Lagmønster beskriver hvor mange ledninger som er i hvert lag. For en konsentrisk konstruksjon er antall ledninger i et enkelt lag vanligvis summen av alle tidligere lags ledninger pluss kjernetråden. For eksempel har en 7-leder leder 1 kjernetråd og 6 i det første laget.
- Komprimering er en reduksjon av den ytre diameteren ved å føre den strengede bunten gjennom en formingsform. Komprimering øker kobberfyllingsfaktoren, men gjør lederen stivere.
Fyllfaktoren er en rask måte å sammenligne konstruksjoner på. En ikke-komprimert 7-leder leder har en fyllfaktor rundt 0,78, mens en komprimert versjon kan nå 0,92 eller høyere. Avveiningen er at komprimering øker restspenningen i kobberet og krever ofte et oppfølgingsglødetrinn.
Maskinfamilier sammenlignet: Hvilken type gir det strammeste tverrsnittet
Maskinfamilien du velger har direkte effekt på tverrsnittet du kan oppnå. Hver type har en annen spenningsprofil, rotasjonsmekanisme og hastighetsområde. Tabellen nedenfor gir en rask sammenligning for de fire hovedfamiliene som brukes i kobbertråding.
| Maskintype | Typisk hastighetsområde | Tverrsnittskontroll | Best passende applikasjon |
|---|---|---|---|
| Buntemaskin | 5000–8000 rpm | Bra for fine ledninger, men diameteren kan variere med strekk. | UL-tråd, fine fleksible ledninger |
| Stiv rammestrenging | 200–600 rpm | Utmerket dimensjonsstabilitet, men sakte. | Store strømkabler |
| Rørformet stranding | 1500–4000 rpm | Moderat kontroll, bra for middels ledningsstørrelser. | Fleksible ledninger, kontrollkabler |
| Planetarisk stranding | 100–500 rpm | Veldig presis, spesielt for spesialkabler. | Luftfart, avanserte datakabler |
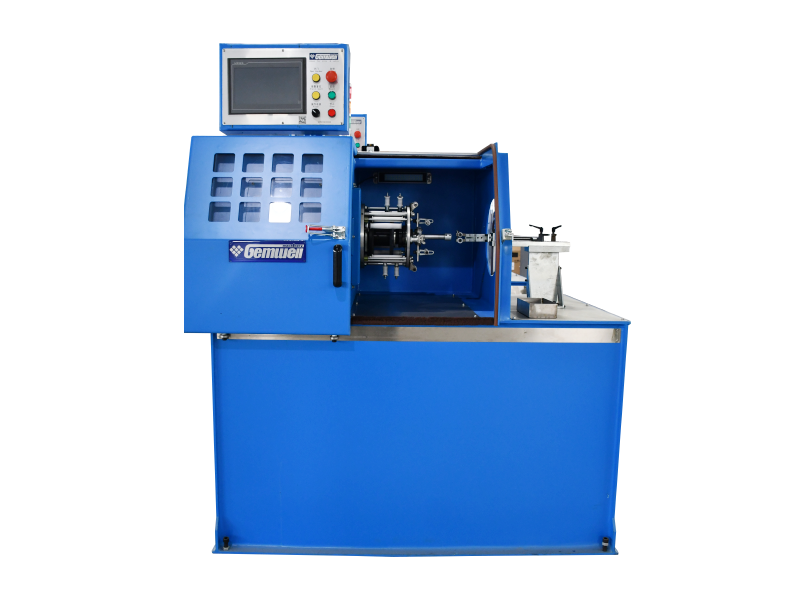
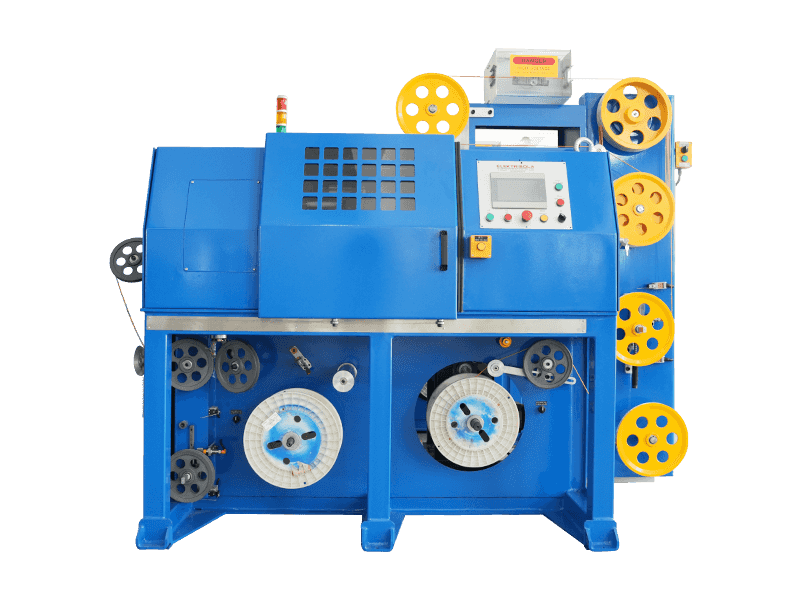
For mellomstore kobberledere og generell kabelproduksjon tilbyr den utkragende enkeltvridningsfamilien en praktisk mellomting. Disse maskinene opprettholder en stabil spenningsbane gjennom hele vridningssyklusen, som er nøkkelen til å holde et repeterbart tverrsnitt. Et eksempel er en differensialhastighets opptakstype fribærende enkelt vridningsmaskin uten remskive , designet for å eliminere diametervariasjonen forårsaket av spenningsforskyvninger på oppsamlingssiden.
 Differensialhastighets opptrekksutligger enkel vridningsmaskin uten kapstanerskive Denne maskinen opprettholder stabil spenning gjennom en differensialtransmisjon, og eliminerer spenningsforskyvninger på opptakssiden. Den er ideell for mellomstore kobberledere der repeterbar tverrsnittsgeometri er kritisk. Se produkt →
Rollen til en trådpar-tvinnemaskin i flerpars kabelgeometri
En tverrsnittsmaskin for kobbertråd forveksles ofte med en wire par tvinne maskin . De er ikke like. Strandingsmaskinen lager enkeltlederen av mange ledninger. En trådpartvinnemaskin tar to allerede strengede ledere og tvinner dem til et par samtidig som den opprettholder en tett og jevn geometri.
Når du bygger nettverkskabler eller industrielle Ethernet-kabler, har tverrsnittet av paret betydning for impedans og returtap. Parvridningslengden og spenningsgraden på hver leder påvirker direkte avstanden mellom de to lederne, som igjen endrer kapasitansen og impedansen til kabelen. En liten avdrift i paretverrsnittet kan presse kabelen ut av det angitte området.
I en Ethernet-kabellinje der parvridningstrinnet må håndtere fire par samtidig med en jevn tonehøyde, nettverkskabel tre-pitch integrert trippel vrimaskin er en løsning som konsoliderer flere vridningsoperasjoner i én maskin. Den er ikke det samme som en kobberstrandingsmaskin, men den deler samme krav til presis tverrsnittsgeometri over hele flerparkonstruksjonen.
Integrert Three-Pitch Triple Twisting Machine for nettverkskabler Denne maskinen konsoliderer enkelt-, bak- og parvridning i én enhet, og sikrer presis pitch-konsistens for kabler med flere par. Den er egnet for prosessering av CAT5/CAT5E/CAT6 nettverkskjernetråder. Se produkt → Prosessfaktorer som endrer tverrsnittet hver dag
Selve maskinen er bare halve historien. Kobbertråden som kommer inn i stranderen må være konsistent i diameter, mekanisk hardhet og overflatetilstand. De mest oversett faktorene i daglig produksjon er:
- Kobberkvalitet — Oksygenfritt kobber og ETP (electrolytic tough pitch) kobber har forskjellige mekaniske egenskaper. En endring i kobberkilden kan endre hvordan ledningene komprimeres under stranding og endre den endelige ytre diameteren med 0,02–0,05 mm.
- Tegning og gløding — Ledninger må glødes til en jevn forlengelse. Hvis kobberet er delvis arbeidsherdet fra tegnestadiet, vil det ikke flyte jevnt inn i den strandede bunten, og tverrsnittet vil utvikle en oval form.
- Spenningskontroll — Spenningen på hver enkelt ledning må balanseres. Ulik spenning i en 7-leder konstruksjon kan få de ytre ledningene til å ri høyere enn de andre, og gi et elliptisk tverrsnitt.
- Dannende formtilstand — En slitt dyse vil produsere en ikke-konsentrisk komprimert leder. Over tid vokser formdiameteren, og komprimeringsforholdet synker. En dyse skal måles hver 500. driftstime og skiftes ut når diameteren øker med mer enn 0,01 mm.
Et praktisk eksempel fra et kabelanlegg som lager 0,75 mm² fleksibel leder: når formingsformen ble slitt med 0,02 mm, falt det målte tverrsnittsarealet med ca. 2,3 %, og DC-motstanden økte med 2 %. Det alene er nok til å feile en kosmetisk akseptabel kabel.
In-line kvalitetskontroller og tverrsnittsfeil
Du kan ikke inspisere veien til et godt tverrsnitt. Du må bygge den og overvåke den i sanntid. Moderne linjer bruker laserdiametermålere, utstyr for måling av kapasitans og høyhastighetskameraer. Tabellen nedenfor viser de vanligste defektene, deres underliggende årsaker og de korrigerende handlingene operatører bør ta.
| Defekt | Rotårsak | Korrigerende handling |
|---|---|---|
| Ovalt tverrsnitt | Ujevn trådspenning eller slitt forming | Kalibrer spenningen på hver trådbane; måle og erstatte matrisen |
| Løshet i ytre lag | Utilstrekkelig ryggspenning på ytre ledninger | Øk spenningen i de ytre trådutbetalingsspolene |
| Diameterdrift over en snelle | Endring av spenning når utbetalingsspolens diameter reduseres | Bruk et spenningskompenserende utbetalingssystem |
| Overflateriper | Rue kontaktflater på baugen eller styreskiven | Poler eller bytt ut kontaktflater; inspiser lagerets tilstand |
Automatisering, PLS-kontroll og datalogging på moderne linjer
Moderne maskiner for tverrsnitt av kobbertråd skal ikke være lukkede bokser. En god linje gir operatøren direkte synlighet av de kritiske parameterne som påvirker tverrsnittet: strekk per wire, faktisk leggelengde, formingstrykk og linjehastighet. En PLS med en tydelig HMI lar deg lagre oppskrifter for hvert produkt og hente dem frem på sekunder.
Datalogging er ikke bare for feilsøking. Det er et styringsverktøy. Hvis maskinen logger tverrsnittsmålingen for hver 10 meter med wire, kan du spore trender og forutsi når en terning er i ferd med å drive. Denne proaktive tilnærmingen forhindrer at et stort parti kabel går til spille.
I et system som kombinerer flere vridningstrinn, som nettverkskabel tre-pitch integrert trippel vrimaskin , blir automatisering den eneste praktiske måten å holde alle seksjoner synkroniserte. Uten automatisk spenningskompensasjon vil en endring i en seksjon trekke hele kabelen av målet.
Integrert Three-Pitch Triple Twisting Machine for nettverkskabler Denne maskinen konsoliderer enkelt-, bak- og parvridning i én enhet, og sikrer presis pitch-konsistens for kabler med flere par. Den er egnet for prosessering av CAT5/CAT5E/CAT6 nettverkskjernetråder. Se produkt → Hvordan velge en konfigurasjon for produksjonslinjen din
Å velge en tverrsnittsmaskin for kobbertråd er en beslutning som bør være basert på produktene du kjører nå og produktene du planlegger å kjøre i løpet av de neste tre årene. Følgende sjekkliste oppsummerer de viktigste spørsmålene du bør stille før du kjøper.
- Hva er den minste og største lederstørrelsen du trenger for å strande? Utvalget av tråddiametre som maskinen kan håndtere avgjør om du trenger en buntemaskin, en stiv rammestrenger eller en utkragende enkelttvinnemaskin.
- Hva er den verste falllengdetoleransen kundene dine forventer? For bilkabler er en toleranse på ±5 % på leggelengden vanlig. For datakabler kan toleransen være enda strammere.
- Trenger du komprimering i samme linje, eller er komprimering et eget trinn? Hvis du planlegger å komprimere, må maskinen være i stand til å romme en formingsform og opprettholde den tilhørende ryggspenningen.
- Hva er din forventede byttefrekvens? Hvis du kjører mange forskjellige lederstørrelser, vil en maskin med hurtigskiftehode og justerbart leggelengdesystem spare timer hvert skift.
- Hvilket nivå av ettersalgsstøtte er tilgjengelig lokalt? En maskin som er vanskelig å betjene er en gjentakende kostnad. Be om tilgjengelighet av reservedeler og dokumenterte vedlikeholdsprosedyrer.
Vedlikeholdsvaner som holder tverrsnittsnøyaktigheten stabil
Maskinen som holder toleranse den første dagen vil ikke holde den på dag tusen med mindre du vedlikeholder den. Tre vedlikeholdsvaner har størst innvirkning på tverrsnittskvaliteten:
- Daglig rengjøring av baug og styreskiver. Kobberstøv og rester av smøremiddel samler seg på disse overflatene og skaper mikroriper. En ti minutters tørking per skift er en billig forsikring.
- Ukentlig sjekk av spenningskalibreringen. Spenningen på hver trådbane må samsvare med referanseverdien. En drift på 3–5 % i strekk kan synlig endre tverrsnittet.
- Månedlig inspeksjon av formingsstanser. Mål dyseåpningen med en kalibrert pinnemåler. Hvis åpningen har vokst med mer enn 0,01 mm, må dysen skiftes ut.
For en dypere forståelse av hvordan hastighet, spenning og leggelengde samhandler, kan du se gjennom tekniske egenskaper ved høyhastighets strandingsmaskiner i vår bedriftsnyhetsseksjon. Artikkelen forklarer hvordan disse parameterne påvirker den endelige geometrien og gir praktiske anbefalinger til operatører.
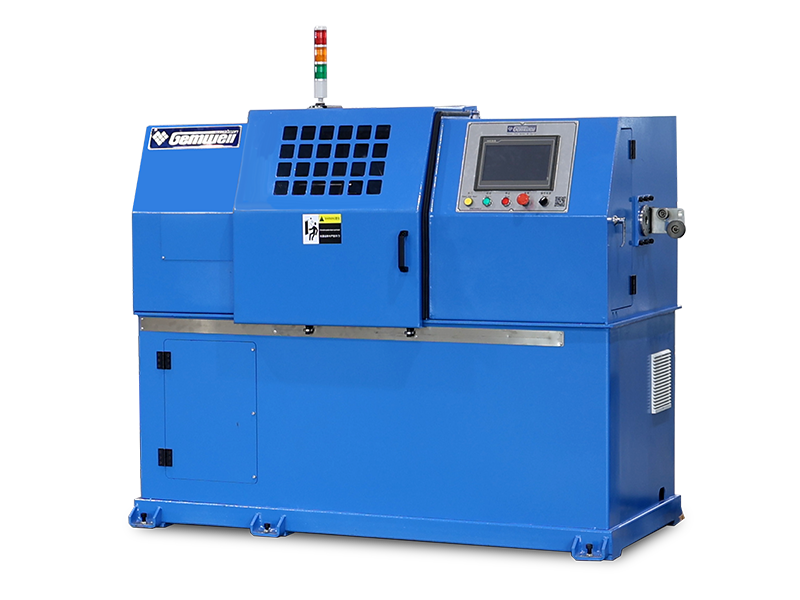
En annen maskintype som reduserer vedlikeholdsbyrden er lett utkragende enkelt vridningsmaskin i ett stykke med ekstern blytrinse og kraftopptak . Denne utformingen eliminerer behovet for en separat remskive, som fjerner en stor kilde til spenningsvariasjoner og forenkler vedlikeholdet.
Lett-duty integrert utkragende enkelt vridningsmaskin med ekstern kapstan Denne lette designen integrerer utkrageren og den utvendige kapstanen, forenkler vedlikeholdet og reduserer spenningsvariasjonen. Den er godt egnet for generell kabelproduksjon som krever stabil ledergeometri. Se produkt → Ofte stilte spørsmål
Hvilken tverrsnittstoleranse bør en kobberstrandingsmaskin ha?
For de fleste kabler for generell bruk bør toleransen for ytre diameter være ±0,05 mm når lederen måles i samme posisjon langs spolen. For veldig fine ledninger, for eksempel 0,2 mm tråder i high-flex kabler, er en toleranse på ±0,03 mm mer realistisk og krever en maskin med ekstremt stabil spenning.
Er en trådpar-tvinnemaskin det samme som en trådbuntemaskin?
Nei. En trådpartvinnemaskin tvinner to allerede dannede ledere sammen til et par. En trådbunkemaskin tar mange individuelle ledninger og lager en enkelt leder. De to maskinene er på forskjellige stadier av kabelproduksjonsprosessen.
Hvorfor endrer komprimering den ytre diameteren til en trådet leder?
Komprimering presser de enkelte ledningene nærmere hverandre og fyller hullene mellom dem. Dette reduserer konvoluttdiameteren for samme kobbertverrsnitt. For eksempel kan en 7-leder leder med 1,5 mm² kobberareal være 1,68 mm i diameter før komprimering og 1,55 mm etter komprimering.
Hva forårsaker et ovalt i stedet for rundt tverrsnitt etter stranding?
Den vanligste årsaken er ulik spenning på de enkelte ledningene. Hvis trådspenningen varierer fra spolen til spolen, vil noen ledninger sitte høyere enn andre. Kabelen vil da passere gjennom formingsformen på en off-senter måte, og skape en oval form. En annen årsak er en slitt formingsform med en ikke-rund åpning.
Hvor ofte bør formingsdyser skiftes på en strandingslinje?
Det finnes ikke et enkelt svar, men en praktisk regel er å måle formåpningen hver 500. driftstime. Hvis åpningen har vokst med mer enn 0,01 mm, bytt dysen. For en linje som kjører 24/7, kan det bety hver 4.–8. uke, avhengig av trådhardheten og hastigheten.
Hvorfor er twistpitch forskjellig mellom par inne i samme flerparkabel?
Ulike vridningstoner brukes med hensikt for å redusere krysstale mellom par. I Ethernet-kabler har de fire parene ofte fire forskjellige leggelengder. Maskinen som produserer disse kablene må kunne stille inn hvert par uavhengig og holde tonehøyden stabil gjennom hele lengden.
 Relatert Produkter