E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hva en Wire coiling maskin gjør og hvorfor den betyr noe
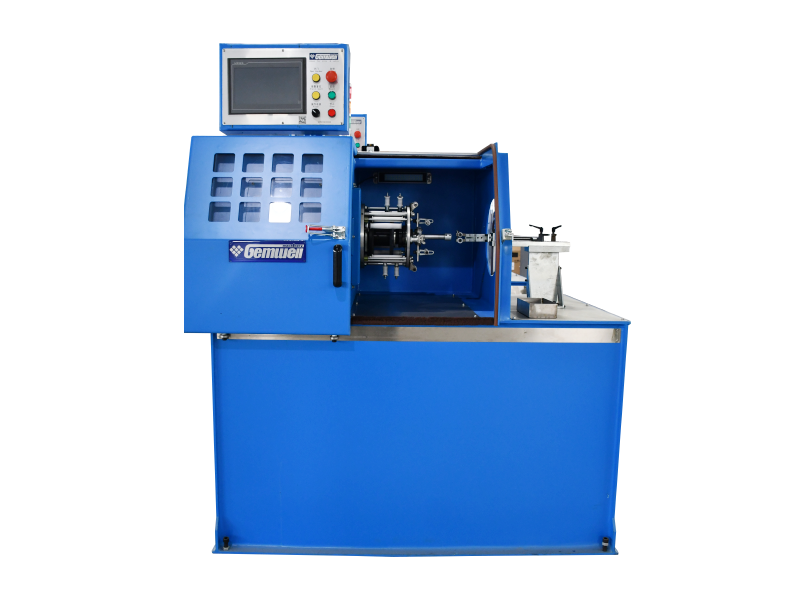
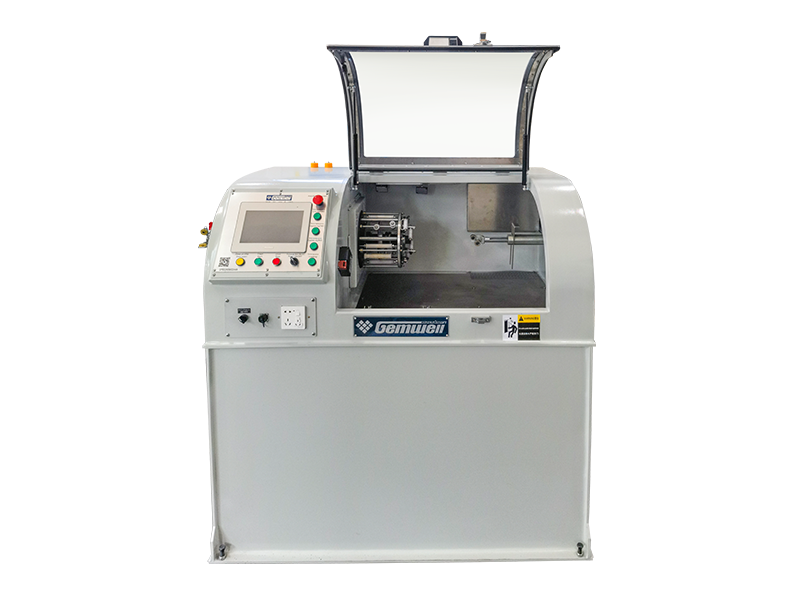
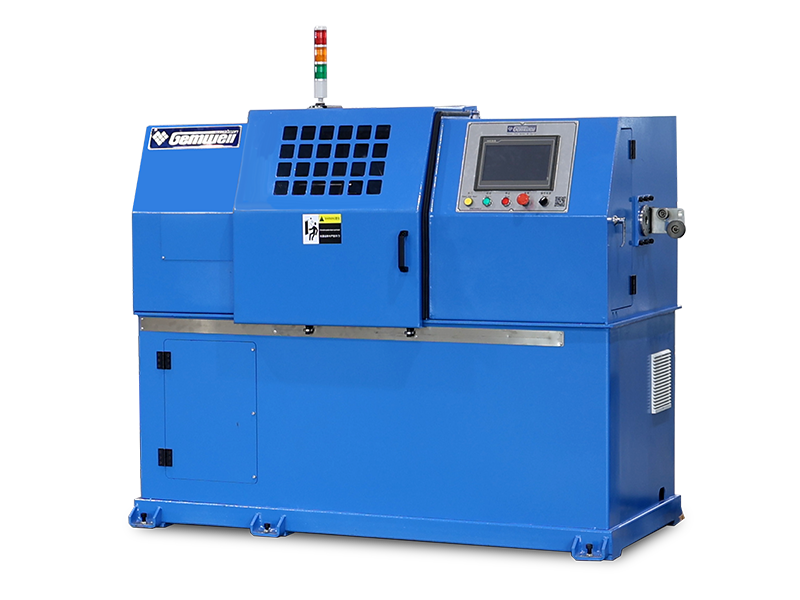
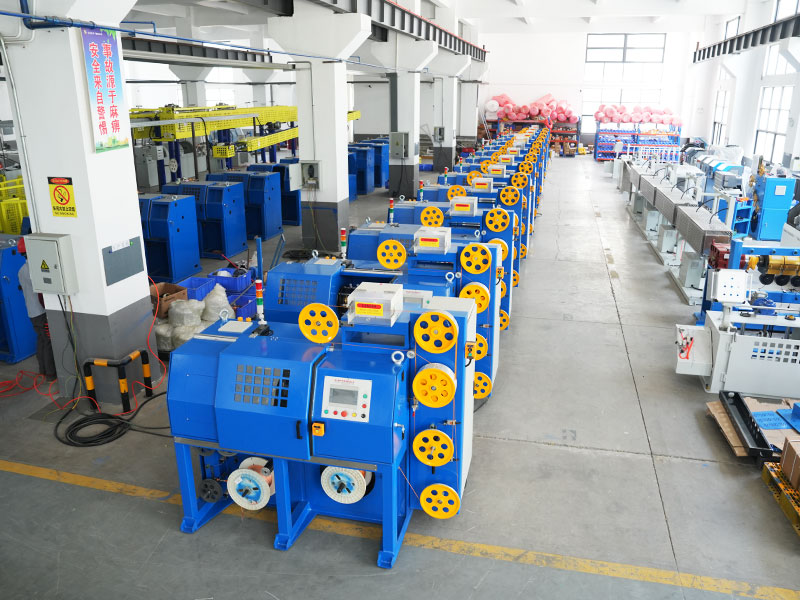
A wire coiling maskin tar rett eller spolet tråd og vikler den til jevne, tett kontrollerte spoler med høy hastighet, og kutter, binder eller bånd hver spoler slik at den kan pakkes, sendes eller mates rett inn i neste prosesstrinn. Den korte versjonen: hvis en fabrikk trenger konsistent spolediameter, repeterbart omdreiningstall og rene spoleender uten knekk eller overlapping, er dette maskinen som gjør det, og sammenkoble den med en Trådtapemaskin rett etter at viklingshodet lukker sløyfen mellom vikling og pakking i en enkelt sammenhengende linje.
Trådprodusenter, kabelmonteringsbutikker, fjærprodusenter og sveisetilsetningsanlegg er alle avhengige av dette utstyret fordi manuell kveiling er sakte, inkonsekvent og hardt for arbeidskraft. En arbeider som kveiler for hånd kan produsere 40 til 60 spoler per skift avhengig av tråddiameteren; en mellomtone automatisk spole som kjører med 300 til 800 RPM på oppsamlingshodet kan slå ut 400 til 1200 spoler i samme periode, med langt strammere dimensjonstoleranse fra spole til spole.
Utover rå produksjon, er den dypere grunnen til at planter erstatter manuell kveiling variansen. Når en person kveiler ledningen for hånd, skifter svingavstand, spenning og endelig spolediameter litt fra spole til spole og enda mer fra operatør til operatør over skift. Denne variansen dukker opp senere som mateproblemer på en sveiserobot, sammenfiltret utbetaling på en spikerhode eller spoler som kunder avviser for ujevn vikling. En riktig oppsatt kveilmaskin fjerner det meste av denne variasjonen fordi spenning, hastighet og svingetall kontrolleres av de samme sensorene og innstillingene hver eneste syklus.
Resten av denne guiden går gjennom maskintyper, hvordan en wire kveilmaskin og en Trådtapemaskin fungerer sammen, komponentkjøpere bør granske før de bestiller, hvordan maskinen oppfører seg forskjellig på tvers av vanlige trådmaterialer, en full gjennomgang av en produksjonssyklus fra rå wire til ferdig båndet coil, vedlikeholdsvaner som faktisk forlenger levetiden, kjøp av feil og vurderinger som dukker opp fra fabrikken, oftest fra anleggsingeniører som vurderer nytt utstyr i 2026.
Hovedtyper av trådkveilingsmaskiner på markedet
Coiling utstyr er ikke one-size-fits-all. Trådmåleren, materialhardheten, spolens vektmål og nedstrøms pakkemetoden presser alle kjøpere mot en annen konfigurasjon. Nedenfor er kategoriene som dekker det store flertallet av installerte maskiner i wire-, kabel- og fjærproduksjonsanlegg i dag.
Horisontale ringspoler
Disse snor seg rundt en roterende arm eller spinner mens tråden mates inn fra en fast akse, og produserer ringformede spoler som ligger flatt. De er standardvalget for sveisetråd, gjerdetråd og generell bløtt ståltråd der spolevekten går fra 15 kg til over 1000 kg per spole. Horisontale coilers er verdsatt for et lavt tyngdepunkt, som holder maskinen stabil selv ved høyere spindelhastigheter. Fordi spolen sitter flatt under vikling, hjelper tyngdekraften ledningen til å sette seg jevnt på plass, noe som er en del av grunnen til at denne utformingen fortsatt er det vanligste valget for tyngre tråd.
Vertikale tønne- eller kurvspoler
Tråd legges inn i en roterende kurv eller tønne i et åtte- eller nivå-vindmønster, som er vanlig for tråd med finere tråd som brukes i fjærproduksjon, spikertråd eller ledertråd av kobber og aluminium beregnet for videre trekking. Denne utformingen har en tendens til å redusere wirevridning og torsjonsspenning sammenlignet med spole-til-spolevikling, noe som betyr noe fordi vridd wire kan forårsake ujevn slitasje på trekkdysene og inkonsekvent overflatefinish på myke metaller.
Precision Layer Winders
Brukt der hver sving må sitte nøyaktig ved siden av den forrige, er lagviklere vanlige i emaljert magnettråd, sveisetråd for robotmatesystemer, og enhver spole som må lønne seg uten å floke seg senere. En traversmekanisme beveger seg frem og tilbake synkronisert med spindelrotasjon, og pitch-nøyaktigheten holdes ofte innenfor 0,1 til 0,3 millimeter. Denne tette toleransen er det som gjør at en robotsveisecelle kan trekke tråden kontinuerlig i timevis uten at en eneste hake avbryter sveisesyklusen.
Kombinasjon av kveil- og tapelinjer
I stedet for å kjøre kveiling og emballasje som to separate stasjoner, installerer mange anlegg nå en kombinasjonslinje der spolen tømmes direkte inn i en wiretapemaskin eller stroppehode. Dette fjerner manuell håndtering mellom de to trinnene og blir raskt standardkonfigurasjonen for sveisetråd- og MIG-trådoperasjoner med middels til høyt volum, siden det også frigjør gulvplass som ellers ville vært nødvendig for en buffertransportør mellom to separate maskiner.
Roterende Flyer Coilers
En flyerarm roterer rundt en stasjonær spole eller dor, og legger ledningen ned mens oppsamlingspunktet forblir fast. Denne utformingen passer til bruk med mindre diameter og høy hastighet der selve ledningen er for ømfintlig til å kunne trekkes gjennom en spinnende ring, for eksempel fin kobbertråd eller belagt ledning der overflatesliping må holdes på et minimum.
Dobbelthode eller dobbeltspindelspoler
To kveilhoder løper parallelt eller veksler på den samme basisrammen, slik at det ene hodet kan losse en ferdig spole mens det andre fortsetter å vikle seg, og reduserer dødtiden mellom syklusene nær null. Denne konfigurasjonen er vanlig i anlegg som kjører høyt daglig volum, der selv noen få sekunders nedetid per syklus gir et meningsfullt utgangstap over et helt skift.
Wire Coiling Machine Versus Wire Taping Machine: Hvor hver enkelt passer
Disse to maskinene blir ofte forvirret fordi de vanligvis sitter rett ved siden av hverandre på produksjonsgulvet, men de løser forskjellige problemer.
Wire Coiling Machine
Danner ledningen til en spole, kontrollerer svingtall og spolediameter og bestemmer den endelige spolevekten. Hovedoppgaven er å forme og måle, ikke å sikre. Alt om spolens indre geometri, hvor tett viklet den er, hvor jevnt lagene stables, og hvor rene start- og sluttpunktene er, kommer fra dette stadiet.
Wire Taping Machine
Vikler tape, eller i noen oppsett plastbånd, rundt den ferdige spolen på to eller flere punkter slik at spolen holder formen under håndtering, lagring og transport. Uten dette trinnet kan en spiral av fjærstål eller sveisetråd springe opp og floke seg sammen i det øyeblikket den forlater maskinen. Tapestadiet handler utelukkende om å bevare formen som coileren allerede har skapt, ikke å korrigere en dårlig viklet spole.
I en effektiv layout overføres spolen fra spolingshodet til en dreieskive eller transportør der tapeenheten indekserer seg rundt den, påfører tape ved det programmerte antallet punkter og frigjør den ferdige, båndede spolen til en takeaway-transportør. Anlegg som hopper over teipingstrinnet og er avhengig av håndbinding rapporterer omtrent 3 til 5 ganger lengre syklustid per spole og merkbart høyere skrap fra kveiler som løsner før de når kunden.
Det hjelper også å tenke på feilmoduser separat. Et kveilproblem viser seg som en oval, løs eller overlappende spole rett av hodet. Et tapeproblem dukker opp senere, ofte etter at spolen allerede har vært gjennom noen få håndteringstrinn, som tape som har sklidd, revet eller ikke klarte å holde spolen lukket. Å diagnostisere hvilket stadium som forårsaket en kundeklage sparer mye bortkastet feilsøkingstid på butikkgulvet.
Kjernekomponenter og hva du bør sjekke før du kjøper
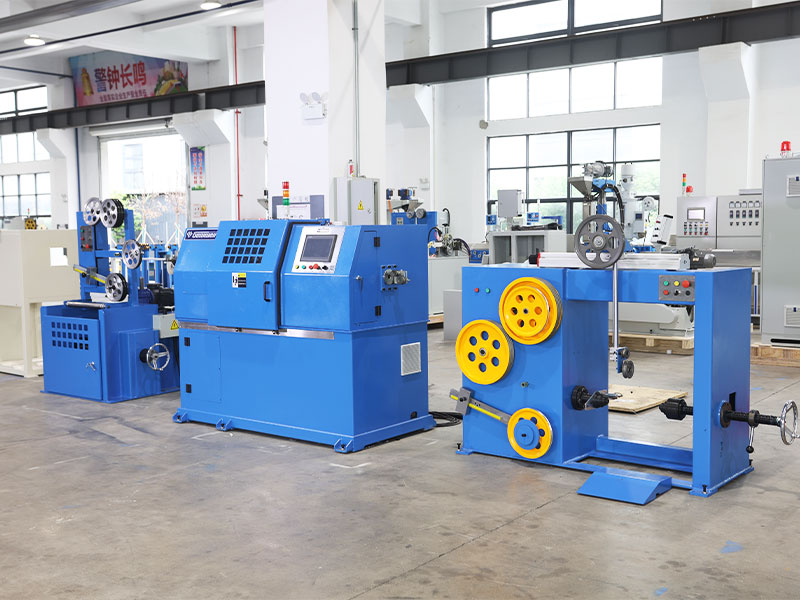
Hver wire kveilmaskin, uavhengig av merke, er bygget rundt den samme håndfull delsystemer. Å vite hva hver enkelt bidrar med hjelper en kjøper med å lese et spesifikasjonsark riktig i stedet for bare å sammenligne hastighetstall for overskrifter.
| Subsystem | Liten plikt | Middels plikt | Heavy Duty |
|---|---|---|---|
| Tråddiameterområde | 0,2 til 1,6 mm | 1,6 til 6,0 mm | 6,0 til 16 mm |
| Spolevektkapasitet | Opp til 25 kg | 25 til 250 kg | 250 til 1200 kg |
| Spindelhastighet | Opptil 1200 RPM | 300 til 800 RPM | 80 til 300 RPM |
| Drive type | AC motor med inverter | Servo motor | Servo med girkassereduksjon |
| Typisk overgangstid | 5 til 10 minutter | 10 til 25 minutter | 20 til 45 minutter |
Mating og spenningskontroll
En danserarm, pneumatisk strammer eller lastcellesystem med lukket sløyfe holder trådmatingen inn i spolehodet med en konstant, kontrollerbar spenning. Ujevn spenning er den vanligste årsaken til løse eller ovale spoler, så denne komponenten fortjener mer oppmerksomhet enn de fleste kjøpere gir den under valg av utstyr. På avanserte maskiner rapporterer strammeren direkte tilbakemelding til kontrollpanelet, og lar en operatør se en spenningstrend før den blir til en avvist spole i stedet for å oppdage problemet i etterkant.
Kveilinghode eller spinner
Dette er det roterende elementet som faktisk former ledningen til en ring eller et lag. Hodediameteren er vanligvis justerbar over et definert område, slik at en maskin kan håndtere flere spolstørrelser uten fullstendig verktøyskifte. Lagerkvaliteten inne i denne enheten har en overdimensjonert effekt på både støynivå og langsiktige vedlikeholdskostnader, siden den går kontinuerlig med maskinens fulle nominelle hastighet.
Telling og lengdemåling
Et koderhjul eller en optisk teller sporer svinger eller lineær lengde slik at maskinen kutter med nøyaktig målvekt eller lengde. Moderne kontrollere holder lengdenøyaktighet innenfor 0,5 prosent på godt vedlikeholdt utstyr. Denne målingen går også direkte inn i beregninger av kveilvekt, noe som er viktig for anlegg som selger tråd etter vekt og må unngå konsekvent overfylling av spiraler.
Kutting og utkast
Når måltallet er nådd, kutter en pneumatisk eller hydraulisk skjær ledningen, og en utkasterarm eller vippeholder skyver den ferdige spolen inn på neste stasjon, ofte en wiretapemaskin. Et rent, gratfritt kutt betyr mer enn det høres ut, siden en fillete trådende kan hekte seg fast i den neste spolen under stabling eller feste seg i emballasjefilmen under pakking.
Kontrollpanel og oppbevaring
Menneske-maskin-grensesnittet er der en operatør angir tråddiameter, målspolevekt eller svingtelling, spindelhastighet og spenningsmål. Maskiner med reseptlagring lar et anlegg lagre et fullstendig parametersett for hvert produkt og hente det frem i løpet av sekunder i stedet for å legge inn hver verdi for hånd på nytt ved hver overgang, noe som er en av de største stillegående tidsbesparerne i et multiproduktanlegg.
Hvordan viklingsoppførsel endres på tvers av vanlige ledningsmaterialer
Den samme kveilmaskinen kan oppføre seg ganske forskjellig avhengig av hvilket materiale som kjører gjennom den, og kjøpere som overser dette ender opp med å jage kvalitetsproblemer som egentlig er materialfeil i stedet for maskinfeil.
Mildt stål og sveisetråd
Ganske tilgivende å kveile siden det holder formen godt, men tyngre stål trenger sterkere oppstramming og et kraftigere viklingshodelager for å unngå avbøyning ved hastighet.
Lederledning av kobber og aluminium
Mykere og mer utsatt for overflatemerking, så spenningen må løpe lavere og styrerullene drar nytte av en jevnere, ofte belagt, kontaktflate for å unngå slitasje på finishen.
Fjærstål
Høy tilbakefjæringstendens betyr at spolen ønsker å åpne seg i det øyeblikket spenningen frigjøres, og det er nettopp grunnen til at tapetrinnet betyr så mye for dette materialet og hvorfor tapepunkttallet vanligvis er høyere for fjærtråd enn for mykere metaller.
Rustfri ståltråd
Høyere hardhet øker slitasjen på styrerullene og skjærebladet over tid, så anlegg som kjører mye rustfritt, erstatter vanligvis slitasjedeler på en kortere syklus enn anlegg som hovedsakelig kjører bløtt stål.
Belagt eller isolert ledning
Emalje- eller plastbelegg kan bli skadet av overdreven spenning eller grove styreoverflater, så disse materialene kjører vanligvis med redusert spenning med ekstra oppmerksomhet på å holde styrerullene rene og fri for innebygd rusk.
En komplett produksjonssyklus, trinn for trinn
Å forstå den faktiske sekvensen en spole går gjennom hjelper en kjøper med å stille skarpere spørsmål under et fabrikkbesøk eller utstyrsdemonstrasjon, siden hvert trinn er et sted hvor kvalitet kan oppnås eller tapes.
- Rå wire lønner seg fra en tilførselsspole eller trekklinje og passerer gjennom en innledende rettetang for å fjerne eventuell fast krumning fra oppstrømsbehandling.
- Tråd går inn i strammesystemet, der en danserarm eller belastningscelle holder et jevnt trekk mens den mates mot kveilhodet.
- Kveilehodet eller spinneren begynner å spole, styrt av traversmekanismen hvis maskinen er en presisjonslagsvikling, eller av den naturlige rotasjonsbanen hvis det er en ringspole.
- En koder teller svinger eller måler lengde kontinuerlig mot målet som er satt på kontrollpanelet.
- Når målet er nådd, signaliserer maskinen kutteskjæringen, som kutter ledningen rent på det programmerte punktet.
- En ejektorarm, vippeholder eller transportbånd flytter den ferdige spolen av hodet og mot neste stasjon.
- Hvis en trådtapemaskin er integrert, indekserer spolen inn i tapingkarusellen, hvor tape påføres i to til fire punkter rundt omkretsen.
- Den ferdige, båndede spolen flyttes til en takeaway-transportør for veiing, merking og oppstilling for pakking eller forsendelse.
Ethvert svakt ledd i denne kjeden, enten det er en slitt strammer, et sløvt skjæreblad eller en feiljustert tapekarusell, har en tendens til å dukke opp som en kvalitetsklage flere trinn senere, og det er grunnen til at planter som feilsøker systematisk fra trinn én og fremover løser problemer raskere enn planter som hopper rett til å justere den siste maskinen i rekken.
Hvordan velge riktig trådkveilemaskin for linjen din
Sjekklisten nedenfor gjenspeiler spørsmålene som faktisk endrer en kjøpsbeslutning, basert på de tekniske kriteriene de fleste innkjøpsteam arbeider gjennom når de spesifiserer nytt kveilutstyr.
- Bekreft hele tråddiameterområdet du kjører i dag og hvor som helst du forventer å utvide i løpet av de neste to til tre årene, ikke bare den nåværende bestselgeren.
- Tilpass spolevekten til din emballasje- og fraktstandard; en maskin som overskrider målvekten med til og med 2 prosent legger til reelle materialkostnader over et helt produksjonsår.
- Sjekk om maskinen kan pares direkte med en Wire Taping Machine på samme bunnramme, eller om den trenger en separat transportør og ekstra gulvplass.
- Be om overgangstiden mellom spolestørrelser; noen maskiner trenger 5 minutter, andre trenger 45, og den forskjellen forverrer seg raskt i et multiproduktanlegg.
- Se gjennom kontrollpanelets språkalternativer og om oppskriftslagring lar en operatør tilbakekalle en lagret jobb i stedet for å legge inn parametere på nytt for hånd.
- Kontroller hvilke reservedeler som lagerføres lokalt i forhold til hva som må importeres, siden kveilhodelagre og spenningssensorer er delene som slites raskest.
- Spør hvordan maskinen yter over hele spekteret av materialer du kjører, ikke bare prøven leverandøren bruker i en demonstrasjonsvideo.
- Se på fotavtrykket inkludert innmatingsretting og utmatingstaping eller transportørseksjoner, ikke bare selve spolehodet, siden gulvplass ofte undervurderes under planlegging.
- Spør om støynivå og vibrasjon ved full nominell hastighet hvis maskinen skal kjøre i nærheten av annet presisjonsutstyr eller i et delt arbeidsområde.
Integrering av en trådtapemaskin i en kveillinje
En godt avstemt kombinasjon av kveiling og taping vurderes mindre etter topphastighet og mer etter hvor få spoler som blir avvist for løse omslag, tapeplassering utenfor midten eller tape som overlapper den kuttede trådenden.
De fleste Wire Taping Machine-enheter indekserer rundt spolen på en roterende karusell eller et sett med drevne ruller, og påfører to til fire omslag med tape på hvert av to til fire punkter rundt spolens omkrets. Antall tapepunkter avhenger av spolediameter og trådstivhet; en stivere og tyngre spole trenger vanligvis fire punkter for å holde seg lukket, mens en lettere spole kan holde med to.
Når du spesifiserer en kombinert linje, be leverandøren om å kjøre en prøvespole fra den faktiske tråden din, ikke en demospole, siden trådens overflatefinish og tilbakefjæring endrer hvordan tapen må strammes. En tapeoverlapping på omtrent 30 til 50 prosent per innpakning er et vanlig utgangspunkt, som deretter justeres basert på hvordan spolen oppfører seg i transitttesting.
Tapebredde og limtype betyr også mer enn mange kjøpere forventer å gå inn. En smalere tape påføres raskere, men kan trenge flere omslag for å holde en tyngre spole lukket, mens en bredere tape dekker spoleflaten i færre omganger, men legger til materialkostnad per spole. Limstyrken bør tilpasses spolens forventede lagringsvarighet og håndteringsforhold, siden en tape som fungerer godt i et klimakontrollert lager, kanskje ikke holder like godt gjennom en utendørs eller høy luftfuktighetsrute.
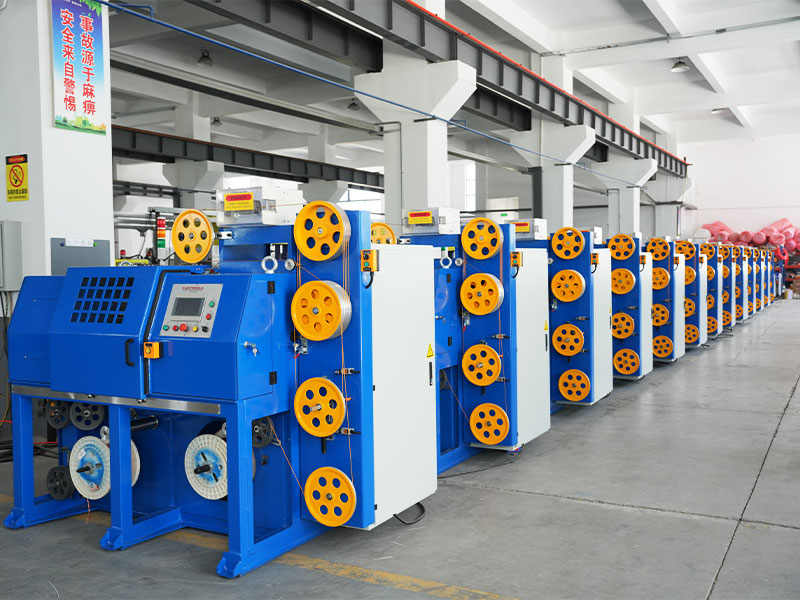
Bransjer som er avhengige av Wire Coiling-utstyr daglig
Sveisetilbehør
MIG-tråd, nedsenket lysbuetråd og flusskjernetråd leveres alle som båndspoler, tromler eller spoler, og spolekonsistensen påvirker direkte hvor jevnt tråden mates gjennom en sveisebrenner.
Vårproduksjon
Rå fjærtråd ankommer forhåndskveilet for lagring og transport før den går gjennom en separat fjærformingsprosess, slik at kveilens jevnhet reduserer matestopp ved formingsmaskinen.
Gjerder og konstruksjonstråd
Piggtråd, bindetråd og armeringsjernsspoler produseres med høyt volum med vekt på nøyaktighet av spolevekten for kostnadskontroll på tynne marginer.
Kabel og lederledning
Ledertråd av kobber og aluminium er kveilet mellom trekkoverganger, hvor skånsom håndtering er viktig for å unngå overflateskåring som vil påvirke ledningsevnen nedover linjen.
Festemiddel og spikertråd
Høyhastighets spiker-fremstillingslinjer trekkes direkte fra spoler, så spolens utbetalingsadferd må være jevn nok til at nedstrøms topper ikke stopper.
Trådnett og netting
Spoler mates rett inn i maskeveve- eller sveiseutstyr, der dimensjonskonsistens forhindrer maskemønsterdrift over en produksjonsserie.
Kablingskomponenter for biler
Tråd med mindre diameter som brukes i produksjon av bilseler drar fordel av presisjonslagsvikling, siden sammenfiltret utbetaling oversetter seg direkte til langsommere samlebåndshastigheter.
Landbrukstrådprodukter
Balletråd og generell landbruksbindetråd produseres med høyt volum der kveilvektens konsistens hjelper gårder og distributører med å planlegge bruk uten gjetting.
Elektrode og fyllmetallproduksjon
Tråd med fin diameter for spesialsveiseprosesser avhenger sterkt av tett viklingstoleranse siden selv små spenningsvariasjoner påvirker buestabiliteten under bruk.
Vedlikeholdsvaner som forlenger maskinens levetid
Daglig
Tørk ned kveilhodet og sjekk for trådrester i styrerullene; en opphopning av fine metallspon er den vanligste årsaken til overflateriper på ferdig coil.
Ukentlig
Inspiser spenningssensorer og danserarmsvinger for jevn bevegelse, og bekreft at den pneumatiske kutteskjæren fortsatt produserer et rent kutt uten grader.
Månedlig
Smør spindellagre i henhold til produsentens tidsplan, sjekk drivremspenningen og kjør en kalibreringsspole på nytt for å bekrefte at svingteller og lengdemåling fortsatt er innenfor toleransen.
Kvartalsvis
Kontroller justeringen mellom kveilhodet og transportøren eller trådtapemaskinens innmating, siden selv en liten forskyvning her fører til at spiralene setter seg fast eller tape lander utenfor midten.
Årlig
Få utført en full inspeksjon av drivmotorviklinger, girkasseoljetilstand og kodernøyaktighet, siden disse komponentene degraderes sakte og er lette å overse inntil utskriftskvaliteten allerede har avviklet.
Ved å føre en enkel vedlikeholdslogg per maskin, i stedet for å stole på minnet, er det langt lettere å oppdage en sakte nedgang i ytelsen før den blir til en uplanlagt stans. Mange anlegg opplever at en trykt sjekkliste i nærheten av maskinen, avkrysset ved skiftskifte, fanger opp små problemer dager eller uker før de ellers ville dukket opp som en kvalitetsklage.
Feilsøking av vanlige problemer med wirespolemaskin
| Symptom | Sannsynlig årsak | Første løsning å prøve |
|---|---|---|
| Spolen kommer ut løs eller oval | Inkonsekvent trådspenning | Kalibrer danserarmen eller spenningssensoren på nytt |
| Spolevekten går fra målet | Slitt koderhjul eller slipp | Rengjør og inspiser målehjulets kontaktflate |
| Trådriper eller overflatemerker | Avfall i styreruller eller feiljusterte dyser | Rengjør valsene og kontroller dysens innretting |
| Tape omslag lander utenfor midten på spolen | Feiljustering mellom spoleutgang og trådtapemaskininnmating | Kontroller innretting av transportbånd eller dreieskive på nytt |
| Maskinen stopper midt i syklusen | Overbelastet drivmotor eller fastkjørt skjæreskjær | Reduser belastningen, inspiser skjærbladet for grader eller rusk |
| Tråden hopper eller hopper under vikling | Slitte styrerullelager eller remglidning | Inspiser og skift ut slitte styrerullelagre |
| Spolelag krysser eller overlapper ujevnt | Traverseringsmekanisme ute av synkronisering med spindelhastighet | Kalibrer traverstiming på nytt mot spindelrotasjon |
Hva endrer seg i Wire Coiling-teknologi akkurat nå
Kjøpere spør også oftere om hurtigskifteverktøy som lar én maskin dekke et bredere ledningsdiameterområde uten langvarig mekanisk omstilling, siden mindre serier og hyppigere produktbytte har blitt mer vanlig på tvers av lednings- og kabelproduksjon.
Datatilkobling er et annet område som ser jevn endring. I stedet for et frittstående kontrollpanel, logger nyere maskiner i økende grad spoltelling, syklustid og spenningstrenddata til et delt anleggsnettverk, slik at et vedlikeholdsteam kan oppdage en sakte drivende sensor over flere maskiner samtidig i stedet for å vente på at hver maskin skal flagge en feil individuelt. Denne typen synlighet er i ferd med å bli en differensiator mellom leverandører selv når den mekaniske viklingsytelsen til kjernen er lik.
Energibruk under inaktiv tid får også mer oppmerksomhet, med servosystemer som kan falle til en laveffekts holdetilstand mellom sykluser i stedet for å kjøre drivmotoren kontinuerlig, noe som summerer seg over en flermaskinlinje som kjører lengre skift.
Manuell, halvautomatisk og helautomatisk kveiling sammenlignet
| Konfigurasjon | Ca. Utgang per skift | Operatørkrav |
|---|---|---|
| Manuell kveiling | 40 til 60 spoler | 1 heltidsoperatør per stasjon |
| Halvautomatisk coiler | 150 til 400 spoler | 1 operatør, deltid oppmerksomhet |
| Helautomatisk kveil- og tapelinje | 400 til 1200 spoler | 1 operatør fører tilsyn med flere maskiner |
Gapet mellom halvautomatisk og helautomatisk kommer ofte ned til hvor mye operatøroppmerksomhet tape- og utkastetrinnene fortsatt trenger. En halvautomatisk linje krever vanligvis at en person manuelt utløser eller assisterer tapetrinnet, mens en helautomatisk linje håndterer denne overgangen uten operatørinndata, og frigjør vedkommende til å overvåke to eller tre maskiner samtidig i stedet for å stå på en enkelt stasjon.
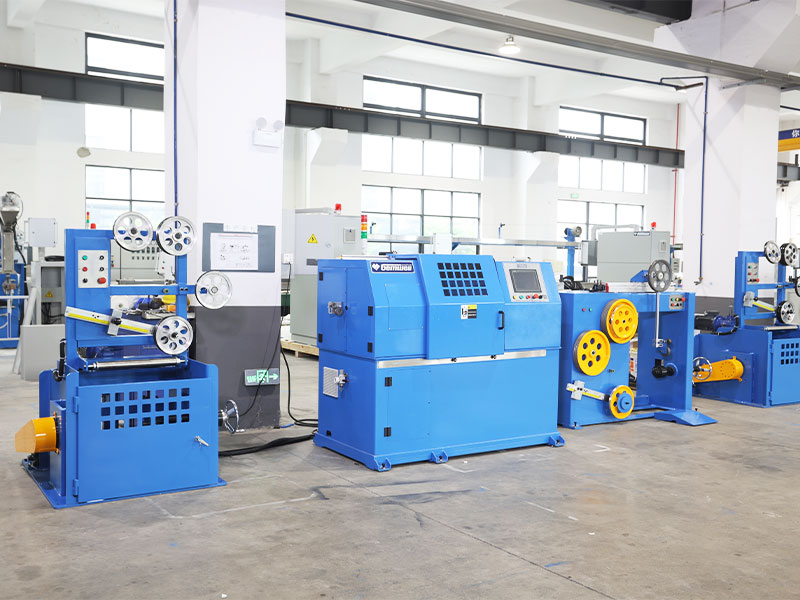
Evaluering av en leverandør eller fabrikk før du legger inn en bestilling
Siden de fleste kveilmaskiner bestilles som kapitalutstyr ment å kjøre i årevis, er det like viktig å evaluere leverandøren som å evaluere maskinspesifikasjonsarket.
Be om en direkte prøvekjøring
En video eller en personlig prøveversjon med den faktiske trådprøven avslører langt mer enn en katalogspesifikasjon, siden viklingsoppførselen endres med materialhardhet, overflatebelegg og til og med den spesifikke leverandøren av råtråden din.
Sjekk reservedelers ledetid
Spør direkte hvor lang tid det tar å få en erstatningsstrekksensor, kveilhodelager eller skjæreblad, og om leverandøren holder vanlige slitedeler på lager lokalt i stedet for å sende fra utlandet på forespørsel.
Bekreft ettersalgsstøttestruktur
Forstå om teknisk støtte er tilgjengelig via videosamtale, om en tekniker kan reise på stedet ved behov, og hvilken responstid du kan forvente hvis maskinen går ned midt i produksjonen.
Gjennomgå tidligere installasjoner i lignende applikasjoner
En leverandør med flere eksisterende installasjoner i din spesifikke ledningstype og spolevektområde er generelt en tryggere innsats enn en hvis erfaring er konsentrert i en helt annen produktkategori.
Vanlige feil kjøpere gjør når de spesifiserer en kveilmaskin
- Dimensjonerer maskinen kun for den nåværende bestselgende tråddiameteren i stedet for hele utvalget anlegget faktisk kjører over hele året.
- Undervurderer gulvplass ved kun å måle spolehodets fotavtrykk og glemme innmatingsretting og utmatingstaping.
- Å velge topphastighet som hovedbeslutningsfaktor mens man ignorerer overgangstid, som ofte betyr mer i et multiproduktanlegg.
- Hoppe over en prøvekjøring med anleggets faktiske ledning og kun stole på en leverandørs demonstrasjonsvideo med et annet materiale.
- Overser tilgjengeligheten av reservedeler før etter at maskinen allerede er installert og en slitedel svikter for første gang.
- Behandle coiler og Wire Taping Machine som en ettertanke sammenkobling i stedet for å planlegge begge sammen fra starten av prosjektet.
Kostnadsfaktorer og avkastning på investeringen
3 til 5x
Raskere syklustid når taping er automatisert i stedet for håndbundet
0,5 %
Typisk lengdemålenøyaktighet på en godt vedlikeholdt coiler
2 til 3 år
Felles tilbakebetalingsvindu for planter som erstatter manuell kveiling med automatiserte linjer
Utover kjøpesummen bør kjøpere veie energiforbruket til drivmotoren, kostnad og ledetid for reservedeler som lagre og strekksensorer, og hvor mye gulvplass en kombinert coiling- og Wire Taping Machine-celle trenger sammenlignet med to separate stasjoner koblet sammen med en transportør. Anlegg som kjører flere ledningsdiametre bør også prise inn overgangstid som en gjentakende kostnad, siden en langsom omstilling tærer på daglig produksjon selv om maskinens nominelle hastighet ser sterk ut på papiret.
Omfordeling av arbeidskraft er en annen del av avkastningsberegningen som glipper. Å bytte ut to eller tre manuelle kveilingsstasjoner med én automatisert linje reduserer ikke bare antall ansatte, det frigjør erfarne arbeidere til å gå inn i roller som kvalitetsinspeksjon eller maskinovervåking, der deres dømmekraft tilfører mer verdi enn repeterende manuell vikling noen gang kunne.
Ofte stilte spørsmål
Hvilke ledningsdiametre kan en typisk wirekveilingsmaskin håndtere?
De fleste maskiner er bygget for et definert område i stedet for én fast størrelse. Små maskiner dekker vanligvis 0,2 til 1,6 mm, enheter med middels ytelse håndterer 1,6 til 6,0 mm, og kraftige spoler er bygget for 6,0 til 16 mm eller mer, avhengig av kveilhodet og drivstørrelsen.
Trenger jeg en separat Wire Taping Machine, eller kan den bygges inn i coileren?
Begge oppsettene finnes. Noen anlegg kjører spole- og tapeenheten som én kombinert celle som deler en basisramme og kontrollsystem, noe som reduserer gulvplass og håndtering. Andre holder dem som separate maskiner koblet sammen med en transportør, noe som gir mer fleksibilitet hvis spolestørrelsene varierer mye.
Hvor ofte bør spenningssensorer rekalibreres?
En månedlig kalibreringssjekk mot en kjent referansespole er en rimelig grunnlinje for de fleste anlegg, med hyppigere kontroller hvis maskinen kjører flere trådtyper eller målere i rotasjon, siden hver endring i materialstivhet påvirker hvordan sensoren leser spenningen.
Hva får spoler til å løsne etter taping?
Dette er vanligvis et spenningsproblem oppstrøms ved spolehodet i stedet for et tapeproblem. Hvis selve spolen ikke er viklet tett og konsekvent, vil ingen mengde tapejustering nedstrøms korrigere den fullstendig, så innstillingene for viklingshodespenningen bør være det første som sjekkes.
Kan én maskin kveile forskjellige trådmaterialer, som stål og kobber, uten større omstilling?
Mange maskiner kan håndtere en rekke materialer med kun spennings- og hastighetsjusteringer, siden kjernemekanikken til viklingen ikke endres. Mykere materialer som kobber trenger generelt lavere spenningsinnstillinger enn hardere fjærstål for å unngå overflatedeformasjon.
Hvor mye gulvplass trenger en kombinert kveil- og tapelinje?
Dette varierer med kveilstørrelse og maskinmodell, men som en generell planleggingsfigur, trenger en mellomstørrelse kombinert linjehåndteringsspoler opp til omtrent 250 kg vanligvis et fotavtrykk i området 4 til 7 meter i lengde, inkludert innmatings- og utmatingstransportørseksjoner.
Hvor lenge varer vanligvis et spolehode før større deler må skiftes ut?
Med regelmessig smøring og lagerinspeksjon i henhold til tidsplanen som er skissert tidligere i denne veiledningen, kjører et kveilhodelager vanligvis i flere år med kontinuerlig produksjon før det må skiftes ut, selv om nøyaktig levetid avhenger sterkt av trådmaterialets hardhet og kjørehastighet.
Er servodrift alltid bedre enn en standard AC-motor med inverter?
Ikke nødvendigvis for hver applikasjon. Servodrevene gir finere hastighets- og posisjonskontroll, noe som gagner presisjonslagsvikling og kombinasjonslinjer med tett tapingsynkronisering, men et velspesifisert AC-invertersystem er ofte perfekt tilstrekkelig for enklere ringkveiling av tyngre gauge-tråd der ultrafin kontroll er mindre kritisk.
Hva er den største faktoren for hvor mange spoler en maskin kan produsere per skift?
Byttefrekvens har vanligvis større innvirkning enn topphastigheten for anlegg som kjører flere produkter, siden en maskin som skifter raskt mellom ledningsstørrelser holder mer av skiftet i aktiv produksjonstid sammenlignet med en som går raskere, men som står inaktiv lenger under oppsett.
Bør båndbredden være den samme på tvers av alle spolestørrelser produsert på én linje?
Ikke alltid. Større, tyngre spoler har generelt fordel av bredere tape eller ekstra tapepunkter for å forhindre at spolen springer opp, mens mindre, lettere spoler ofte kan sikres tilstrekkelig med smalere tape og færre omslag, så mange planter har mer enn én tapebredde tilgjengelig.
 Beslektet Produkter