E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hva en kabelspolemaskin gjør og når du faktisk trenger en
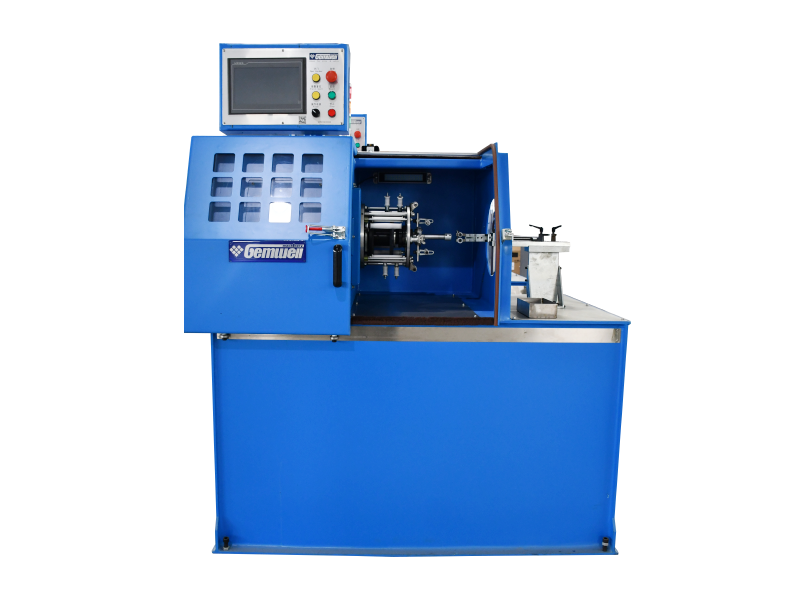
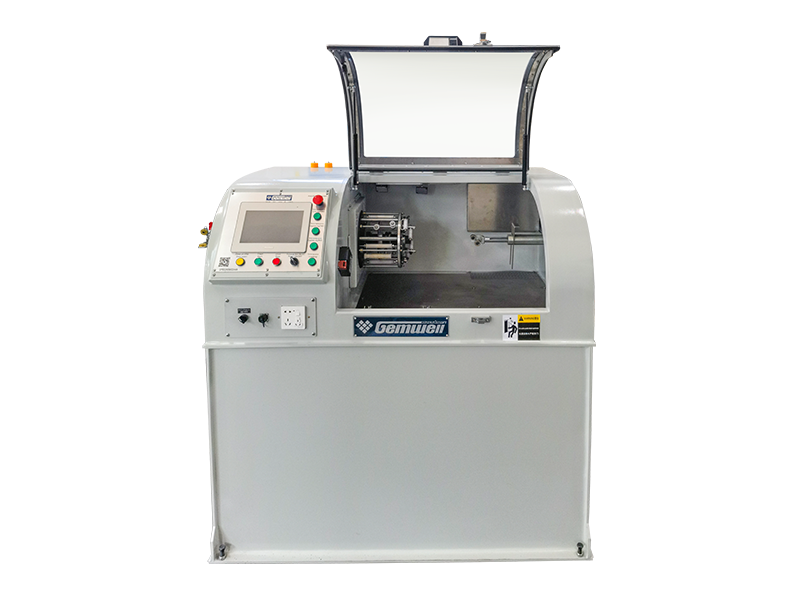
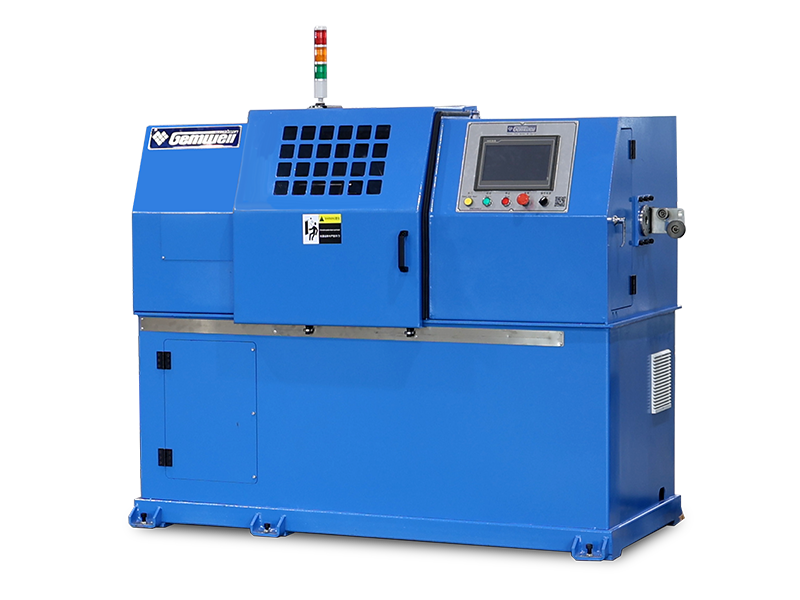
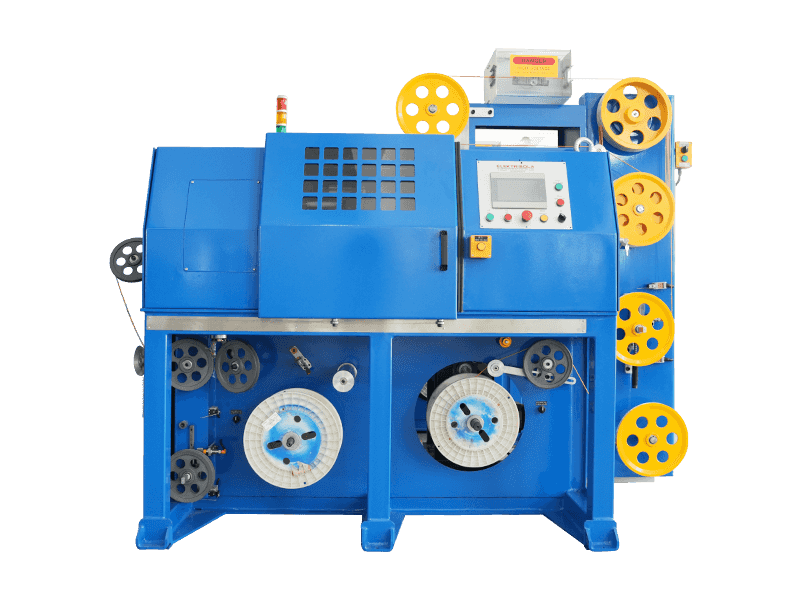
En kabelspolemaskin vikler kabel, ledning eller leder på en spole eller spole under kontrollert spenning, og betaler den tilbake igjen for nedstrøms behandling eller frakt. Hvis linjen din håndterer knekk, ujevne viklinger, spoleknusing eller operatører som manuelt fører ledningen for hånd i lav hastighet, er den direkte løsningen en dedikert kabelspolemaskin med aktiv spenningskontroll i stedet for en generisk oppruller gjenbrukt fra en annen produktlinje. Kjernejobben er enkel å angi: hold spenningen konstant, hold traversen jevn over spolens bredde, og hold operatøren unna klempunktene. Alt annet i denne veiledningen er detaljene bak å få det til å skje pålitelig i produksjonshastighet.
Produsenter strekker seg etter en kabelspolemaskin på tre punkter i en typisk wire- og kabeloperasjon, tar opp etter ekstrudering eller armering, omspoling fra bulktrommel til salgslengde spoler, og betaler seg mating inn i en sekundær prosess som taping, fletting eller kutting. Hver av disse oppgavene setter en annen belastningsprofil på maskinen, og det er grunnen til at spesifikasjonsarkene varierer så mye mellom modeller som er bygget for det samme generelle nøkkelordet.
Det hjelper også å være tydelig på hva maskinen ikke er. En kabelspolemaskin er ikke det samme som en spole, som legger produktet i løse løkker i stedet for på en flensrulle, og det er ikke det samme som en enkel trommelbil som kun brukes til transport. Coilers passer til korte lengder av fleksibel ledning som selges i bunter, mens spolemaskiner passer kontinuerlige lengder målt i hundrevis eller tusenvis av meter som trenger å slappe av rent på kundens sted uten å floke seg sammen. Ved å få denne utmerkelsen rett før du budsjetterer et kjøp unngår du å kjøpe utstyr som teknisk spoler kabel, men som ikke kan levere den lønnsomme kvaliteten kundene forventer.
Beslutningen om å legge til en dedikert spolescene dukker vanligvis opp på plantegulvet før den vises på et regneark. Veiledere legger merke til at mer tid brukt på å etterspenne spoler for hånd, flere kundeklager om sammenfiltrede lønner seg, og flere skrapmerker skrevet mot knust inneromslag. Når disse symptomene vises sammen, er kostnaden for en riktig spesifisert kabelspolemaskin nesten alltid lavere enn den akkumulerte kostnaden for løsningene som allerede er på plass.
Hvordan en kabelspolemaskin fungerer: spenningskontroll og traversmekanikk
Den mekaniske historien bak en kabelspolemaskin kommer ned til to systemer som jobber sammen, en roterende spindel som snur spolen og en traversenhet som beveger styrearmen side til side slik at ledningen legger seg jevnt i stedet for å pæle seg på ett sted. Spenning er variabelen som avgjør om den ferdige spolen er brukbar eller skrap.
- Konstant spenningsmodus holder et fast trekk i ledningen uavhengig av spolens diameter, vanligvis ved hjelp av en magnetisk pulverbrems eller en servomomentløkke som leser tilbake lastcelledata flere hundre ganger i sekundet.
- Konisk spenningsmodus reduserer trekket ettersom spolen bygger opp en diameter, noe som forhindrer at de indre omslagene blir knust av vekten av alt som blir viklet oppå dem senere.
- Traverseringssynkronisering knytter styrearmens hastighet til spindelrotasjonen gjennom et elektronisk utvekslingsforhold, slik at innpakningsvinkelen forblir konsistent fra det første laget til det siste.
- Danserarm eller lastcelle-tilbakemelding lukker sløyfen, justerer bremse- eller motormoment i sanntid etter hvert som linjehastigheten endres.
De fleste mellomstore modellene for kabelspolemaskiner bygget etter 2023 har gått bort fra rent mekaniske friksjonsbremser mot servodrevet spenningskontroll, hovedsakelig fordi prisene på kobber- og aluminiumsleder gjør skrap mye dyrere enn det pleide å være, så strengere toleranse for viklingsspenning betaler seg selv over en kortere produksjonstid.
Under kontrollpanelet er spenningssløyfen et ganske standard tilbakemeldingssystem. En lastcelle eller danserarm måler faktisk linjespenning, sammenligner den med et settpunkt angitt av operatøren, og mater feilen inn i en proporsjonal-integral-derivert kontroller som justerer bremsemomentet eller motorstrømmen tilsvarende. Det proporsjonale leddet reagerer på størrelsen på feilen, integralleddet korrigerer for enhver jevn forskyvning som henger igjen over tid, og den deriverte termen demper plutselige topper slik at systemet ikke overskrider når linjehastigheten endres raskt. Operatører trenger sjelden å røre ved disse gevinstene når en leverandør har tatt i bruk maskinen, men å vite at de eksisterer hjelper til med å forklare hvorfor en spenningsfeil noen ganger løser seg selv med en enkel parametertilbakestilling i stedet for en mekanisk reparasjon.
Hvorfor taper ratio betyr mer enn de fleste kjøpere forventer
Konisk spenning uttrykkes ofte som en prosentvis reduksjon i spenningen fra tom spole til full spole, vanligvis et sted mellom 20 prosent og 50 prosent avhengig av lederstivhet og isolasjonsmasse. Et avsmalningsforhold satt for lavt etterlater indre omslag utsatt for klemskader, mens et forhold satt for høyt kan la ytre omslag løsne og gli sideveis under transport. Å få dette tallet riktig er nærmere et materialvitenskapelig spørsmål enn en maskininnstilling, og det er en av de første tingene en kompetent leverandør bør spørre om under idriftsettelse i stedet for å la den stå på fabrikkstandard.
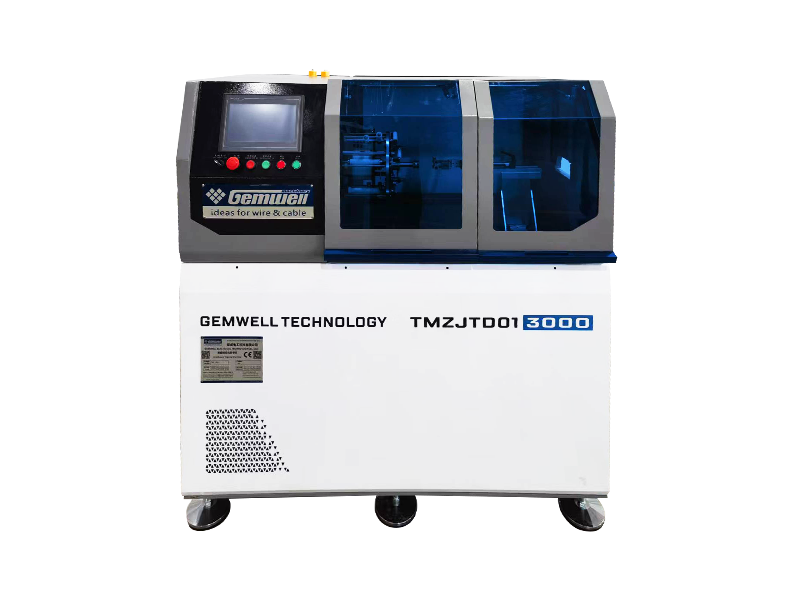
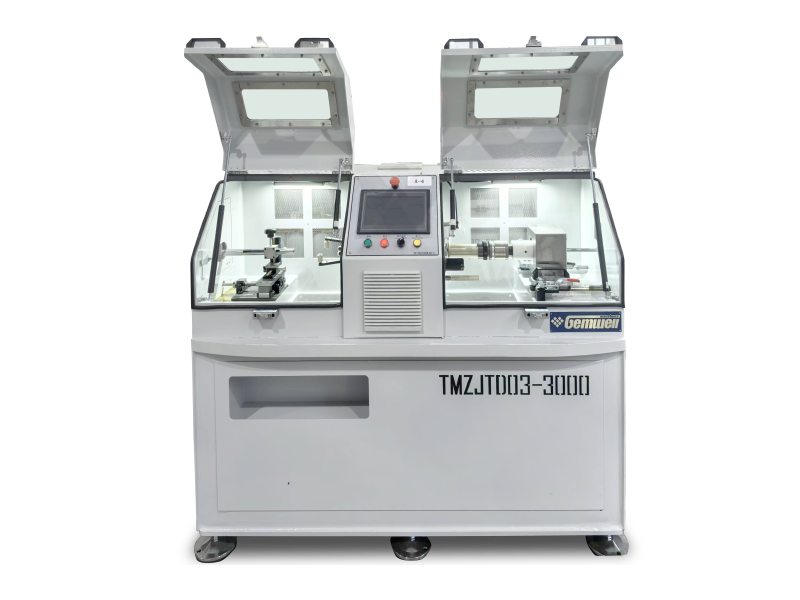
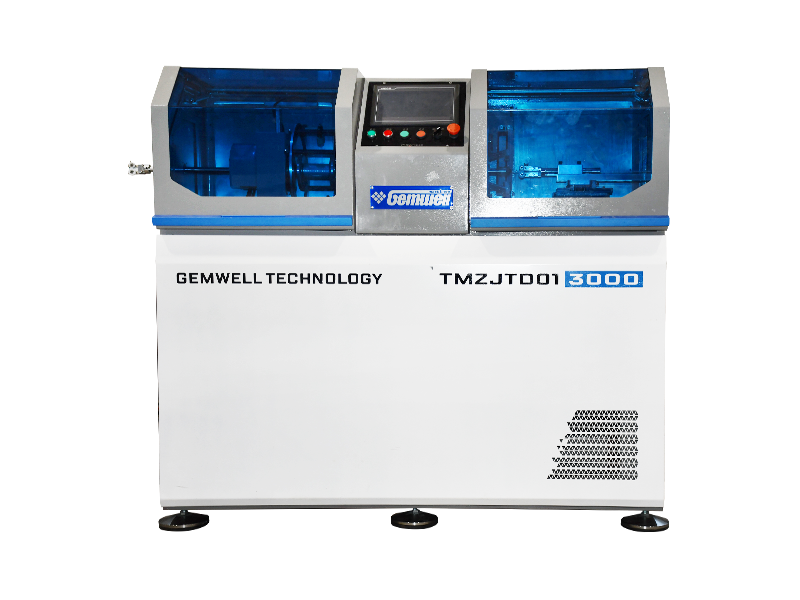
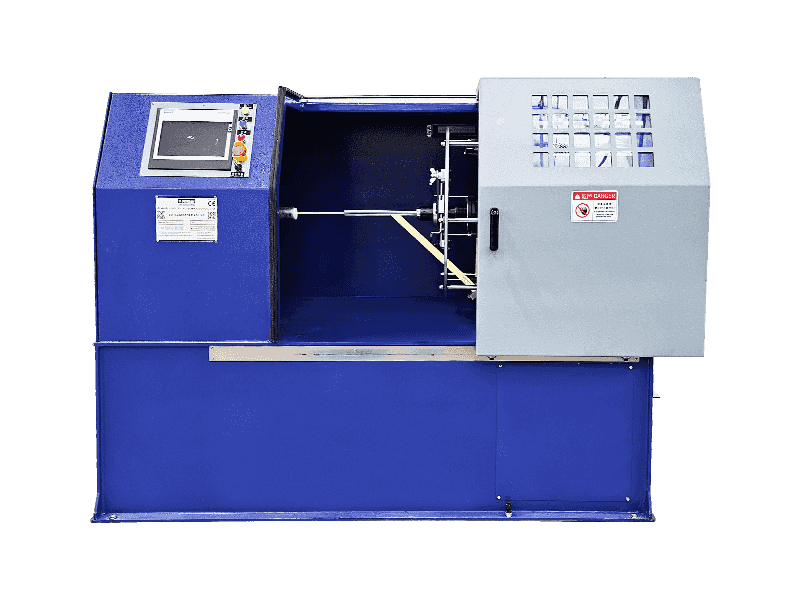
Anatomien til en kabelspolemaskin: hovedkomponentene
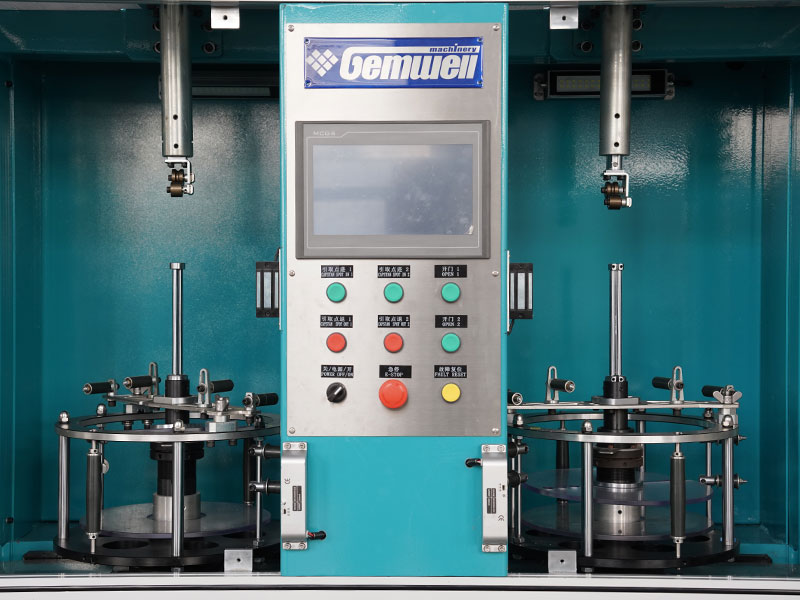
Det er lettere å lese en leverandørs tilbud når hovedenhetene til en kabelspolemaskin er brutt ned individuelt, siden prisforskjeller mellom to tilbud nesten alltid forklares av forskjeller i en eller flere av disse komponentene i stedet for maskinen som helhet.
Hoveddrivmotor
Gir rotasjonskraft til spindelen, dimensjonert i kilowatt i henhold til maksimal spolevekt og mållinjehastighet, vanligvis en servo- eller vektorstyrt AC-motor på moderne maskiner.
Spindel Og Arbor
Holder spolen eller spolen på plass, dimensjonert for å matche flensboringsdiameter, med hurtigutløser eller hydraulisk fastspenning på høyere gjennomstrømningslinjer for å fremskynde overgangen.
Travers vogn
Bærer trådføringen over spolebredden, drevet av en kuleskrue eller registerreim for presisjon, eller av en kammekanisme på enklere mekaniske maskiner.
Spenningskontrollenhet
Inkluderer bremsen, lastcellen eller servomomentmotoren sammen med kontrollelektronikken som holder spenningen innenfor toleranse over hele spolekonstruksjonen.
Ramme Og Base
Gir stivhet under belastning, typisk sveiset stål med utjevningsføtter eller forankringspunkter, siden rammefleksibilitet under en tung spole er en vanlig kilde til unøyaktighet i traversering.
Human Machine Interface
Berøringsskjermen eller panelet der operatører setter mål for spenning, konusforhold, hastighet og spolelengde, og lagrer ofte flere produktoppskrifter for rask omstilling.
Sikkerhetsvakt
Forriglede deksler, lysgardiner eller fysiske barrierer rundt klempunkter, som i økende grad kreves for å oppfylle arbeidsplassens sikkerhetsstandarder på eksportmarkeder.
Lengdemåleenhet
Et kontakthjul eller en berøringsfri koder som teller produserte meter, som mates inn i automatiske stopp- eller kuttefunksjoner når en mållengde er nådd.
Typer kabelspolemaskiner på markedet i dag
Å velge riktig konfigurasjon starter med å matche maskinoppsettet til ditt gulvareal og produktdiameter. Konfigurasjonene nedenfor dekker det overveldende flertallet av installert utstyr i lednings- og kabelanlegg.
Horisontal spolemaskin
Spoleaksen går parallelt med gulvet, lastet og avlastet fra enden. Vanlig for spoler opp til ca. 2 meter i diameter, foretrukket der overheadkrantilgang er begrenset.
Vertikal spolemaskin
Spolen sitter flatt og roterer på en vertikal akse, noe som forenkler lasting med gaffeltruck og passer til svært tunge sneller som brukes til underjordiske eller sjøkabel.
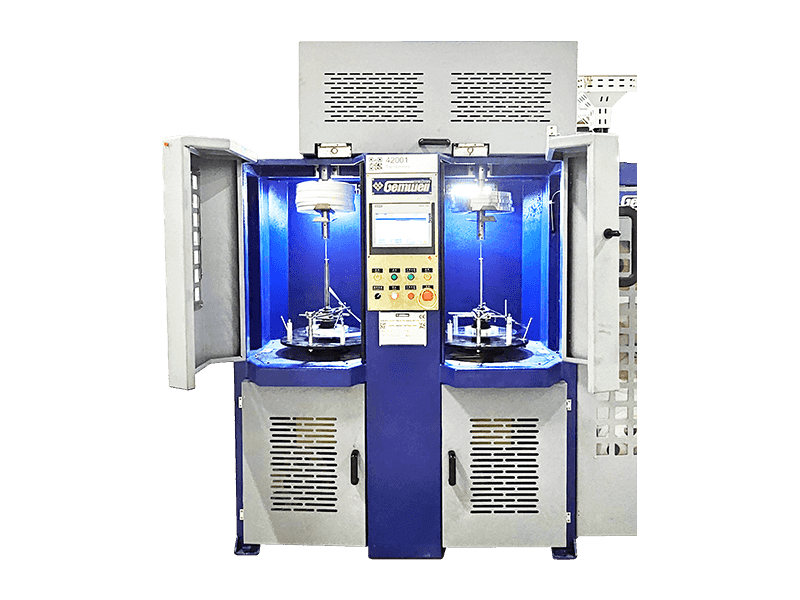
Dobbel spindel spolemaskin
To spindler veksler, slik at den ene spolen laster eller losser mens den andre kjører produksjonen, og reduserer nedetiden for omstilling til nesten null på kontinuerlige linjer.
Betal av og ta opp kombinasjonsenhet
Parer et avbetalingsstativ med en opptrekksspole på en delt ramme, vanlig på kortere omspolingslinjer og kabelskjære- eller kvelingsstasjoner.
Cantilever spolemaskin
Støtter spolen kun fra den ene siden, noe som tillater svært rask spolebytte siden det ikke er noen andre lagerblokk som kan åpnes, selv om den vanligvis dekker ved lettere maksimal spolvekt.
Traversing Drum Twister Combination
Integrerer et vridnings- eller strandingstrinn rett foran spoletrinnet, brukt der ledertråder må legges sammen umiddelbart før vikling.
Utover konfigurasjonen, velger kjøpere også mellom drivtog med fast hastighet og variabel hastighet. Maskiner med fast hastighet er rimeligere, men tvinger hele linjen til å kjøre i den hastigheten som passer spoletrinnet, mens maskiner med variabel hastighet lar spoletrinnet matche uansett oppstrøms ekstrudering eller tapehastighet som allerede er innstilt, noe som betyr mest på linjer som kjører flere forskjellige produkter gjennom uken.
Nøkkelspesifikasjoner å sjekke før du kjøper en kabelspolemaskin
Spesifikasjonsark for en kabelspolemaskin kan se like ut på overflaten, samtidig som de skjuler reelle forskjeller i driftssyklus og presisjon. Tabellen nedenfor viser tallene som er verdt å sammenligne linje for linje før du signerer en innkjøpsordre.
| Spesifikasjon | Lett plikt | Middels plikt | Heavy Duty |
|---|---|---|---|
| Maks spolediameter | 630 mm | 1600 mm | 3000 mm og over |
| Maks spolevekt | 500 kg | 3000 kg | 10 000 kg og over |
| Linjehastighet | Opptil 200 m per min | Opptil 600 m per min | Opptil 1200 m per min |
| Spenningskontrollmetode | Mekanisk brems | Magnetisk pulverbrems | Lukket sløyfe servomoment |
| Traverspresisjon | Pluss eller minus 2 mm | Pluss eller minus 1 mm | Pluss eller minus 0,5 mm |
| Hovedmotorkraft | 1,5 til 3 kW | 4 til 11 kW | 15 kW og over |
| Typisk fotavtrykk | 2 ganger 1,5 meter | 4 ganger 2,5 meter | 7 ganger 4 meter og oppover |
Utover tallene, sjekk hvordan stasjonen håndterer et strømbrudd midt i spolen. En maskin uten brems feilsikker logikk kan la en hel tung spole slappe av under sin egen vekt når kraften faller øyeblikkelig, noe som er både en sikkerhetsrisiko og en garantert skrothendelse. Bekreft også støynivåklassifiseringen hvis maskinen vil sitte i nærheten av et opptatt arbeidsområde, siden tunge enheter som kjører over 800 meter per minutt kan nærme seg nivåer som krever hørselsvern under mange arbeidsplassforskrifter.
Spør leverandørene om kontrollsystemets merkevare og fastvareoppdateringspolicy også. Maskiner bygget på bredt støttede industrielle kontrollerplattformer er lettere å betjene i mange år, mens maskiner bygget på obskur eller proprietær kontrollmaskinvare kan forlate et anlegg strandet hvis den opprinnelige leverandøren slutter å tilby støtte.
Pare en kabelspolemaskin med en Automatisk kabeltapemaskin
Tråd som trenger et innpakningslag, skjermingstape, brannhemmende tape eller rustnings-sengetape går nesten alltid gjennom en automatisk kabeltapemaskin umiddelbart før oppstartsspolingsstadiet, så de to maskinene spesifiseres vanligvis som et matchet par i stedet for å kjøpes separat. Tapehodet legger overlappende tape rundt lederen med et innstilt overlappingsforhold mens kabelen beveger seg kontinuerlig, og spolemaskinen nedstrøms må akseptere den nøyaktig samme linjehastigheten uten å introdusere sin egen spenningsvariasjon som ville løsne tapeviklingen.
Linjeintegrasjonsdetaljer verdt å bekrefte med en leverandør før kjøp:
- Bekreft at den automatiske kabeltapemaskinen og kabelspolemaskinen deler et felles linjehastighetsreferansesignal, vanligvis gjennom en koderpuls som deles på begge stasjonene.
- Sjekk overlappingsforholdet på tapehodet, de fleste modellene dekker 10 prosent til 70 prosent overlapping, og dette må samsvare med kabelkonstruksjonsstandarden din.
- Kontroller at spolesiden kan kjøre i konisk spenningsmodus, slik at diameteren på den tilførte tapelaget ikke kaster av viklingsspenningen halvveis gjennom en spole.
- Spør om antallet tapespole på tapehodet samsvarer med skjermings- eller panserdesignet ditt, enkelthode, dobbelthode og planetariske tapehoder vikles forskjellig.
- Bekreft at begge maskinene kan stoppes og startes på nytt fra et enkelt delt kontrollpunkt, siden separate stoppkretser på hver maskin bremser feilgjenoppretting under en produksjonskjøring.
Anlegg som kjører kabeltaping og spole som separate usynkroniserte maskiner rapporterer om langt flere tape-rynker og løs omslag enn anlegg som kjører dem på en delt linje, som er hovedårsaken til at kjøpere i økende grad ber om begge maskinene fra samme produsent, slik at kontrollsystemene er forhåndstilpasset i stedet for integrert på stedet.
Utover mekanisk synkronisering, spesifiserer noen anlegg nå en delt datalogg mellom tape- og spolestadiene, registrering av tapespenning, overlappingsforhold og spolespenning mot samme tidsstempel for hver produserte meter. This kind of joint traceability record has become common on cable destined for regulated markets such as automotive or aerospace wiring, where a quality claim years later can require proof of the exact process conditions used to make a specific spool.
Bransjer som er avhengige av kabelspoleutstyr
Nøkkelordet dekker en bred utstyrskategori, men etterspør klynger i en håndfull bransjer der ledning og kabel enten er det ferdige produktet eller en kritisk underkomponent.
- Produksjon av ledninger og strømkabler, der omslag av stort volum fra bulktromler til spoler i detaljhandel er en daglig operasjon.
- Telekommunikasjon og fiberoptisk kabelproduksjon, hvor traverspresisjon beskytter ømfintlige kjerner mot klemskader under vikling.
- Leverandører av ledningsnett for biler, som kjører ledninger med mindre diameter i svært høy hastighet med hyppige størrelsesbytter.
- Sveisekabel- og gummiisolerte kabelprodusenter, hvor fleksible kappeforbindelser er mer utsatt for deformasjon under ujevn spenning.
- Produksjon av fornybar energikabler, spesielt solkabel og offshore vindkabel, der store kraftige spoler dominerer.
- Gruvedrift og marine kabelleverandører, hvor sneller ofte sendes internasjonalt og lønner seg pålitelighet på destinasjonsstedet, betyr like mye som viklingskvalitet på fabrikken.
- Jernbane- og transittsignalkabelprodusenter, der jevn spolelengde og ren lønner seg direkte påvirker installasjonsplanene langs en jernbanekorridor.
Hvordan spolestørrelsespreferanser varierer etter bransje
Bygningstrådprodusenter har en tendens til å standardisere på et smalt utvalg av detaljspolestørrelser siden deres kunder er elektrikere og distributører som forventer kjent emballasje, mens offshore vind- og sjøkabelprodusenter jobber med tilpassede spoledimensjoner bygget rundt en spesifikk fartøy- eller turbininstallasjonsplan. Denne forskjellen er viktig når du spesifiserer en kabelspolemaskin, siden et anlegg som betjener flere bransjer ofte trenger et bredere justerbart diameterområde enn et anlegg som kun betjener ett markedssegment.
Installasjons- og anleggskrav
Før en kabelspolemaskin kommer, må plantene bekrefte at mottaksgulvet kan støtte det, både strukturelt og når det gjelder bruksforbindelser. Kraftige maskiner vurdert for spoler over 5000 kg krever ofte en armert betongpute i stedet for en standard lagergulvplate, og fundamenttegningen bør komme fra utstyrsleverandøren i stedet for å være estimert på stedet.
- Strømforsyning, de fleste mid- og heavy duty-maskiner kjører på trefaseforsyning, bekrefter at spenning og frekvens samsvarer med lokale nettstandarder før bestilling.
- Trykklufttilførsel, nødvendig på maskiner som bruker pneumatisk klemme eller bremsehjelp, krever vanligvis en ren tørr luftledning ved et spesifisert trykkområde.
- Overheadklaring, vertikale spolemaskiner og store horisontale enheter trenger nok takhøyde for kranlasting av den største spolen linen vil kjøre.
- Gangbredde, tilstrekkelig plass for gaffeltruck eller krantilgang på begge sider av maskinen øker hastigheten på omstillingen og reduserer sjansen for kollisjonsskader under lasting.
- Omgivelsesforhold, støvete eller høy luftfuktighet kan kreve forseglede styreskap og ekstra kjøling for drivelektronikken.
Igangkjøring inkluderer vanligvis en mekanisk innrettingssjekk, en elektrisk sikkerhetsinspeksjon, en spenningskalibrering mot en sertifisert referansevekt og en prøvespolekonstruksjon som måles og inspiseres før ledningen overleveres til produksjonsbruk. Å hoppe over noen av disse trinnene for å spare tid på installasjonsdagen er en av de vanligste årsakene til at en nyinstallert kabelspolemaskin underpresterer den nominelle spesifikasjonen de første ukene av drift.
Sikkerhetshensyn og operatøropplæring
En kabelspolemaskin kombinerer roterende masse, lagret strekkenergi og klempunkter ved traversføringen, som sammen gjør operatøropplæring like viktig som selve maskinspesifikasjonen. De fleste hendelser på arbeidsplassen som kan spores til spoleutstyr skjer under lasting og lossing av spole i stedet for under stasjonær drift, siden det er når hendene er nærmest bevegelige deler og de tyngste lastene blir manipulert.
| Sikkerhetskontroll | Fare adressert |
|---|---|
| Forriglet traversvakt | Hindrer håndtilgang til den bevegelige vognen under drift |
| Nødstopptau eller -knapp | Gir operatørene en umiddelbar måte å stoppe maskinen langs dens lengde |
| Bremsefeilsikker logikk | Stops an uncontrolled spool unwind if power is lost mid cycle |
| Snelle arbor låsepinne | Forhindrer at spolen forskyver seg på spindelen under lasting |
| Lysgardin ved lastesone | Stopper spindelrotasjonen hvis en person kommer inn i lasteområdet uventet |
Opplæring bør dekke mer enn knappeplasseringer på kontrollpanelet. Operatører drar nytte av å forstå hvorfor konusspenning eksisterer, hva en spenningsfeilalarm faktisk betyr, og hvordan man gjenkjenner tidlige tegn på lagerslitasje eller traverseringsfeil før de blir sikkerhetsproblemer. Anlegg som parer nytt utstyr med et strukturert opplæringsprogram for operatører rapporterer konsekvent færre nestenulykker det første året sammenlignet med anlegg som kun er avhengig av uformell læring på jobben.
Vedlikeholdspraksis som forlenger levetiden til kabelspolemaskinen
A cable spooling machine that is serviced on a fixed schedule routinely runs for well over a decade in continuous industrial use, while a neglected unit shows tension drift and traverse chatter within the first two or three years. Vedlikeholdskalenderen nedenfor gjenspeiler vanlig praksis rapportert av anleggsvedlikeholdsteam.
| Oppgave | Intervall | Hvorfor det betyr noe |
|---|---|---|
| Traversskinnesmøring | Ukentlig | Forhindrer tørr friksjon som forårsaker ujevn innpakningsavstand |
| Bremse eller clutch inspeksjon | Månedlig | Slitte foringer forårsaker langsom spenningsdrift som er vanskelig å legge merke til fra dag til dag |
| Lastcellekalibreringskontroll | Kvartalsvis | Holder spenningsavlesningen nøyaktig mot en kjent referansevekt |
| Spindellager service | Årlig | Lagerslitasje er den viktigste årsaken til uplanlagt nedetid på eldre maskiner |
| Kontrollskap inspeksjon | Kvartalsvis | Støvoppbygging og løse poler er en vanlig årsak til periodiske feil |
| Kontroll av tilbakeslag på kuleskruen | Årlig | Overflødig tilbakeslag viser seg først som inkonsekvent viklingsavstand ved spolekanter |
Å føre en enkel vedlikeholdslogg mot hver maskin, til og med et grunnleggende regneark som noterer dato, oppgave og tekniker, gjør det langt lettere å oppdage et utviklende mønster som en brems som trenger justering oftere enn intervallet krever, som vanligvis signaliserer at en del nærmer seg slutten av levetiden i stedet for en engangsfeil.
Vanlige problemer og praktiske løsninger
De fleste klager som spores tilbake til en kabelspolemaskin faller inn i en kort liste over tilbakevendende problemer, og løsningen er vanligvis enklere enn operatørene forventer.
Uneven wrap or telescoping spool: Nesten alltid et problem med traversering i stedet for et spenningsproblem, sjekk det elektroniske girforholdet mellom spindelgiver og traversmotor først før du justerer bremseinnstillingene.
Trådknusing på indre omslag: Peker på å kjøre konstant spenningsmodus på en jobb som trenger konisk spenning, løsningen er en endring av innstillinger i stedet for en mekanisk reparasjon på de fleste servostyrte maskiner.
Sudden tension spikes at speed changes: Vanligvis et PID-innstillingsproblem i spenningskontrollsløyfen, de fleste kontrollpaneler tillater justering av proporsjonal og integrert forsterkning uten et teknikerbesøk.
Spoleflensskade under lossing: Et materialhåndteringsproblem i stedet for en maskinfeil, bekreft at gaffelgafler eller kranstropper samsvarer med spolestangavstanden før du legger skylden på utstyret.
Gjentatte plagsomme spenningsalarmer: Ofte spores til en lastcelle som har drevet ut av kalibrering i stedet for et faktisk spenningsproblem, en rask kalibreringssjekk mot en referansevekt løser de fleste tilfeller.
Tråd som sklir på traversføringsrullen: Vanligvis er en slitt eller glassert rulleoverflate, utskifting av rullehylsen gjenoppretter grepet uten å måtte bytte ut hele traversenheten.
Maskinen går varm etter langvarig drift: Check that cooling fans on the drive cabinet are unobstructed and that ambient temperature around the machine has not crept above the rated operating range during summer months.
Kostnadshensyn og avkastning på investeringen
Innkjøpspris er kun en del av det totale kostnadsbildet for en kabelspolemaskin. Kjøpere som sammenligner tilbud på klistremerkepris alene, undervurderer ofte driftskostnadsgapet mellom en grunnleggende mekanisk maskin og en helautomatisk servostyrt enhet.
- Reduksjon av skrap, tettere spenningskontroll reduserer typisk hendelser med knust eller teleskopert spole betydelig sammenlignet med eldre mekaniske bremsesystemer, og skrapkostnadene på høyverdiledere øker raskt.
- Arbeidsbesparelser, automatisk lengdekapping og spolbytte reduserer operatørtiden som trengs per spol, noe som betyr mest for flerskiftsoperasjoner som kjører kontinuerlig.
- Energiforbruk, servodrev bruker generelt mindre energi per produsert meter enn eldre mekaniske bremsesystemer som sprer overflødig spenning som varme.
- Tilgjengelighet av reservedeler, maskiner bygget rundt vanlige industrielle komponenter har en tendens til å ha lavere langsiktige reparasjonskostnader enn maskiner med proprietære deler kun hentet fra den opprinnelige produsent.
- Nedetidskostnader, en maskin med fjerndiagnostikk eller tydelige feilkodevisninger kommer tilbake i produksjon raskere enn en som krever et teknikerbesøk for hver feil.
Når du bygger et investeringsavkastningsestimat, sammenligner anlegg typisk prisforskjellen mellom to utstyrsalternativer med de forventede årlige besparelsene fra redusert skrap og reduserte arbeidstimer, og divider deretter prisforskjellen med det årlige sparetallet for å estimere en tilbakebetalingstid i år. De fleste anlegg setter en intern terskel, ofte rundt to til tre år, under hvilken det høyere automatiseringsalternativet anses som berettiget uavhengig av de større forhåndskostnadene.
Tilpasningsalternativer ved bestilling
Standard katalogmodeller dekker en stor del av etterspørselen, men mange kjøpere ber om modifikasjoner for å passe til en eksisterende produksjonslinje eller et spesifikt produktspekter. Vanlige forespørsler om tilpasning inkluderer justerbart spolediameterområde utover standard kataloggrense, doble spenningssoner for ko-ekstrudert eller flerlags kabel, integrerte utskrifts- eller merkehoder for spoleidentifikasjon, tilpasset kontrollprogramvare for å matche en eksisterende anleggsnettverksprotokoll, og ikke-standard spennings- eller frekvenskonfigurasjoner for eksportordrer.
Når du ber om tilpasning, hjelper det å gi leverandøren faktiske produktprøver eller detaljerte tegninger i stedet for bare diameter- og vekttall, siden stivhet og overflatefinish påvirker hvordan spenningsinnstillingene skal justeres selv når to produkter deler samme nominelle diameter.
Evaluering av leverandører: En praktisk sjekkliste
To leverandører som oppgir den samme nominelle spesifikasjonen kan levere svært forskjellig ytelse i den virkelige verden, så evalueringsprosessen bør gå lenger enn å sammenligne spesifikasjonsark side ved side.
- Be om referanser fra fabrikker som driver et lignende produktspekter og lignende produksjonsvolum, og kontakt dem faktisk i stedet for å stole på leverandørens egne casestudier.
- Be om en prøvesnelle som kjøres på ditt eget materiale før endelig kjøp hvis det er mulig, siden faktisk innpakningskvalitet på ditt spesifikke produkt er den beste prediktoren for fremtidig ytelse.
- Bekreft hva som er inkludert i installasjon og igangkjøring, noen tilbud inkluderer oppsett og kalibrering på stedet mens andre priser det som en egen artikkel.
- Forklar garantivilkårene på spenningskontrollelektronikken separat fra den mekaniske rammen, siden disse to kategoriene ofte har forskjellige dekningsperioder.
- Spør om typisk ledetid for reservedeler, spesielt for belastningscellen, bremseenheten og kontrollpanelkomponentene som mest sannsynlig trenger utskifting i løpet av maskinens levetid.
- Kontroller om leverandøren også bygger en automatisk kabeltapemaskin, siden en leverandør som tilbyr begge produktlinjene kan idriftsette en synkronisert linje mer pålitelig enn å kombinere utstyr fra to ikke-relaterte byggherrer.
Nye trender innen kabelspolingsteknologi
Kontrollsystemer på nyere kabelspolemaskiner inkluderer i økende grad datalogging som en standardfunksjon i stedet for et kostbart alternativ, som registrerer spenning, hastighet og lengde mot tidsstempel for hver produserte spole. Disse dataene føres inn i anleggets kvalitetssystemer og gir vedlikeholdsteam en tidlig advarsel når spenningsvariasjoner på en spesifikk maskin begynner å trende utenfor dets normale historiske område, og fanger ofte opp et lager- eller bremseproblem før det forårsaker produksjonsstans.
Energieffektivitet har også blitt en sterkere innkjøpsfaktor, med flere kjøpere som spør leverandørene om målt effekttall under typisk belastning i stedet for bare motorens merkeskilt, siden faktiske energikostnader over maskinens levetid kan være en meningsfull del av den totale eierkostnaden på kontinuerlige linjer.
Fjernovervåking og diagnostikk blir også mer vanlig, slik at en leverandørs serviceteam kan gjennomgå feillogger og, i noen tilfeller, fjernjustere visse kontrollparametere før de sender ut en tekniker, noe som forkorter tiden mellom en feil oppstår og produksjonen gjenopptas.
Ofte stilte spørsmål
Hvilken størrelse kabelspolemaskin trenger jeg for å bygge trådproduksjon
Tilpass maskinen til din største planlagte spolediameter pluss en margin for fremtidig produktvekst, de fleste bygningstråder kjører middels tunge maskiner vurdert for spoler mellom 1000 mm og 1800 mm siden detaljhandelsspoler sjelden overskrider dette området.
Kan én maskin håndtere både lønne seg og ta opp plikter
Ja, kombinasjonsenheter finnes for linjer med lavere volum, selv om dedikerte lønns- og opptaksmaskiner er mer vanlig på kontinuerlige produksjonslinjer fordi hver side kan optimaliseres separat for sin egen spenningsprofil.
Hvordan påvirker en automatisk kabeltapemaskin innstillingene for spolespenning
Å legge til et tapelag øker den ytre diameteren og endrer litt den effektive radiusen spenningskontrollen arbeider mot, slik at de fleste operatører skifter til taper tension-modus eller justerer taper-forholdet når et tape-trinn er lagt til oppstrøms.
Hva får en spole til å løsne etter at den forlater maskinen
Vanligvis utilstrekkelig spenning under vikling eller en jakkeblanding som slapper av etter vikling, begge løses ved å øke bunnspenningen litt og verifisere materialleverandørens anbefalte viklingsspenning for den spesifikke blandingen.
Er servospenningskontroll verdt ekstrakostnaden fremfor en magnetisk pulverbrems
For høyverdig leder som kobber eller for fiberoptisk kabel, ja, siden skrapkostnaden fra en enkelt knust spole ofte overstiger prisforskjellen mellom de to strekksystemene i løpet av de første månedene av bruk.
Hvor lenge varer en typisk kabelspolemaskin ved kontinuerlig bruk
En godt vedlikeholdt maskin kjører vanligvis langt over ti år i kontinuerlig industriell service, med hoveddrevet og rammen som vanligvis varer flere generasjoner med kontrollelektronikk som blir oppgradert underveis.
Trenger jeg en annen maskin for fiberoptisk kabel sammenlignet med kobberkabel
Ikke nødvendigvis en annen maskin, men fiberoptisk kabel trenger generelt strammere traverspresisjon og lavere maksimale spenningsinnstillinger enn kobberkabel, så kontrollsystemet trenger et bredere justerbart område i stedet for en helt separat maskin.
Hva er forskjellen mellom en konisk spenningsinnstilling og en konstant spenningsinnstilling
Konstant strekk holder det samme draget gjennom hele spolekonstruksjonen, mens konisk spenning reduserer trekket gradvis ettersom spolediameteren vokser, og beskytter de indre omslagene fra å bli knust under vekten av de ytre lagene.
Kan en eldre mekanisk kabelspolemaskin ettermonteres med servospenningskontroll
I mange tilfeller ja, ettermontering av et servospenningskontrollsett på en eksisterende ramme er vanlig praksis og kan forlenge levetiden til en mekanisk solid eldre maskin uten kostnaden for en full erstatning.
Hvor ofte skal spenningskalibrering kontrolleres
Kvartalsvise kalibreringskontroller mot en sertifisert referansevekt er vanlig praksis, selv om anlegg som kjører høyverdig leder eller fiberoptisk kabel med tett toleranse noen ganger sjekker månedlig gitt de høyere kostnadene ved en spenningsrelatert kvalitetssvikt.
 Beslektet Produkter