E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Det direkte svaret: Hva definerer en god tverrsnittsmaskin for kobbertråd
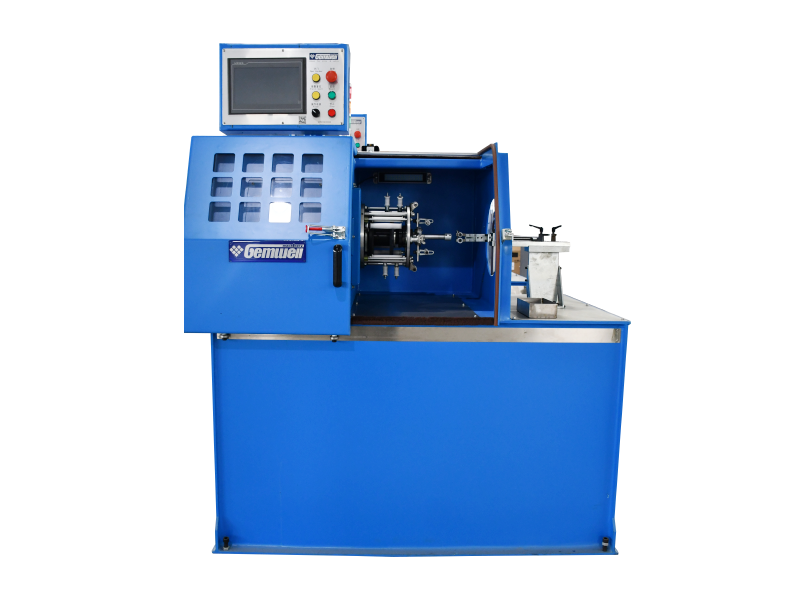
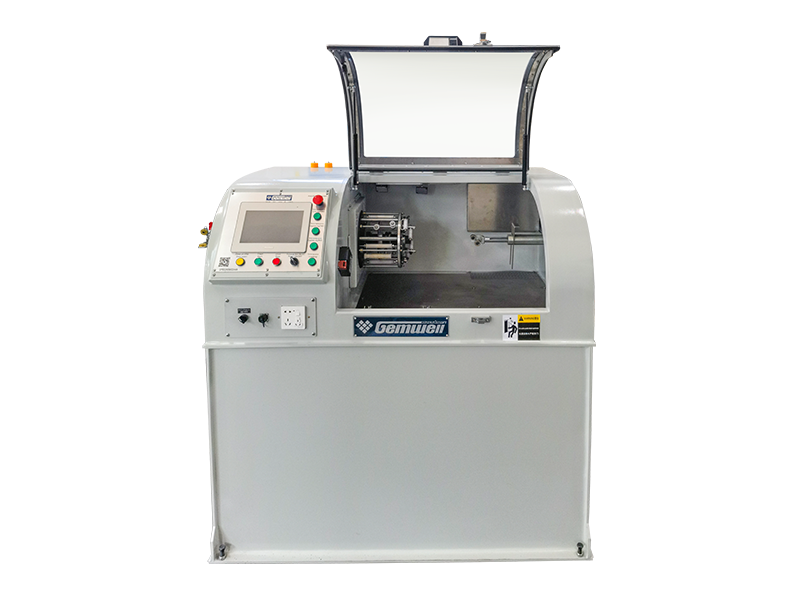
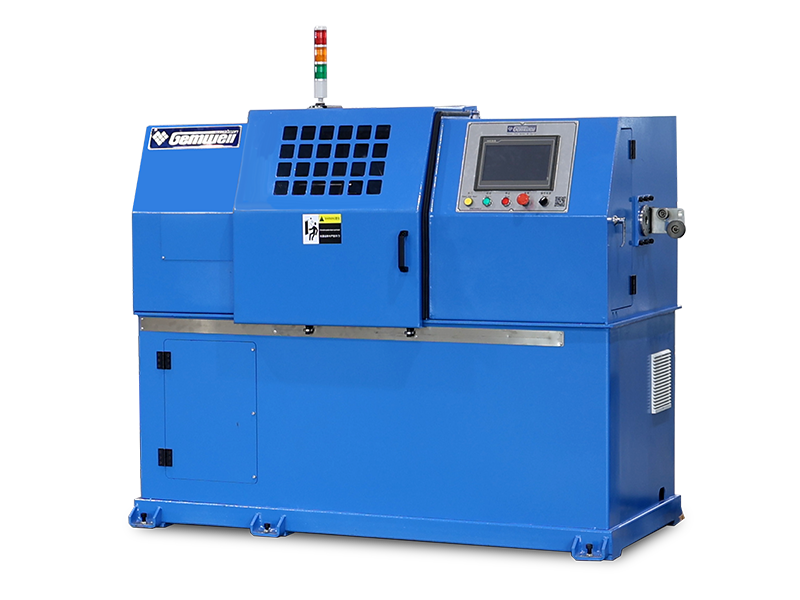
A kobbertråd tverrsnittsmaskin bedømmes først etter dimensjonell repeterbarhet, ikke etter topphastighet. Den direkte referansen brukt på tvers av de fleste lederfabrikker er et ferdig tverrsnittsområde som holdes innenfor pluss eller minus 1 prosent av nominell over en hel produksjonsspole, bekreftet av kontinuerlig laserdiametermåling i stedet for periodisk håndmåling. Alt annet i denne artikkelen, fra burdesign til slitasjeplaner, eksisterer for å beskytte det enkelte nummeret.
Trådet kobberkonstruksjon foretrekkes fremfor solid stang der en kabel trenger for å overleve gjentatt bøyning. Å dele en stor leder i 7, 19 eller 37 finere tråder fordeler bøyespenning over mange små radier i stedet for en stor, som er den mekaniske grunnen til at trådede ledere motstår tretthetssprekker langt lenger enn solid tråd med samme tverrsnittsareal.
En kort historie om hvordan strandingsutstyr utviklet seg
Tidlig trådtråding var avhengig av enkle taulagingsrammer tilpasset fra tekstilmaskineri, der spoler ble montert på en manuelt rotert kurv. Kobbertråder ble lagt sammen ved lav hastighet, og tverrsnittskonsistensen var sterkt avhengig av operatørens følelse for spenning i stedet for noen målt tilbakemelding.
Skiftet til drevne stive rammebur på midten av det tjuende århundre tillot flere spoler å rotere som en balansert enhet, som først gjorde et genuint rundt, repeterbart tverrsnitt oppnåelig ved produksjonshastighet. Rørformede og planetariske design fulgte når lager- og motorteknologi modnet nok til å støtte høyere rotasjonshastigheter uten overdreven vibrasjon.
Moderne linjer legger til servodrevet spenningskontroll og inline lasermåling, og lukker sløyfen mellom det maskinen gjør og hva det ferdige tverrsnittet faktisk måler, sekund for sekund, i stedet for å stole på prøvetaking ved slutten av kjøringen.

Kjernearbeidsprinsippet bak stranding og vridning
Uavhengig av maskinfamilie, skjer tre fysiske handlinger i rekkefølge: tråder trekkes av tilførselsspoler under kontrollert tilbakespenning, de konvergerer ved en formingsform eller vridningspunkt der leggingsgeometrien er satt, og den ferdige bunten trekkes fremover av en kapstan med en hastighet tilpasset rotasjonshastigheten til vridningselementet. Forholdet mellom kapstanhastighet og rotasjonshastighet er det som bestemmer leggingslengden, og leggingslengden er det som bestemmer både fleksibiliteten og den endelige pakningstettheten til tverrsnittet.
Ryggspenning fortjener spesiell oppmerksomhet fordi den virker på hver enkelt tråd uavhengig. Hvis en undertrådsbrems er enda litt strammere enn naboene, vil den tråden sitte under mer spenning enn resten, trekke seg mot midten av bunten og forvrenge det ytre laget til en uregelmessig, ikke-rund form når lederen er ferdig.
Fire maskinfamilier sammenlignet side om side
Bunting maskiner
Buntemaskiner tvinner en løs gruppe med fine tråder, vanligvis mellom 0,05 mm og 0,4 mm i diameter, uten et stivt spolebur som bærer hele enheten. Denne designen passer til fleksible ledere som brukes i øretelefonkabel, USB-kabel og tynne kontrollkabler, som vanligvis kjører rotasjonshastigheter mellom 2000 og 6000 rpm avhengig av hvor mange tråder som kombineres.
Strandingsmaskiner for stiv ramme
Maskiner med stiv ramme monterer individuelle spoler på et bur som roterer som en enkelt balansert enhet, som holder spenningen jevn over hver tråd. Dette gjør stivt rammeutstyr til standardvalget for mellomstore og store ledere, fra rundt 6 kvmm opp til flere hundre kvm, hvor et rundt ytterlag virkelig betyr noe for nedstrøms ekstrudering.
Rørformede strandingsmaskiner
Rørformede design passerer wire gjennom et roterende rør i stedet for en hel burramme, reduserer roterende masse og tillater høyere linjehastighet for små og mellomstore seksjoner. Fabrikker som kjører høyt volum, moderat gauge ledere foretrekker ofte rørformet utstyr for lavere støy og mindre gulvfotavtrykk.
Planetariske strandingsmaskiner
Planetmaskiner er bygget slik at forhåndssnoede tråder aldri roterer rundt sin egen akse mens de fortsatt er lagt sammen som en bunt. Dette er den foretrukne metoden der ledningsutmattingslevetiden oppveier rå produksjonshastighet, for eksempel strømkabelkjerner beregnet på konstant bøyningstjeneste.
Tverrsnittsgeometri: Leggelengde, lagmønster og komprimering
Leggelengden er avstanden langs den ferdige lederen som trengs for at en enkelt tråd skal fullføre en hel 360 graders omvikling. En kortere leggelengde gir bedre fleksibilitet, men forbruker mer kobberlengde for å dekke samme løpelengde, noe som reduserer det effektive tverrsnittsarealet noe hvis tråddiameteren ikke justeres for å kompensere.
| Lagstruktur | Totalt antall strander | Vanlig bruk |
|---|---|---|
| 1 sentrum 6 | 7 | Styrekabel, apparatledninger |
| 1 sentrum 6 12 | 19 | Strømfordelingskabel |
| 1 sentrum 6 12 18 | 37 | Fleksibel sveisekabel, robotikk |
| Flerlags, 61 tråder | 61 | Kraftig fleksibel strømkabel |
Komprimeringsvalser installert rett etter vridningshodet presser den runde bunten inn i en tettere profil, og fjerner luftspalter mellom individuelle tråder. En komprimert 19-trådet leder viser typisk en ytre diameterreduksjon på ca 8 til 10 prosent sammenlignet med det samme tverrsnittsarealet som ikke er komprimert, noe som betyr noe uansett hvor den ferdige kabelen må passe inn i en fast koblingshylse eller rørdimensjonering.
Hvor A Wire Pair Twist Machine Passer inn i linjen
A Wire Pair Twist Machine er en egen kategori utstyr fra en stranding tverrsnittsmaskin. I stedet for å kombinere mange nakne kobberfilamenter til én leder, krever det to allerede isolerte enkeltledere og vrir dem rundt hverandre for å danne et balansert par, den grunnleggende byggesteinen i de fleste data- og kommunikasjonskabler. Vridningen kansellerer elektromagnetisk interferens mellom de to lederne, som er grunnen til at alle kategoriklassifiserte Ethernet-kabler og de fleste instrumenteringskabler er avhengige av tvunnet par i stedet for en enkel parallell legging.
Twist pitch er parameteren ingeniører sporer nærmest på en wire par twist machine. En strammere stigning, som betyr flere vridninger per meter, forbedrer støyavvisningen, men bruker mer isolert ledning per ferdig meter og øker dempningen litt ved høyere frekvens. Standard telekom-parproduksjon kjører vanligvis en pitch mellom 12 mm og 20 mm , og inne i en fire-par kabel er hvert par vanligvis satt til en litt annen tonehøyde for å unngå krysstale mellom nabopar.
Viktige justerbare innstillinger på en trådpar-tvinnemaskin
- Vristigning, innstilt uavhengig for hver spindelposisjon
- Ryggspenning på hver enkelt ledermating
- Capstan-opptakshastighet, tilpasset nøyaktig til vridningshodets turtall
- Utbetaling av bremsespenning for å forhindre snerring på forsyningsspolen
- Par-til-par stigningsforskyvning i en flerpars kabelsammenstilling
Mange produksjonsanlegg kombinerer nå en tverrsnittsmaskin for kobbertråd for ledertrinnet med en trådpartvinnemaskin for kablingstrinnet på én sammenhengende linje. Dette reduserer håndteringstiden mellom prosesser og reduserer sjansen for overflateoksidasjon på bare kobbertråder som venter mellom separate stasjoner.
Kobberkvalitet, tegning og glødeeffekter på strandingskvalitet
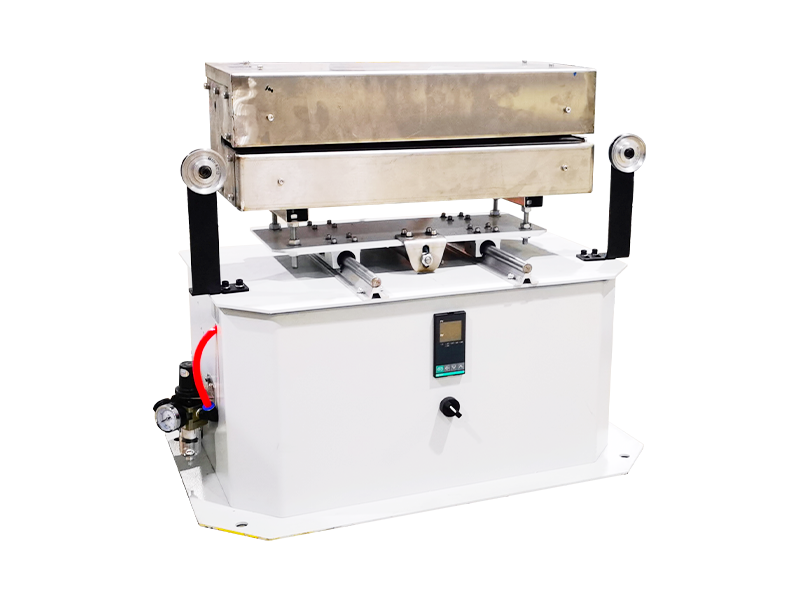
Kobberstangen som mater en maskin med trådtverrsnitt er nesten alltid elektrolytisk tøff kobber med en renhet på 99,9 prosent eller høyere, redusert gjennom en serie trekkdyser før den noen gang når vridningshodet. Utglødningstemperatur under tegnestadiet påvirker direkte hvordan hver tråd oppfører seg når den treffer strandingsburet; underglødet kobber forblir stivere og fjærer tilbake etter vridningen, og forvrenger et rundt tverrsnitt til en litt oval form når lederen forlater formingsformen.
Konduktivitetstesting etter stranding retter seg vanligvis mot en verdi nær 100 prosent IACS (International Annealed Copper Standard). Ethvert målt fall under omtrent 98 prosent IACS peker vanligvis på enten en overopphetet trekkdyse eller overdreven strengforlengelse introdusert under selve strandingspasset, som begge er verdt å sjekke før du antar et problem med råstoffkvaliteten.
Overflatefinish spiller også en rolle som er lett å overse. Tråder trukket med slitte dyser fanger opp fine langsgående rifter som øker overflatemotstanden litt og kan akselerere lokalisert slitasje på strandingsmaskinens formingsform når den slipende tråden begynner å passere gjennom den tusenvis av ganger per skift.
Spenningskontrollsystemer og hvorfor de betyr mer enn motorkraft
Kjøpere som er nye med strandingsutstyr, fokuserer ofte på motorhestekrefter først, men spenningskontroll er det som faktisk bestemmer tverrsnittskonsistensen. Mekaniske friksjonsbremser var den tradisjonelle metoden, med en fjærbelastet pute mot hver spoleflens, og selv om de er rimelige, slites de ujevnt over tid og krever hyppig manuell justering for å holde seg balansert over et fullt spolesett.
Magnetiske partikkelbremser erstattet friksjonsputer på de fleste mid-range og premium maskiner fordi de holder en innstilt spenningsverdi uavhengig av hvor mye wire som er igjen på spolen, noe friksjonsbremser ikke kan gjøre når spolens diameter krymper under en løping. Servodrevet aktiv spenningskontroll går et skritt videre, ved å bruke en liten motor på hver spoleposisjon for å aktivt legge til eller fjerne spenning basert på sanntidstilbakemeldinger, som nå er vanlig på linjer som produserer stramme toleransetverrsnitt for bil- eller romfartsseleapplikasjoner.
In-line kvalitetssjekker operatører kjører under et produksjonsskift
De fleste moderne linjer passer til et lasermikrometer rett etter strandingshodet for å registrere ytre diameter kontinuerlig i stedet for å stole på håndprøvetaking med få minutters mellomrom. Dette fanger opp drift i tverrsnitt før en hel spole påvirkes. Typiske sjekkpunkter under et skift inkluderer følgende.
- Måling av ytre diameter, logget kontinuerlig med lasermåler
- Verifisering av leggelengde ved hjelp av en markert tråd og en fysisk linjalsjekk
- Visuell inspeksjon av trådoverflaten for skåremerker etter slitte dyser
- Motstandsprøvetaking per 500 meter seksjon mot målverdien for ohm per km
- Spolespenningssjekk for å bekrefte jevn vikling uten fuglehekking
En plutselig endring i liggelengden halvveis gjennom en spole sporer nesten alltid tilbake til et glidende kappebelte eller en ujevn utbetalingsspenning på en av spolene, begge hurtigreparasjonene ble først flagget tidlig i stedet for oppdaget etter at spolen allerede er viklet og sendt til en kunde.
Vanlige tverrsnittsfeil og deres rotårsaker
| Observert defekt | Sannsynlig rotårsak | Typisk fiks |
|---|---|---|
| Ovalt tverrsnitt | Ujevn spolens ryggspenning | Rebalanser bremseinnstillingene på tvers av buret |
| Løs, uklar tråd lå | Slitt formingsform | Bytt matrisen på planlagte timer |
| Diameter drivende midt på spolen | Glidende kapstanbelte | Stram opp eller bytt beltet |
| Overflateskåring på tråder | Slitt tegnematris oppstrøms | Inspiser og bytt ut tegneformsett |
| Inkonsekvent twist pitch på par | Slitt spindellager som forårsaker vibrasjon | Smør eller bytt lager |
Automatisering, PLS-kontroll og datalogging på moderne linjer
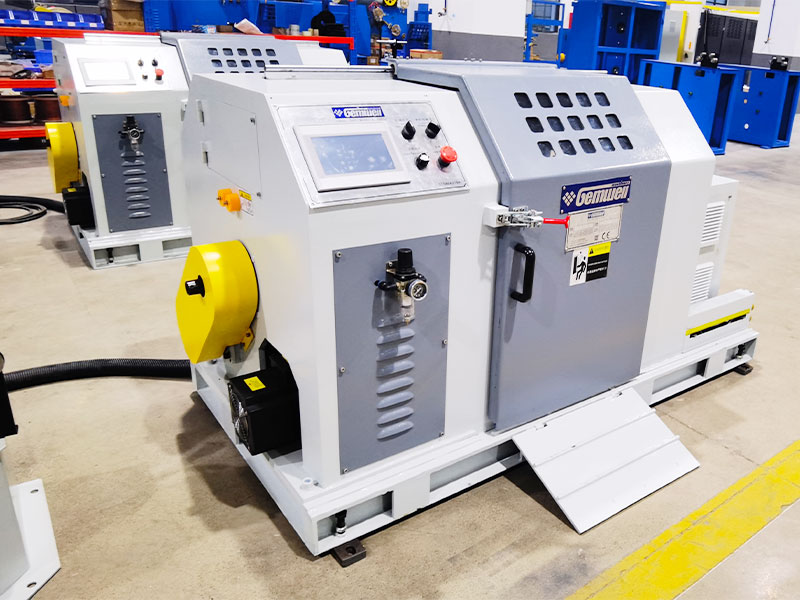
Nyere maskininstallasjoner for tverrsnitt av kobbertråder kjøres under en programmerbar logikkkontroller som lagrer en oppskrift for hver produktkode, som dekker leggingslengde, spenningssettpunkter og kapstanhastighet sammen i én fil. Bytte mellom produkter blir et spørsmål om å laste inn en lagret oppskrift i stedet for manuelt å tilbakestille et dusin skiver, noe som reduserer overgangstiden og reduserer sjansen for en oppsettsfeil som gjennomfører en hel kjøring.
Datalogging knyttet til PLS oppretter også en sporbar registrering for hver spol som produseres, merking av diameteravlesninger, kjørehastighet og eventuelle alarmhendelser mot et spolserienummer. Denne sporbarheten blir verdifull hver gang en nedstrømskunde rapporterer et problem, siden produksjonsteamet kan trekke den nøyaktige loggen for den spolen i stedet for å stole på minne eller en papirloggbok.
Bransjeapplikasjoner for strandede og vridde kobberledere
Trådede kobberledere og tvunnet par dukker opp på tvers av et bredt spekter av bransjer, og hver applikasjon prioriterer tverrsnittsmaskinens ytelse annerledes.
| Industri | Prioritet | Typisk tverrsnitt |
|---|---|---|
| Bilsele | Flex tretthetsmotstand | 0,35 til 6 kvm |
| Data- og telekabel | Konsekvent vri tonehøyde | 24 til 26 AWG per leder |
| Bygge strømkabel | Rund, komprimert profil | 6 til 240 kvm |
| Robotikk og trekkkjedekabel | Høy flexsykluslevetid | 0,14 til 2,5 kvm |
| Fornybar energikabel | Høy ledningsevne, værbestandighet | 4 til 95 kvm |
Energiforbruk og linjeeffektivitetshensyn
Roterende masse er den største enkeltdriveren for energiforbruk på en strandingslinje, siden akselerering og nedbremsing av et lastet spolebur krever langt mer kraft enn å bare trekke ledningen fremover med konstant hastighet. Rørformede design, som bærer mindre roterende masse enn et fullt stivt rammebur, bruker generelt merkbart mindre strøm per kilo ferdig leder ved sammenlignbare utgangshastigheter.
Driftsenheter med variabel frekvens på kapstan- og cage-motorer lar en linje rampe hastigheten gradvis i stedet for å hoppe rett til full rpm, noe som både beskytter mekaniske komponenter og jevner ut strømforbruket som ellers dukker opp på et anleggs elektriske behovsladninger.
Vedlikeholdsvaner som holder tverrsnittsnøyaktigheten stabil
Tverrsnittsavdrift på en strandingsmaskin er sjelden forårsaket av én dramatisk feil; det er vanligvis den langsomme akkumuleringen av små slitasjepunkter. Dyseslitasje er den vanligste synderen, siden en slitt formingsform gradvis lar trådbunten åpne seg litt bredere enn spesifikasjonen. Operatører som logger die-timer og erstatter formingsdyser etter en fast tidsplan, i stedet for å vente på en synlig defekt, rapporterer langt færre spoler utenfor toleranse over et helt produksjonsår.
Lagersmøring på det roterende buret eller røret påvirker også tverrsnittet indirekte. Et tørt eller slitt lager introduserer vibrasjon i vridningshodet, som viser seg som inkonsekvent leggelengde snarere enn et diameterproblem, så en tekniker som jakter på en diameterklage bør fortsatt sjekke lagerets tilstand selv når selve diameteravlesningen ser stabil ut på stokken.
Innretting av styreruller er et annet element som er verdt en periodisk sjekk, siden en litt feiljustert styrerull kan introdusere et subtilt sideveis trekk i trådbanen som vises senere som et ovalt tverrsnitt bare under nøye inspeksjon.
Velge mellom maskintyper for en ny produksjonslinje
Kjøpere som sammenligner en tverrsnittsmaskin for kobbertråd med en buntemaskin eller en tvinnemaskin for trådpar, bør starte med spesifikasjonen for det ferdige produktet, ikke utstyrskatalogen. Hvis utgangen er en enkelt leder på 6 sq mm eller større beregnet for kraftfordeling, er en stiv ramme eller rørformet strander utstyrt med komprimeringsvalser det praktiske valget. Hvis utgangen er et to-leder kommunikasjonspar, er det nødvendig med en dedikert ledningspar tvinnemaskin med uavhengig programmerbar stigning per spindel, siden en strandingsmaskin alene ikke kan produsere et kontrollert tvunnet par fra forhåndsisolert ledning.
Linjehastighetskompatibilitet mellom oppstrøms og nedstrøms utstyr fortjener også oppmerksomhet. Et strandingshode som kjører raskere enn nedstrøms isolasjonsekstruderen kan håndtere, skaper ganske enkelt et buffersløyfeproblem, så matchende kapstanhastigheter over hele linjen forhindrer unødvendige strekkspiker som forvrenger tverrsnittet ved skjøten mellom maskinene.
Gulvplass og fremtidig produktutvalg er verdt å ta med tidlig også. En rørformet maskins mindre fotavtrykk passer til anlegg som kjører store volumer av et smalt sporvidde, mens en stiv rammelinje gir mer fleksibilitet for å håndtere en bredere spredning av tverrsnitt på samme utstyr over tid.
Ofte stilte spørsmål
Hvilken tverrsnittstoleranse bør en kobberstrandingsmaskin ha?
De fleste konduktørkjøpere spesifiserer en toleranse rundt pluss eller minus 1 prosent av det nominelle tverrsnittsarealet, verifisert ved kontinuerlig laserdiametermåling under produksjon i stedet for stikkprøver alene.
Er en trådpar-tvinnemaskin det samme som en trådbuntemaskin?
Nei. En buntemaskin tvinner mange nakne tråder til én leder, mens en trådparsnoningsmaskin tvinner to allerede isolerte ledere sammen for å danne et balansert par som brukes i data- og telekomkabel.
Hvorfor endrer komprimering den ytre diameteren til en trådet leder?
Komprimeringsvalser presser den runde trådbunten til en tettere form umiddelbart etter vridning, og fjerner luftspalter mellom trådene. Dette reduserer vanligvis ytre diameter med ca 8 til 10 prosent sammenlignet med en ukomprimert bunt med samme tverrsnittsareal.
Hva forårsaker et ovalt i stedet for rundt tverrsnitt etter stranding?
Ujevn ryggspenning på tvers av spoler, underglødet kobber som fjærer tilbake etter vridningen, eller en slitt formingsform er de tre vanligste årsakene til et ut-av-rundt ferdig tverrsnitt.
Hvor ofte bør formingsdyser skiftes på en strandingslinje?
En fast timeplan for utskifting, i stedet for å vente på en synlig defekt, holder tverrsnittstoleransen stabil og unngår den gradvise utvidelsen som følger med slitte dyser.
Hvorfor er twistpitch forskjellig mellom par inne i samme flerparkabel?
Å gi hvert par en litt forskjellig tonehøyde reduserer sjansen for at to par vil fange opp interferens fra hverandre, siden matchende tonehøyder mellom nabopar øker risikoen for krysstale ved visse frekvenser.
Hva er forskjellen mellom en friksjonsbrems og en magnetisk partikkelbrems?
En friksjonsbrems bruker en fjærbelastet pute mot undertrådsflensen og trenger manuell etterjustering når spolen tømmes, mens en magnetisk partikkelbrems holder en innstilt spenningsverdi automatisk uavhengig av gjenværende ledning på spolen.
 Beslektet Produkter