E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hva er ekstrudering – kjerneprosessen bak hver ledning og kabel
Ekstrudering er en kontinuerlig produksjonsprosess der råmateriale - typisk en termoplastisk eller elastomer forbindelse - smeltes og tvinges gjennom en formet dyse for å produsere en jevn tverrsnittsprofil. I tråd- og kabelindustrien betyr dette å påføre et isolerende eller kappelag direkte på en bevegelig leder med hastigheter som kan overstige 1200 meter i minuttet på høyhastighetslinjer for finsporede datakabler. Resultatet er et konsistent belegg som beskytter lederen, gir elektrisk isolasjon og oppfyller dimensjonstoleranser ned til ±0,01 mm på førsteklasses bilprodukter eller produkter av medisinsk kvalitet.
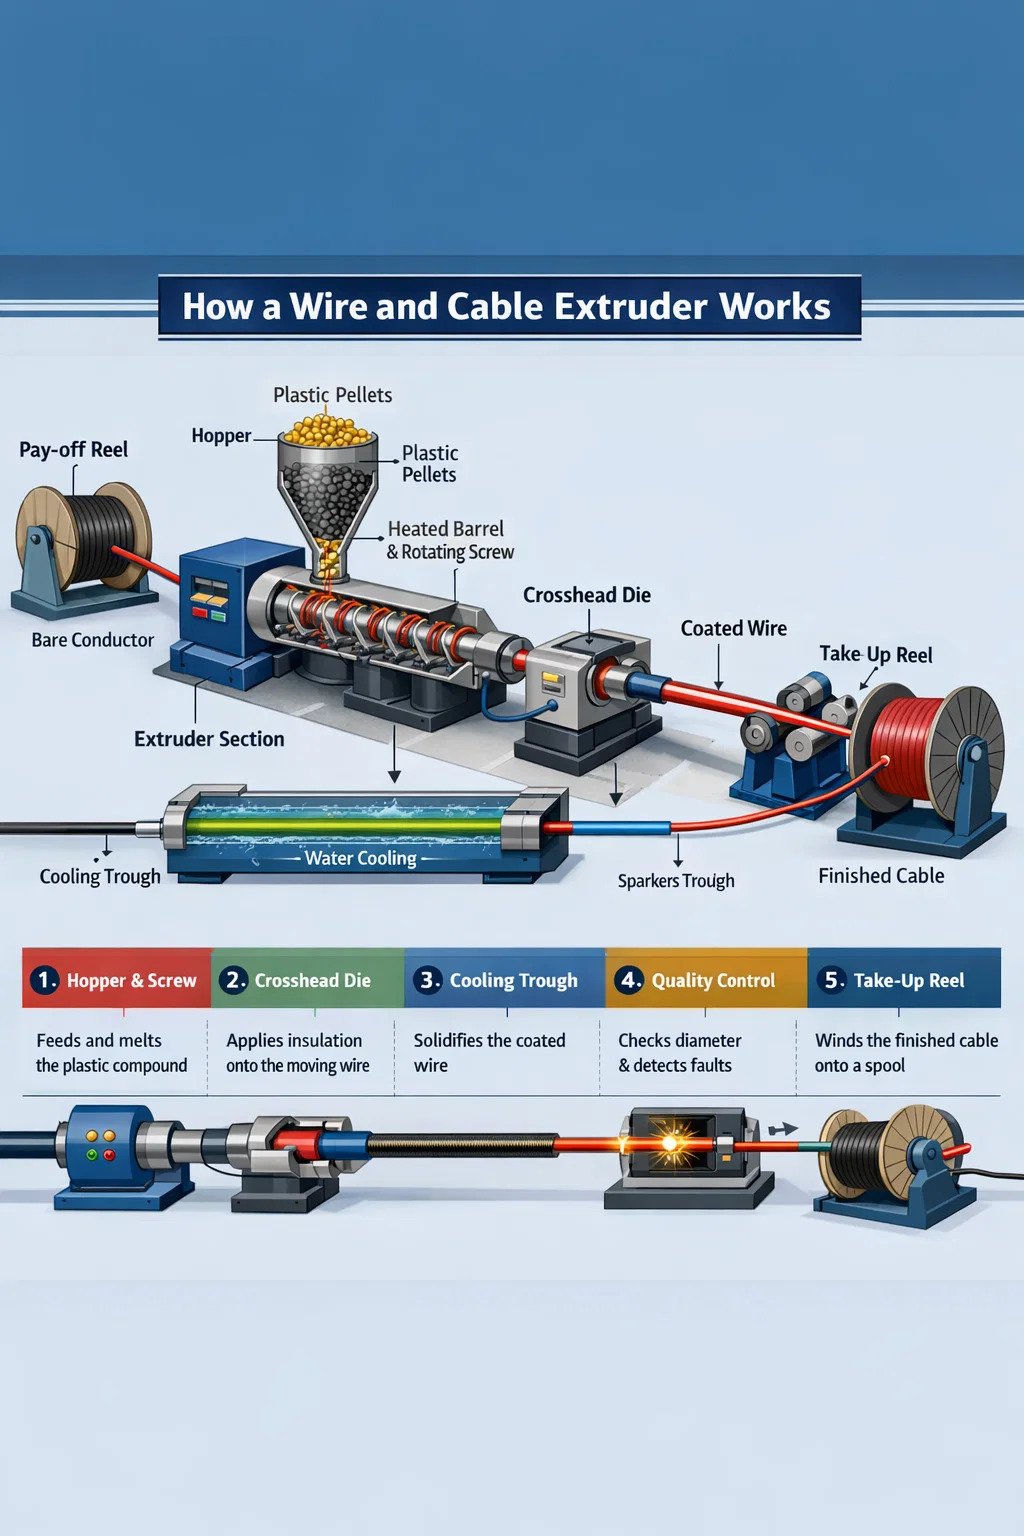
I motsetning til sprøytestøping - som fyller en lukket form og krever syklustid - er ekstrudering iboende inline og stopper aldri. En tråd- og kabelekstruder mater pellets eller pulver inn i en oppvarmet tønne, en roterende skrue transporterer og mykner sammensetningen, og det smeltede materialet kommer ut gjennom en tverrhodedyse plassert rundt lederen. Den belagte ledningen går deretter inn i et kjøletrau, passerer gjennom gnisttestere og diametermålere, og vikles opp på en opprullingsspole, alt i en uavbrutt passering.
Å forstå hva ekstrudering er - og hva som skiller en velkonstruert wire- og kabelekstruder fra en generisk plastmaskin - avgjør om det ferdige produktet oppfyller UL-, IEC- eller RoHS-sertifiseringen ved første produksjonskjøring eller etter kostbar omarbeiding.
Hvordan en Ekstruder for ledning og kabel Virker faktisk
En wire- og kabelekstruder består av flere integrerte delsystemer. Hver spiller en tydelig rolle i å konvertere rå forbindelse til en dimensjonsstabil, elektrisk lydisolert leder.
Tønne- og skrueenheten
Tønnen er en sylinder av herdet stål, typisk bimetall-foret for slitestyrke når du kjører fylte forbindelser som flammehemmende LSZH (Low Smoke Zero Halogen). Innvendig roterer skruen, hvis geometri - flydybde, kompresjonsforhold og L/D (lengde-til-diameter)-forhold - er konstruert for den spesifikke blandingsfamilien. PVC-isolasjon kjører vanligvis på skruer med en L/D på 20:1 til 25:1 og et kompresjonsforhold nær 3:1. Tverrbundet polyetylen (XLPE) for mellomspent strømkabel krever en lengre, skånsommere skrue, ofte 30:1 L/D, for å unngå for tidlig tverrbinding i røret. Å kjøre feil skrue i en wire- og kabelekstruder forårsaker nedbrytning, ujevn smeltetemperatur og til slutt avvisning.
Fattemperaturer er sonet - vanligvis fire til seks uavhengige soner - som stiger fra matehalsen til måleseksjonen. For standard PVC kan dette bety sonetemperaturer på 150 °C, 165 °C, 175 °C og 180 °C mot formen. XLPE går varmere ved 200–220 °C i senere soner. Presisjons-PID-kontrollere holder hver sone innenfor ±1 °C, fordi en 5 °C-drift i smeltetemperatur oversetter direkte til viskositetsvariasjon og veggtykkelsespredning.
The Crosshead Die - The Heart of Wire Extrusion
Det som skiller en tråd- og kabelekstruder fra en standard profilekstruder er krysshodet. Lederen går inn i tverrhodet i en 90-graders vinkel (eller in-line i noen konfigurasjoner) og går ut koaksialt gjennom dysen. Innvendig blir smeltestrømmen omdirigert rundt lederen ved hjelp av en torpedo eller deflektor, og deretter konvergert av dysens og spissgeometrien for å avsette isolasjon jevnt i alle klokkeposisjoner.
Det finnes to påføringsmetoder innen krysshodedesign:
- Trykkverktøy — smelte kommer i kontakt med lederen inne i dysen og binder seg under trykk. Brukes til de fleste isolasjonsapplikasjoner der vedheft er nødvendig, for eksempel XLPE strømkabel.
- Slangeverktøy — smelten danner et rør som trekkes ned på lederen etter dyseutgangen, avhengig av vakuum eller nedtrekksforhold. Felles for løstsittende jakker på flerlederkabler.
Dyse- og spissstørrelsen følger formlene for nedtrekksforhold (DDR) og nedtrekksbalanse (DDB). En DDR mellom 1,2 og 1,5 er et typisk utgangspunkt for mellomhastighets PVC-linjer. Overskridelse av DDR 2.5 på LSZH kan introdusere smeltebrudd - en ru, haiskinnsoverflate på isolasjonen som mislykkes i gnisttesting.
Kjølekar og nedstrømsutstyr
Etter dysen går den belagte lederen inn i et vannkjølende trau. Trålengde må passe til linjehastighet og isolasjonsveggtykkelse. En generell regel er at en 1 mm vegg PVC-leder som går med 200 m/min krever minst 20–30 meter aktiv kjøling. Utilstrekkelig kjøling forårsaker dimensjonsdrift ettersom den varme isolasjonen deformeres under kapstanspenningen. Noen XLPE mellomspenningslinjer kjører tørrherdende rør i stedet for vanntrau for kjemisk kryssbindingskontroll, men vann er fortsatt standarden for de fleste ledninger og kabelekstruderingslinjer.
Inline instrumentering er ikke omsettelig på moderne linjer. En laserdiametermåler umiddelbart etter dyseutgangen fanger opp veggvariasjoner i sanntid, og fører lukket sløyfekontroll tilbake til ekstruderens skruehastighet eller linjehastighet. Gnisttestere ved spenninger fra 1 kV til 15 kV, avhengig av isolasjonsklasse, oppdager pinholes kontinuerlig. Kapasitansmonitorer oppdager eksentrisitet - ledere utenfor midten vises som kapasitansvariasjon ved ledningens rotasjonsfrekvens.
Typer lednings- og kabelekstrudere etter konfigurasjon
Ikke alle wire- og kabelekstrudere er like. Linjekonfigurasjonen som er valgt har en direkte innvirkning på produktutvalg, overgangstid, skrothastighet og kapitalinvestering.
| Ekstruder type | Typisk skruediameter | Primær applikasjon | Maks linjehastighet |
|---|---|---|---|
| Enkelskrue (glatt boring) | 25–150 mm | PVC isolasjon og kappe | Opptil 800 m/min (fin måler) |
| Enkelskrue (rillet mating) | 45–120 mm | HDPE, LSZH, PP forbindelser | Opptil 600 m/min |
| Dobbeltskrue (samroterende) | 35–90 mm | Sammensetning LSZH, XLPE base | Sammensetning, ikke direkte belegg |
| Tandem dobbel ekstruder | To skruer, 45–90 mm hver | Tolags isolasjonsjakke | Opptil 500 m/min |
| Trelags (ko-ekstrudering) | Tre ekstrudere som mater en dyse | MV/HV XLPE med halvledende skjermer | 15–30 m/min (stor kabel) |
Enkelskrue ekstruderlinjer
Enkelskrue wire- og kabelekstruderen dominerer produksjonsvolumer over hele verden. Dens enkelhet – én skrue, én tønne, én stasjon – betyr lavere vedlikeholdskostnader og raskere skruebytte for produktoverganger. En 60 mm enkeltskrue ekstruder som kjører på 120 rpm kan levere 180–220 kg/t av PVC-blanding, som er tilstrekkelig til å belegge 1,5 mm² byggetråd med 400 m/min. For høyhastighets datakabelproduksjon (Cat 6A, Cat 8) påfører parede 30–45 mm ekstrudere individuell lederisolasjon ved linjehastigheter over 1000 m/min.
Tandem- og co-ekstruderingslinjer
For kabler som krever to eller flere diskrete lag - for eksempel en XLPE-isolasjon med en limt PVC-kappe, eller en bilkabel med et farget stripelag over hvit base - mater tandem- eller co-ekstruderingslinjer separate forbindelser inn i et tokanals tverrhode. Dette eliminerer en tilbakespoling, og sparer 15–25 % i prosesseringskostnader på flerlagsprodukter. Trippel co-ekstrudering er obligatorisk for mellomspennings XLPE-kabel der de indre og ytre halvledende skjermene må binde seg til isolasjonen mens de fortsatt er smeltet, uten forurensning ved grensesnittene.
Nøkkelmaterialer behandlet på tråd- og kabelekstrudere
Materialvalg styrer hele ekstruderspesifikasjonen – skruegeometri, fatmetallurgi, temperaturprofil og kjølekapasitet. Nedenfor er de primære sammensatte familiene og deres prosesseringsegenskaper.
PVC (polyvinylklorid)
PVC er fortsatt den mest bearbeidede blandingen på wire- og kabelekstrudere globalt, og står for omtrentlig 35–40 % av alt kabelisolasjonsvolum etter vekt. Den behandler enkelt mellom 160–190 °C, aksepterer et bredt spekter av myknere og flammehemmende tilsetningsstoffer, og er kostnadseffektiv. Utfordringen er termisk følsomhet — over 200 °C eller med overdreven skjærkraft bryter PVC ned og frigjør HCl, som korroderer fatet og krysshodet. Skruer for PVC bruker relativt lave kompresjonsforhold (2,5–3,0:1) og polerte, forkrommede riller for å redusere vedheft.
XLPE (kryssbundet polyetylen)
XLPE er standardisolasjonen for mellomspente (1–35 kV) og høyspente strømkabler. Tverrbindingsreaksjonen - enten det er peroksidinitiert eller silanfuktighetsherding - må skje etter dysen, ikke inne i ekstruderrøret. Dette begrenser skruedesign for å unngå overdreven skjæroppvarming og krever en lengre skrue med lav kompresjon. Tørrherdende nitrogenrør opprettholder temperaturer over 200 °C for peroksidsystemer, deretter en kjølingssone før kapstanen. Silane-XLPE-systemer bruker en enklere enkeltskrue-ekstruder, men krever en post-ekstruderingsbadstue eller varmtvannsbad for å fullføre tverrbindingsreaksjonen.
LSZH / LSOH forbindelser
Low Smoke Zero Halogen (LSZH)-forbindelser er formulert med mineralfyllstoffer - aluminiumtrihydrat (ATH) eller magnesiumhydroksid - ved belastninger på 50–65 vekt%. Disse fyllstoffene gjør LSZH svært slipende og øker smelteviskositeten betydelig sammenlignet med PVC. Tråd- og kabelekstrudere som kjører LSZH krever bimetallfat (minimum 60 HRC sliteoverflate), herdede legeringsskruer og krysshoder med større diameter for å håndtere det høyere trykkfallet. Utgangshastighetene er 20–30 % lavere enn tilsvarende PVC-kjøringer, og linjehastighetene er vanligvis begrenset til 200–400 m/min, avhengig av måler. LSZH er obligatorisk i tunneler, marine fartøyer, offshoreplattformer og offentlige bygninger under IEC 60332 og EN 50266 brannstandarder.
Fluorpolymerer (PTFE, FEP, ETFE)
Fluoropolymer-isolerte kabler brukes i luftfart, militær og høytemperatur industrielle applikasjoner der kontinuerlig drift ved 150–260 °C er nødvendig. PTFE er teknisk sett en limekstruderingsprosess (ramekstrudering), ikke konvensjonell skrueekstrudering. FEP og ETFE er smeltebearbeidbare på spesialiserte tråd- og kabelekstrudere med PTFE-forede smeltebaner eller nikkellegeringskonstruksjon - fluorpolymerer er etsende for standardstål ved prosesseringstemperaturer på 340–380 °C. Utgangshastighetene er lave og verktøykostnadene er høye, men ytelsespremien rettferdiggjør investeringen for luftfartsledningsbunter og elektroniske ledningsnett.
TPE, TPU og gummilignende forbindelser
Termoplastiske elastomerer (TPE) og termoplastisk polyuretan (TPU) har vokst raskt i bilindustrien, robotikk og bærbare elektroverktøykabler, og erstatter vulkanisert gummi i mange tilfeller. De er ekstruderbare på standard wire- og kabelekstrudere med beskjeden skruemodifikasjon, behandles ved 190–220 °C og eliminerer vulkaniseringstrinnet helt. Spesielt TPU tilbyr enestående slitestyrke – 10 til 50 ganger større enn PVC – noe som gjør den til den foretrukne kappen for trekkkjedekabler og industrielle robotkabler som bøyer millioner av sykluser.
Kritiske parametere som definerer ekstruderingskvalitet
Kvalitet i tråd- og kabelekstrudering er ikke en enkelt variabel. Det er resultatet av å kontrollere flere gjensidig avhengige parametere samtidig, ofte gjennom lukket sløyfeautomatisering på moderne linjer.
Eksentrisitet og veggtykkelsesenhet
Eksentrisitet - den off-senter posisjonen til lederen i isolasjonen - påvirker direkte kabelens dielektriske styrke og dens evne til å bestå høyspenningsmotstandstester. IEC 60227 og UL 44 spesifiserer maksimale eksentrisitetsverdier; for en 1,5 mm² PVC-byggtråd med 0,7 mm nominell vegg, må minimumsveggen ikke falle under 80 % av nominelt når som helst. Dette betyr at maksimal eksentrisitet er ±0,14 mm på en 0,7 mm vegg. For å oppnå dette konsekvent ved 500 m/min, kreves det et konsentrisitetskontrollert krysshode med diesentrerte bolter, oppstrøms lederføring, og ideelt sett en in-line kapasitansmonitor som mater tilbake til tverrhodeaktuatorene.
Smeltetemperatur og smeltetrykkstabilitet
Smeltetrykket ved dysehodet er en primær indikator på prosessstabilitet. Trykksvingninger – forårsaket av skruevibrasjoner, inkonsekvent pelletmating eller slitte skruer – vises direkte som diametervariasjoner i den ferdige kabelen. En stabil tråd- og kabelekstruder holder smeltetrykkvariasjonen under ±2 bar ved stabil tilstand. Noen linjer bruker en tannhjulspumpe mellom ekstruderen og tverrhodet spesifikt for å frikoble skrueutgangsvariasjonen fra dysetrykket, noe som muliggjør diameterkontroll til ±0,003 mm – nødvendig for presisjonskoaksialkabel og fiberoptiske løsrørkapper.
Linjehastighet og Capstan-kontroll
Kapstanen (avtrekksenheten) setter nedtrekksforholdet og kontrollerer direkte den endelige isolasjonsdiameteren. En servodrevet kapstan med danserrullspenningstilbakemelding reagerer på diametermåleravlesninger innen 50–100 ms på moderne CNC-linjekontroller. Tett hastighetsregulering – bedre enn ±0,1 % hastighetsvariasjon – er avgjørende for tynnveggsisolasjon der selv en 0,5 % hastighetsutslag gir målbar diameterendring. Linjehastigheten er også den primære gjennomstrømningsspaken: dobling av linjehastigheten fra 200 til 400 m/min dobler ytelsen på samme ekstruder, slik at kapstanstabiliteten direkte påvirker lønnsomheten.
Overflatekvalitet og gnisttestytelse
Overflatedefekter - groper, bobler, striper eller grov tekstur - kan maskere som elektriske feil ved gnisttesting. Bobler i isolasjonen er forårsaket av fuktighet i forbindelsen (løst ved å forhåndstørke pellets til under 0,05 % fuktighet), flyktige tilsetningsstoffer eller oppløst luft i smelten. Striper indikerer ofte nedbrutt materiale eller forurensning i krysshodet. En ren lednings- og kabelekstruderingslinje kjører kontinuerlig gnisttesting ved 100 % av produksjonen, med passeringsrater over 99,8 % som er industristandarden for volumisolasjonslinjer.
Lednings- og kabelekstruderlinjeoppsett og tilleggsutstyr
En komplett tråd- og kabelekstruderingslinje er mer enn selve ekstruderen. Utformingen av tilleggsutstyr bestemmer oppstartsskrot, overgangstid og sluttproduktets dimensjonskonsistens.
En typisk isolerende linje fra utbetaling til uttak inkluderer:
- Utbetalingsenhet — holder den nakne lederspolen, ofte med en spenningskontrollert danserarm og spolebytteevne (aktiv eller statisk utbetaling). Spole veier opptil 3000 kg for strømkabler med stor tykkelse.
- Rettetang og forvarmer — retter opp kveilet leder og fjerner fuktighet eller oksidasjon fra overflaten, og forbedrer isolasjonsvedheft. Lederforvarming til 60–120 °C er standard for XLPE-strømkabel.
- Tråd- og kabelekstruder med krysshode — kjerneenheten, påføring av isolasjon eller kappe.
- Kjølekar — Vannkjøling, typisk i to eller tre serielle seksjoner med synkende temperatur (varm, varm, kald) for å unngå termisk sjokk og gjenværende spenning i isolasjonen.
- Inline måling — laser OD-måler, kapasitansmonitor, gnisttester, og eventuelt en veggtykkelsesrøntgenskanner for presisjonskabler.
- Kapstaner og danser — trekkenhet som opprettholder linespenning og hastighet.
- Markeringsenhet — blekkskriver eller graveringsenhet for målermerker, spenningsklassifisering, standardsertifiseringer og fargekoding.
- Opptak / opprulling — spolevikling eller trommelvrider, med automatisk kutt-og-overføring på akkumulatorutstyrte linjer for å unngå linestopp.
Total ledningslengde varierer fra 20 meter for en liten bygningstrådisolasjonslinje til over 150 meter for en mellomspent XLPE-linje med lange herderør. Planlegging av gulvplass og riktig innretting av alle enheter på en stiv stålbaseramme er grunnleggende – feiljustering mellom utbetaling og krysshode med så lite som 2–3 mm ved høy hastighet forårsaker ledervibrasjoner og eksentrisitetsspiker.
Ekstruderingsdefekter i lednings- og kabelproduksjon og hvordan de kan løses
Selv godt vedlikeholdte tråd- og kabelekstruderlinjer støter på defekter under produksjonen. Ved å gjenkjenne årsaken unngår man raskt lengre skrotkjøringer.
| Defekt | Vanligste årsak | Korrigerende handling |
|---|---|---|
| Diametervariasjon (sykling) | Skruestøt, slitt skruespiss eller ustabilt smeltetrykk | Installer girpumpe; inspiser og skift ut slitte skruekomponenter |
| Bobler / hulrom i isolasjon | Sammensatte fuktighet over 0,05%; flyktige myknere | Fortørr blanding 2–4 timer ved 70–80 °C; gjennomgå tilsetningspakken |
| Ru/haiskinn overflate | Smeltebrudd — for høy skjærhastighet for dyseveggen | Øk dysetemperaturen; redusere linjehastigheten; bruke prosesshjelp |
| Høy eksentrisitet | Lederen vibrasjon; feiljustert dysespiss; føringsrørslitasje | Re-senter crosshead; erstatte styrerøret; sjekk lederspenningen |
| Streker / misfarging | Nedbrutt materiale holder seg opp i dødsoner med krysshode | Purge crosshead; demontere og rengjøre; sjekk dødsoner i matrisen |
| Gnisttestfeil (nålehull) | Forurensning; bobler; tynn flekk fra eksentrisitet | Screen sammensatte; adresse eksentrisitet; gjennomgå materialets renslighet |
Velge en lednings- og kabelekstruder for dine produksjonskrav
Å velge riktig lednings- og kabelekstruder starter med en klar definisjon av produktutvalget, sammensatte familier, nødvendig gjennomstrømning og gulvplassbegrensninger. Nøkkelspesifikasjoner å definere før du ber om maskintilbud inkluderer:
- Lederens størrelsesområde – fra minimum (f.eks. 0,1 mm² for datakabel) til maksimum (f.eks. 300 mm² for strømkabel). Dette bestemmer diameter på krysshodet og skruediameteren.
- Sammensatt familie og veggtykkelse — PVC/LSZH/XLPE krever hver spesifikk skruegeometri. Minimum veggtykkelse driver valg av form og spiss.
- Måleffekt i kg/t — beregnet fra linjehastighet × lineær vekt av den isolerte kabelen. Dette dimensjonerer ekstruderskruens diameter og drivmotor.
- Nødvendige dimensjonstoleranser — standard toleranser for bygningstråder (IEC 60227) kan oppnås med grunnleggende målertilbakemelding, mens bilindustrien (ISO 6722) eller luftfartsstandarder krever tannhjulspumpe og røntgenveggmåling.
- Antall lag — enkeltlagsisolasjon vs. tolags (isolasjonskappe) vs. trippel co-ekstrudering avgjør om en enkelt, tandem eller full co-ekstrudering er nødvendig.
- Automatiseringsnivå — helautomatisk haspelbytte, skjøting og diameterkontroll med lukket sløyfe øker kapitalkostnadene, men reduserer arbeidskraft og oppstartskrot på høyhastighetslinjer med 30–60 %.
A 60 mm tråd- og kabelekstruder med en 25:1 L/D-skrue, tannhjulspumpe og inline-lasermåler er en vanlig startspesifikasjon for en generell PVC/LSZH-isolasjonslinje for byggtråd i området 0,75–16 mm². Forvent installerte linjepriser fra $300 000 til $800 000 USD avhengig av automatiseringsnivå og marked. For produksjon av XLPE mellomspenningskabel starter trippel co-ekstruderingslinjer fra $2 millioner og kan overstige $8 millioner for fullt tørrherdende vertikale VCV-tårn.
Ekstrudering i spesialiserte kabelapplikasjoner
Ledningsledninger til biler
Ledningsledninger til biler er blant de mest krevende når det gjelder dimensjonskonsistens og gjennomstrømning. Et typisk OEM ledningsnettverk for biler bruker millioner av meter per dag med isolert ledning i mål fra 0,13 mm² til 6 mm². Lednings- og kabelekstruderlinjer for denne sektoren opererer kl 600–1200 m/min på finspor, med veggtykkelser så lave som 0,15 mm på 0,13 mm² leder. Sammensatte valg inkluderer PVC (standard), XLPE, og i økende grad ETFE eller PP for høytemperatursoner nær motoren der 125°C eller 150°C kontinuerlige klassifiseringer kreves. Fargekodet isolasjon er avgjørende for montering av sele, så nøyaktig fargetilpasning med inline kolorimetriske kontroller er standard på billinjer.
Ubåt- og høyspentkabel
I den motsatte ytterligheten når det gjelder skala, bruker undersjøisk kraftkabel og ekstra høyspent (EHV) landkabel de største lednings- og kabelekstruderkonfigurasjonene som er tilgjengelige. Ledertverrsnitt fra 500 mm² til 2500 mm² krever trippel co-ekstruderingslinjer der den indre halvledende skjermen, XLPE-isolasjonen og den ytre halvledende skjermen påføres i en enkelt passasje med 3–10 m/min. Isolasjonsveggtykkelser på 15–25 mm krever ekstremt høy volumetrisk effekt fra store skrueekstrudere (120–200 mm diameter) og lange nitrogenherderør på 50–80 meter. Isolasjonsrenhetskravene ved 220–525 kV kabelklasse er ekstraordinære – metalliske partikler større enn 125 mikron i XLPE er forbudt, noe som krever ultra-ren blandingshåndtering og monteringsområder for renrom rundt tverrhodet.
Data- og telekommunikasjonskabler
Strukturert kabling for Cat 6, Cat 6A og Cat 8 Ethernet, samt koaksialkabler for bredbåndsdistribusjon, stiller strenge krav til kapasitans og impedansuniformitet i stedet for spenningsmotstandskrav. For solid-core Cat 6A er isolasjonen typisk skummet FEP eller solid HDPE ved 0,25–0,35 mm vegg på 0,57 mm leder, produsert med 800–1000 m/min. Skumprosessen – enten fysisk skumming med nitrogeninjeksjon eller kjemisk skumming med azodikarbonamid – reduserer dielektrisitetskonstanten fra 2,3 (fast HDPE) til 1,5–1,8 (skummet), som er det som gjør at Cat 6A kan nå 500 MHz båndbredde. Diameterkontroll på en skumisolasjonstråd og kabelekstruder må være tettere enn ±0,005 mm for å opprettholde impedansen innenfor ±3 Ω-toleransen til TIA-568-standardene.
Vedlikeholdspraksis som forlenger levetiden til tråd- og kabelekstruderen
En wire- og kabelekstruder er en kapitalkrevende ressurs. Riktig vedlikehold betyr direkte oppetid, jevn kvalitet og levetid for skruer/tønner målt i år i stedet for måneder.
- Overvåking av skrue og tønneslitasje — mål tønnediameteren og skruens diameter hver 6.–12. måned ved å bruke kalibrerte instrumenter. Når den diametrale klaringen mellom skrue og fat overstiger 0,4–0,6 mm (avhengig av skruestørrelse), synker utgangskonsistensen og lekkasjestrømmen øker. Å bytte ut skruen før tønnen når samme slitestadium er vanligvis mer kostnadseffektivt enn å skifte ut begge samtidig.
- Korshoderengjøringsfrekvens — LSZH og pigmenterte forbindelser krever demontering og rengjøring av tverrhodet hver 8.–24. produksjonstime for å fjerne degradert materiale. Naturlig PVC-blanding på en ren linje kan gå 200–500 timer mellom rengjøringene. En planlagt rensesyklus med en varmestabil renseblanding før avstengning fjerner rester uten demontering og forlenger intervallet.
- Inspeksjon av fatvarmer og termoelement — defekte varmebånd og termoelementer forårsaker temperatursoneavvik som ofte feildiagnostiseres som sammensatte eller skrueproblemer. Bytt termoelementer som et forebyggende tiltak hver 12.–18. måned; inspiser varmeklemmer for å løsne og varme flekker kvartalsvis.
- Drive og girkasseservice — Ekstrudergirkasser opererer under høye, sykliske dreiemomentbelastninger. Følg OEM-spesifiserte giroljeskiftintervaller, vanligvis hver 4.000.–8.000. time. Vibrasjonsanalyse på girkassen to ganger per år identifiserer lagerslitasje før katastrofal svikt og uplanlagt nedetid.
- Kalibrering av måler og gnisttester — laserdiametermålere krever kalibrering mot NIST-sporbare referansemål månedlig. Gnisttestere må verifiseres mot en kjent ferie (nålehull i isolasjon) ved begynnelsen av hvert skift; en ukalibrert gnisttester som går glipp av feil er verre enn ingen tester i det hele tatt.
Bransjetrender former tråd- og kabelekstrudering i dag
Tråd- og kabelekstruderingsteknologi utvikler seg sammen med den bredere kabelindustriens overgang mot ladeinfrastruktur for elbiler, sammenkobling av fornybar energi og høyhastighetsdatanettverk.
Etterspørsel etter EV-ladekabel
DC hurtigladekabler for elektriske kjøretøy krever fleksible TPU- eller silikonkapper som kan håndtere kontinuerlig strøm opp til 500 A ved 1000 V DC, med bøyeradier under 30 mm ved -40°C. Disse kablene bruker væskekjølte lederdesign med ekstrudert isolasjon over et kobberrør som fører kjølevæske. Lednings- og kabelekstruderlinjene for dette produktet må håndtere flere samtidige lagpåføringer – isolasjon over kobberlederen, kappe over enheten – samtidig som de opprettholder fleksibilitetsegenskapene som gjør at kabelen kan henge og trekke seg tilbake tusenvis av ganger under drift. Den globale etterspørselen etter EV-ladekabler forventes å vokse med over 20 % CAGR gjennom 2030 , som driver betydelig investering i ny kapasitet for lednings- og kabelekstruder.
Industri 4.0 og digitale ekstruderingslinjer
Moderne lednings- og kabelekstruderkontrollsystemer kobler sammen alle linjekomponenter – ekstruderdrift, tønnetemperaturer, tannhjulspumpe, diametermåler, kapstan og opptak – gjennom en enkelt PLS eller PC-basert HMI med reseptadministrasjon og SPC-datalogging. Digitale ekstruderingslinjer lagrer prosessoppskrifter for hundrevis av kabeltyper, og eliminerer manuell oppsett og muliggjør verktøyfri produktbytte på under 15 minutter på godt utformede systemer. OPC-UA-tilkobling lar linjen mate produksjonsdata i sanntid inn i MES- og ERP-systemer, noe som muliggjør sporbarhet fra sammensatt parti til ferdig snelle – en obligatorisk funksjon for IATF 16949-sertifisering for biler og stadig mer nødvendig for kabelprosjekter.
Bærekraftig og resirkulerbar sammensatt ekstrudering
Reguleringspress under EUs handlingsplan for sirkulær økonomi og REACH-forskrifter akselererer skiftet fra ikke-resirkulerbare herdeplast (XLPE) og halogenerte (PVC) isolasjoner mot termoplastiske XLPE-alternativer (TR-XLPE, HFFR-TP) som kan resirkuleres ved slutten av levetiden. Disse nye forbindelsene kan behandles på eksisterende wire- og kabelekstruderplattformer med skruemodifikasjon, men krever smalere prosessvinduer og mer presis temperaturkontroll enn eldre PVC. Sammensatte leverandører og ekstruder-OEM-er utvikler sammen nye verktøygeometrier og tønnebelegg for å håndtere disse materialene effektivt, med flere kommersielle linjer som allerede kjører TR-XLPE-blandinger for mellomspenningskabel i produksjonsskala i Europa og Asia.
 Beslektet Produkter