E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hva en enkelt skrue ekstruderingsmaskin faktisk gjør
A enkelt skrue ekstruderingsmaskin smelter, blander og skyver plast eller gummiblanding gjennom en formet dyse for å danne en kontinuerlig profil, plate, rør eller kabelbelegg. Den er avhengig av en roterende skrue inne i en oppvarmet tønne for å generere trykket og skjærkraften som trengs for å mykne råmaterialet og levere det med en jevn, kontrollerbar hastighet. I tråd- og kabelindustrien er den samme kjernemekanismen hjertet i alle kabelekstruderingsmaskin brukes til isolasjon, mantel og jacketing linjer. Det korte svaret for alle som sammenligner ekstruderingsutstyr: Enkelskruedesign er fortsatt det dominerende valget for kabelproduksjon fordi de kombinerer mekanisk enkelhet, lavere vedlikeholdskostnader og konsekvent smelteeffekt for vanlige forbindelser som PVC, PE, XLPE og halogenfrie materialer med lavt røyknivå.
Nedenfor viser denne veiledningen hvordan maskinen fungerer, hvilke komponenter som betyr mest, hvordan den sammenlignes med alternativer med dobbeltskruer, og hva kjøpere bør sjekke før de kjøper en linje for kabelproduksjon.
Hvordan ekstruderingsprosessen fungerer inne i fatet
Inne i en enkelt skrue ekstruderingsmaskin , kommer råstoffet inn gjennom en trakt og faller ned i fatets matesone. Derfra bærer skruen materialet gjennom tre funksjonssoner, som hver utfører en egen jobb før smelten når formen.
- Fôringssone: faste pellets eller pulver transporteres fremover mens de begynner å varmes fra fatvarmere og friksjon.
- Kompresjonssone: kanaldybden til skruen minker, komprimerer materiale, presser ut innestengt luft og begynner smelteprosessen gjennom skjærvarme og ledning.
- Målingssone: smelten homogeniseres til en jevn temperatur og viskositet, og skyves deretter ved konstant trykk mot silpakken og dysehodet.
Skruegeometrien, spesielt lengde-diameter-forholdet (vanligvis skrevet som L/D-forhold), bestemmer hvor mye tid materialet bruker på å klippe og varmes opp. De fleste kabelisolasjons- og mantellinjer bruker et L/D-forhold mellom 20:1 og 26:1, som balanserer utgangshastigheten med tilstrekkelig smeltekvalitet for bruk med kontinuerlig kabeldekning.
Kjernekomponenter som bestemmer utdatakvalitet
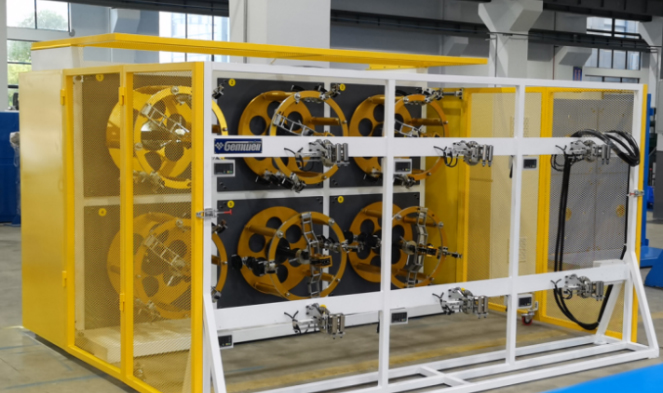
Hver kabelekstruderingsmaskin bygget rundt en enkelt skrue design deler et felles sett med deler, men presisjonen til hver del påvirker direkte veggtykkelse konsistens, overflatefinish og linjehastighet.
| Komponent | Primær funksjon | Effekt på kabelkvalitet |
|---|---|---|
| Skrue og tønne | Smelter og transporterer masse under trykk | Bestemmer smelteensartethet og gjennomstrømningsstabilitet |
| Skjermskifter | Filtrerer forurensninger fra smeltestrømmen | Reduserer overflatedefekter og blokkering av matriser |
| Crosshead dø | Former smeltet materiale rundt lederen | Kontrollerer konsentrisitet og veggtykkelse |
| Kjølekar | Størker det ekstruderte laget etter dysen | Påvirker dimensjonsstabilitet og krymping |
| Dra av og ta opp | Trekker kabelen med en synkronisert hastighet og vikler den | Bestemmer linjehastighetskonsistens og spolespenning |
Enkelskrue vs tvillingskrue: som passer til kabelproduksjon
Kjøpere som vurderer en ny linje spør ofte om en dobbelskruekonfigurasjon gir reelle fordeler fremfor en standard enkeltskrueekstruderingsmaskin for kabelarbeid. Den ærlige sammenligningen avhenger sterkt av forbindelsen som behandles.
| Faktor | Enkel skrue | Tvilling skrue |
|---|---|---|
| Best egnede forbindelser | PVC, PE, XLPE, standard termoplast | Svært fylte forbindelser, varmefølsomme formuleringer |
| Kapitalkostnad | Lavere | Høyere |
| Vedlikeholdskompleksitet | Enkel, færre slitasjedeler | Mer kompleks girkasse og skrueservice |
| Typisk bruk i kabelanlegg | Isolasjon og kappelinjer | Blandingslinjer før pelletisering |
For de fleste kabelprodusenter som kjører standard isolasjons- eller mantelforbindelser, er en godt spesifisert enkelt skrue ekstruderingsmaskin gir utgangsstabiliteten som kreves uten ekstra kostnad og kompleksitet til et dobbeltskruesystem.
Hvor kabelekstruderingsmaskiner brukes i industrien
A kabelekstruderingsmaskin bygget på enkeltskrueteknologi støtter flere forskjellige produksjonslinjer innenfor en typisk wire- og kabelfabrikk:
- Primær isolasjonsekstrudering for bygningstråd, bilkabel og kontrollkabel
- Ytre kappe og kappe for strømkabel og kommunikasjonskabel
- Fyll- og underlagsekstrudering for flerkjernekabelsammenstillinger
- Coating linjer for optisk fiber løse rør og bufferlag
- Skumhudisolasjonsekstrudering for data- og koaksialkabel
Hver applikasjon krever en litt annen skruedesign, formgeometri og kjølelengde, og det er grunnen til at kabelekstruderingslinjer sjelden selges som en enkelt fast konfigurasjon. Produsenter ber vanligvis om tilpassede tverrhodematriser og justerbare linjehastigheter for å bytte mellom lederstørrelser uten å erstatte hele ekstruderen.
Skruedesignparametre som påvirker ekstruderingsytelsen
Kompresjonsforhold
Kompresjonsforholdet sammenligner kanaldybden ved matesonen med kanaldybden ved målesonen. Forhold mellom 2,5:1 og 3,5:1 er vanlige for PVC- og PE-kabelforbindelser, noe som gir nok komprimering til å fjerne luftlommer uten å overopphete materialet gjennom overflødig skjærkraft.
Skruehastighet og utgangsbalanse
Å kjøre skruen raskere øker ikke alltid brukbar effekt. Utover en viss hastighet stiger smeltetemperaturen raskere enn kjølekapasiteten nedstrøms kan håndtere, noe som fører til hengende veggtykkelse på myke isolasjonslag. Linjeoperatører justerer vanligvis skruens turtall mot avtrekkshastigheten i stedet for å presse ekstruderen til sitt mekaniske maksimum.
Fatvarmesoner
Moderne fat er delt inn i tre til fem uavhengig kontrollerte varmesoner. Nøyaktig sonekontroll holder temperaturprofilen gradvis, noe som betyr mest for varmefølsomme forbindelser som flammehemmende PVC som brukes i byggetråd.
Materialhensyn for kabelforbindelser
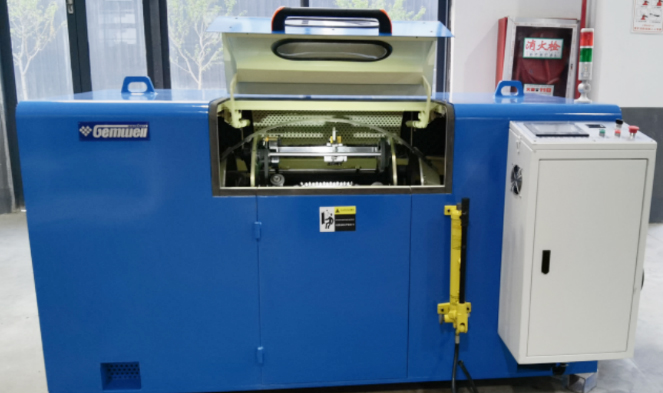
Ikke alle sammensetninger oppfører seg på samme måte inne i en enkelt skrue. Å forstå krymping, smelteflytindeks og fuktighetsfølsomhet hjelper operatører med å unngå vanlige feil.
| Sammensatt | Typisk bruk | Behandlingsnotat |
|---|---|---|
| PVC | Byggetrådisolasjon og mantel | Følsom for overoppheting, krever moderat skjærkraft |
| LDPE og HDPE | Kommunikasjonskabelkappe | Lav fuktighetsabsorpsjon, enkel flyt |
| XLPE | Middels og høyspent strømkabelisolasjon | Krever herding etter ekstrudering, tett temperaturkontroll |
| Lite røyk halogenfri blanding | Jernbane-, marine- og bygningskabelkappe | Svært fylt, slipende på skrue- og tønneoverflater |
Hvordan velge riktig maskin for en kabelproduksjonslinje
Å velge mellom maskinstørrelser og konfigurasjoner bør starte med tråddiameterområdet og forventet utgangsvolum i stedet for prisen alene. Noen få praktiske sjekkpunkter hjelper til med å begrense avgjørelsen:
- Tilpass skruediameteren til veggtykkelsen og lederstørrelsesområdet som er planlagt for de neste årene, ikke bare gjeldende bestillinger
- Bekreft at dysehodet godtar hurtigskifteverktøy for å veksle mellom isolasjons- og manteljobber
- Kontroller at kjølekarlengden samsvarer med tiltenkt linjehastighet for målblandingen
- Kontroller at størrelsen på motoren og frekvensomformeren gir overhøyde for forbindelser med høyere ytelse som legges til senere
- Be om plassering av smeltetrykk og temperatursensor, siden disse målingene er de tidligste varseltegnene på skrueslitasje
Kjøpere som hopper over dimensjoneringstrinnet ender ofte opp med å kjøre en overdimensjon enkelt skrue ekstruderingsmaskin ved lav effekt, noe som øker energikostnaden per meter kabel produsert uten noen kvalitetsgevinst.
Vedlikeholdspraksis som forlenger levetiden
Skrue og tønneslitasje er den største enkeltdriveren for uplanlagt nedetid på kabelekstruderingslinjer. En konsekvent vedlikeholdsrutine holder produksjonen stabil og unngår kostbare nødskruer.
- Inspiser skjermpakken og bytt filtre etter en fast tidsplan i stedet for å vente på trykktopper
- Mål tønnens diameter med jevne mellomrom for å spore slitasje mot den opprinnelige toleransen
- Hold dyse- og tverrhodeoverflater fri for karbonoppbygging, som er en vanlig årsak til overflatestriper på kabelisolasjonen
- Smør girkasse og aksiallager i henhold til produsentens plan, siden disse delene bærer den fulle aksiale belastningen av smeltetrykket
- Logg smeltetemperatur og trykktrender over tid for å fange opp gradvis skrueslitasje før det påvirker veggtykkelsestoleransen
Aktuelle trender med å forme kabelekstruderingsutstyr
Energieffektivitet har blitt en ledende innkjøpsfaktor for nye ekstruderingslinjer. Servodrevne hovedmotorer og tønneoppvarming med variabel frekvens er stadig mer standard på nye kabelekstruderingsmaskin bestillinger fordi de reduserer ledig energiforbruk under oppstart og materialbytte. Utforminger med rillede matehylser blir også mer vanlig på høyere utgangslinjer, siden den rillede seksjonen forbedrer solid transportstabilitet og tillater høyere ytelse ved lavere skruehastigheter sammenlignet med mateseksjoner med jevn boring.
Et annet skifte er mot integrerte linjekontrollsystemer som synkroniserer ekstruderskruehastighet, avtrekkshastighet og gnisttester-tilbakemelding i ett enkelt kontrollpanel, noe som reduserer sjansen for operatørfeil som forårsaker inkonsekvent veggtykkelse over en produksjonsserie.
Ofte stilte spørsmål
Hvilken størrelse enkelt skrue ekstruderingsmaskin er nødvendig for å bygge ledningsisolasjon?
De fleste isolasjonslinjer for bygningstråder bruker skruediametre mellom 45 mm og 65 mm, avhengig av mållederstørrelsesområdet og nødvendig utgangshastighet.
Kan én kabelekstruderingsmaskin håndtere både isolasjons- og manteljobber?
Ja, forutsatt at dysehodet er designet for raske verktøyskift og skruegeometrien passer til begge de sammensatte typene som behandles, for eksempel PVC for både isolasjon og mantel.
Hvor ofte bør skruen og tønnen skiftes?
Tidspunktet for utskifting avhenger av sammensatt sliteevne og driftstimer i stedet for en fast kalenderplan. Høyfylte lavrøykforbindelser sliter komponenter raskere enn standard PVC eller PE.
Hva forårsaker ujevn veggtykkelse på ekstrudert kabelisolasjon?
Vanlige årsaker inkluderer en off-center crosshead dyse, inkonsekvent smeltetemperatur fra ujevn tønneoppvarming, eller slitte skruer som reduserer trykkstabiliteten ved dysen.
Er en enkelt skrue ekstruderingsmaskin egnet for skumisolasjonsekstrudering?
Ja, med en skrue designet for gassinjeksjon eller kjemiske skummende midler og en tønnekjølingssone plassert for å kontrollere cellestrukturen før materialet når formen.
 Beslektet Produkter