E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvis du anskaffer eller spesifiserer en storskala trådekstruderingsmaskin , er det korte svaret dette: utgangskapasitet, dysehodepresisjon, skrugeometri og kjølelinjelengde er de fire variablene som skiller en maskin som betaler seg selv på atten måneder fra en som ikke er utnyttet. En wire- og kabelekstruder bygget for høyvolumproduksjon må opprettholde stramme veggtykkelsestoleranser – typisk ±0,05 mm eller bedre – på tvers av flerskiftskjøringer, samtidig som skrotmengden holdes under 1 %. Alt annet – merke, farge, skapfinish – er sekundært. Avsnittene nedenfor bryter ned hver dimensjon av valg, drift og optimalisering, slik at innkjøpsteamet ditt har den tekniske dybden til å stille de riktige spørsmålene.
Hva er en storskala wireekstruderingsmaskin?
En trådekstruderingsmaskin i stor skala er en kontinuerlig prosesseringslinje som tvinger en smeltet termoplast eller herdeplast gjennom en tverrhodedyse, og belegger en bevegelig leder - kobber, aluminium eller optisk fiber - med et isolerende eller kappelag. I motsetning til små benketoppenheter som brukes i laboratorier, er lednings- og kabelekstrudersystemer av industrikvalitet konstruert for å kjøre med linjehastigheter fra 100 m/min til 2500 m/min for tynn emaljeisolasjon, samtidig som de opprettholder konsistente dielektriske egenskaper av elektrisk kvalitet på tvers av kilometer med utgang.
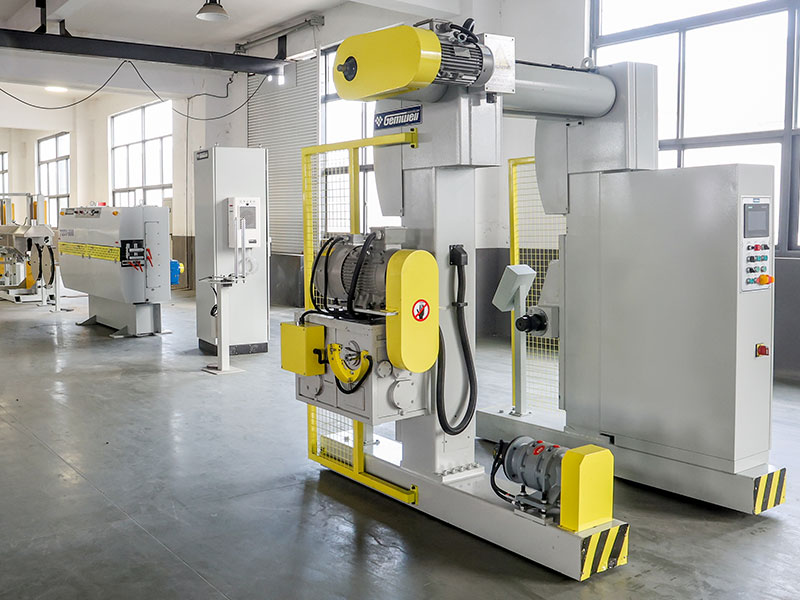
Selve maskinen er en tett integrert produksjonslinje i stedet for et enkelt utstyr. Den består av et utbetalingsstativ, en forvarmings- eller utglødningsstasjon, ekstruderens fat-og-skrueenhet, en tverrhodedyse, en gnisttest- eller kapasitansmonitor, et kjøletrau, en larve- eller kapstan-opptak, og en spole- eller spolestasjon. Hvert delsystem må tilpasses de andre i gjennomstrømningskapasitet, ellers blir flaskehalsen taket for hele linjen.
Kjernemaskinkategorier og utgangsområder
Ikke alle tråd- og kabelekstruder fungerer i samme skala. Å forstå segmenteringen hjelper kjøpere med å matche maskinklasse til produksjonsvolum før de snakker med leverandører.
| Maskinklasse | Skruediameter (mm) | Typisk ytelse (kg/time) | Målapplikasjon | Ca. Linjehastighet (m/min) |
|---|---|---|---|---|
| Mikro / Presisjon | 20–45 | 5–60 | Medisinsk ledning, magnet ledning, datakabler | 200–2500 |
| Middels industriell | 45–90 | 60–300 | Byggeledning, bilsele, kontrollkabel | 50–400 |
| Storskala / Tung | 90–150 | 300–1200 | Strømkabler, sjøkabler, HV/EHV-mantel | 5–80 |
| Tandem / Trippel-lag | Flere fat | 400–2000 | XLPE isolert MV/HV kabel, co-ekstrudering mantel | 3–30 |
Skillelinjen mellom "middels industriell" og "stor skala" er generelt akseptert i industrien ved rundt 90 mm skruediameter for enkeltskruede maskiner, fordi over den terskelen hopper motordrivpakken, girkassens dreiemoment og tønnevarmekapasiteten inn i en annen ingeniørklasse. Mange kinesiske produsenter, europeiske OEM-er som Rosendahl Nextrom og amerikanske byggherrer som Davis-Standard definerer sine storskala wire- og kabelekstruderporteføljer som starter med denne diameteren.
Skruedesign: Motoren for gjennomstrømning og smeltekvalitet
Ekstrusjonsskruen er hjertet i enhver storskala trådekstruderingsmaskin. Dens geometri - kompresjonsforhold, L/D-forhold og flyprofil - bestemmer smeltetemperaturens ensartethet, utgangsstabilitet og risiko for nedbrytning av sammensatte. Å få disse parameterne feil er den vanligste årsaken til isolasjonshull, overflatedefekter og eksentriske belegg.
L/D-forhold
Lengde-til-diameter-forholdet (L/D) definerer hvor mye tid polymeren bruker i tønnen som plastiseres og homogeniseres før den når formen. For ledninger og kabelforbindelser er industristandardserien 20:1 til 30:1 . PVC-isolasjonslinjer kjører ofte fra 20:1 til 24:1 fordi PVC er termisk følsom - lengre oppholdstid risikerer nedbrytning. XLPE- og HDPE-linjer kan bruke 24:1 til 30:1 for å sikre fullstendig tverrbindingsinitiatordispersjon. Noen spesialhalogenfrie flammehemmende (HFFR) forbindelser krever nå L/D opp til 35:1 på grunn av deres høye fyllstoffbelastninger (ATH eller MDH ved 60–65 vekt%), som krever mer skjærarbeid for å oppnå jevn smelting.
Kompresjonsforhold
Kompresjonsforhold er forholdet mellom matesonekanaldybden og målesonekanaldybden. En tråd- og kabelekstruder som behandler ufylt polyetylen bruker vanligvis et kompresjonsforhold på 3,0:1 til 3,5:1. Fyllede forbindelser med ATH-belastninger over 55 % krever lavere kompresjonsforhold – typisk 2,2:1 til 2,8:1 – for å forhindre skrueoverbelastning og overdreven skjæroppvarming som vil aktivere tverrbindingsmidler for tidlig eller bryte ned flammehemmere.
Barriere- og blandeseksjoner
Moderne høyeffektskruer for wireekstruderingsmaskiner i stor skala har ofte barriereflukter i overgangssonen for å skille smeltebassenget fra usmeltede faste stoffer, og forbedre smeltehomogeniteten uten å øke smeltetemperaturen. En nedstrøms distributiv blandeseksjon – for eksempel en Maddock- eller Egan-mikser – homogeniserer fargestoffer og stabilisatorpakker ytterligere. Kombinasjonen av en barriereskrue med en Maddock-mikser har vist seg i publiserte casestudier av skrueprodusenter som Xaloy og Reiloy for å redusere smeltetemperaturvariasjonen fra ±8°C ned til ±2°C, noe som direkte oversetter til tettere kapasitans- og isolasjonsmotstandsverdier på den ferdige kabelen.
Bransjestandard: En 120 mm skrue med 28:1 L/D og barrieregeometri behandlet XLPE-blanding ved 150 rpm leverer vanligvis 800–950 kg/t utgang med smeltetemperaturvariasjon under ±3°C over dysehodet.
Crosshead Die-teknologi og konsentrisitetskontroll
Krysshodedysen er der den smeltede forbindelsen møter den bevegelige lederen og formes til et presist sylindrisk belegg. På en wireekstruderingsmaskin i stor skala kontrollerer dysedesign direkte eksentrisitet - den primære kvalitetsmetrikken for isolert ledning. Dårlig konsentrisitet sløser med materiale, forårsaker dielektriske feil og utløser kunderetur.
Pressure-Type vs Tube-Type Die
En trykktype (også kalt en "fyllings"-dyse) bygger smeltetrykk bak spissen slik at blandingen fester seg tett til lederen under positivt trykk. Den brukes til å bygge wire, hookup wire og de fleste PVC-applikasjoner. En dyse av rørtype skaper et polymerrør som trekkes ned på lederen under spenning – foretrukket for PTFE, ETFE og noen XLPE-applikasjoner der bindingsstyrken med vilje er minimert for å tillate stripping.
Materiale og temperaturuniformitet
Tverrhodekropper i stor skala er vanligvis maskinert av verktøystål (H13 eller P20) med krom- eller titannitrid (TiN) belegg på strømningsoverflater for å motstå slitasje fra fylte forbindelser. Ensartet temperatur på tvers av dyselegemet er avgjørende: en differensial på 5°C mellom toppen og bunnen av en 150 mm dysekropp kan produsere 0,08 mm eksentrisitet på en 6 mm² byggetråd, som er utenfor de fleste internasjonale standarder. Ledende produsenter bygger nå inn flere uavhengige motstandsvarmere og termoelementer i formlegemet, med lukket sløyfe PID-kontroll på hver sone.
Automatiske sentreringssystemer
Høyproduserte tråd- og kabelekstruderlinjer integrerer i økende grad automatisk konsentrisitetskontroll. En ultralyd- eller røntgenveggtykkelsesmonitor plassert umiddelbart etter dysen sender sanntids tykkelsesdata til et servodrevet dysejusteringssystem som flytter spissposisjonen med 0,001 mm oppløsning. Automatiske sentreringssystemer fra leverandører som Sikora AG og Zumbach Electronic kan redusere eksentrisiteten fra en manuell justert baseline på 8–12 % ned til 2–4 %, som ved volumer på 50 000 km/år gir målbare sammensetningsbesparelser.
Flerlags co-ekstruderingshoder
For mellom- og høyspentkabler som krever en halvlederinnerskjerm, XLPE-isolasjon og halvlederytreskjerm i en enkelt passasje, brukes et trippelt co-ekstrudert krysshode. Disse hodene har tre separate smeltestrømningskanaler som konvergerer i et enkelt dyselegeme, og avsetter alle tre lagene samtidig. Denne tilnærmingen – noen ganger kalt "tørrherding" eller "CCV" (kontinuerlig vulkanisering) når den kombineres med et herderør med forhøyet temperatur – eliminerer risikoen for forurensning mellom lag og opprettholder renslighetsnivåene som kreves av IEC 60840 for kabler vurdert over 30 kV.
Kjølelinjedesign: Hvorfor lengde bestemmer hastighet
Etter dysen må den varme isolerte ledningen avkjøles fra smeltetemperaturen (typisk 180–230 °C for PE-forbindelser, 170–200 °C for PVC) ned til under 60 °C før den kommer i kontakt med kapstanen eller larven, for å forhindre deformasjon under avtrekksspenning. Kjøletraulengden er derfor den primære determinanten for maksimal oppnåelig linjehastighet på enhver storskala wireekstruderingsmaskin.
Regel for dimensjonering av vannkar
En forenklet ingeniørregel som brukes i trådindustrien: kjølekarlengde (i meter) delt på linjehastighet (m/min) må være tilstrekkelig til å redusere isolasjonsoverflatetemperaturen til under 60°C. For en 2,5 mm² PVC-byggtråd med 200 m/min kreves vanligvis en 30 meter bunn med 18–22°C inntaksvann. For en 50 mm² XLPE-strømkabel ved 40 m/min, er en 60 meter bunn med trinnvise vanntemperatursoner vanlig. Moderne linjer for storskala produksjon installerer kummer i seksjoner på 6–10 meter hver, noe som muliggjør trinnvis kjøling og muligheten til å variere antall aktive seksjoner etter produkt.
Spray vs. Nedsenkingskjøling
Dyktanker er standard for kabler over 4 mm². Høyhastighets presisjonstråder for tynn isolasjon (AWG 28 og finere) bruker ofte en første sone med luftkjølt gnisttester etterfulgt av en vannsprøyteboks, fordi full nedsenking ved hastigheter over 1000 m/min skaper turbulens som kan få ledningen til å oscillere og berøre bunnvegger. Spraybokser med laminar-flow-dyser kontrollerer dette problemet mens de fortsatt oppnår tilstrekkelig varmefjerning.
Kjølevannsystemer
Storskala ledninger og kabelekstruderlinjer for ledningsnett for biler som går med 600–800 m/min, kobles vanligvis til et sentralt kjøltvannssystem som leverer 8–12°C vann. Vanninntakstemperaturen påvirker direkte minimum traulengde. Å gå fra 22°C springvann til 10°C kjølt vann kan redusere nødvendig bunnlengde med 25–35 % for samme produkt og samme hastighet, en betydelig besparelse i gulvplass for store anlegg.
Vannresirkulering og kvalitet
Kjølevann på en trådekstruderingslinje akkumulerer sammensatte rester, slippmidler og mikrobiell vekst. Moderne store linjer inkluderer resirkulering med lukket sløyfe med en sentral kjøler, filtrering til 50 mikron og UV-sterilisering. Vannledningsevnen må kontrolleres under 50 µS/cm for høyspentkabellinjer for å forhindre galvanisk korrosjon på kobberledere som går gjennom rennen. Anlegg som neglisjerer vannkvalitetsstyring finner ofte lederoverflateoksidasjon som skaper adhesjonsproblemer ved grensesnittet mellom isolasjon og leder.
Drivsystemer, dreiemoment og energieffektivitet
Drivsystemet på en wireekstruderingsmaskin i stor skala – motoren, girkassen og frekvensomformeren (VFD) – må levere stabilt dreiemoment over hele hastighetsområdet for å forhindre overspenning og jakt, som viser seg som diametervariasjon i den ferdige ledningen. I løpet av det siste tiåret har vekselstrøm-vektordrev og permanentmagnet (PM) direktedrevne systemer vesentlig fortrengt eldre DC-tyristordrev på nye installasjoner.
AC Vector Drive spiralgirkasse
Den mest brukte konfigurasjonen på middels til store lednings- og kabelekstruderlinjer. AC-motoren (typisk IE3 eller IE4 effektivitetsklasse) er koblet til en herdet skrueformet eller spiralformet girkasse. Hastighetsreguleringsnøyaktigheten er typisk ±0,05 % med en god vektordrift, tilstrekkelig for de fleste bruksområder for bygningsledninger og strømkabler. Motorstørrelser varierer fra 75 kW for en 90 mm ekstruder til 630 kW eller mer for en 150 mm maskin som behandler fylte forbindelser.
PM Direct Drive
Permanentmagnetmotorer med en-trinns reduksjon eller ingen girkasse i det hele tatt er stadig vanligere på høyhastighets presisjonstrådekstrudere. Uten girkasse faller mekaniske tap til nær null, og systemet oppnår hastighetsregulering bedre enn ±0,01 %. PM-drev reduserer også støynivået fra de typiske 82–86 dB(A) for en girmaskin til under 75 dB(A), en meningsfull forbedring i operatørmiljøer som kjører 24/7.
Spesifikt energiforbruk
En viktig innkjøpsverdi er spesifikt energiforbruk (SEC) i kWh per kilogram produksjon. En godt konfigurert 120 mm tråd- og kabelekstruder som behandler XLPE med høy gjennomstrømning skal oppnå 0,12–0,20 kWh/kg for ekstruderingsdelen alene. Eldre maskiner med DC-drev og dårlig tønneisolasjon kan kjøre 0,35–0,50 kWh/kg. Ved en årlig produksjon på 5000 tonn utgjør forskjellen mellom 0,15 og 0,40 kWh/kg 1250 MWh/år – ved industrielle elektrisitetspriser på $0,08–$0,12/kWh, er dette $100,000–$150,000 i årlig energikostnadsforskjell.
Fatisolasjon og soneoppvarming
Oppvarming av fatet utgjør 20–40 % av det totale energiforbruket til ekstruderen under produksjonen. Keramiske båndvarmere med 94–96 % effektivitet, kombinert med mineralullisolasjonshylser montert over båndene, reduserer utstrålt varmetap og senker sonevarmeenergi med 15–30 % sammenlignet med uisolerte båndvarmere i støpt aluminium. Flere storskala maskinbyggere tilbyr nå isolert fatvarme som standard på maskiner over 90 mm.
Fat- og temperatursonestyring
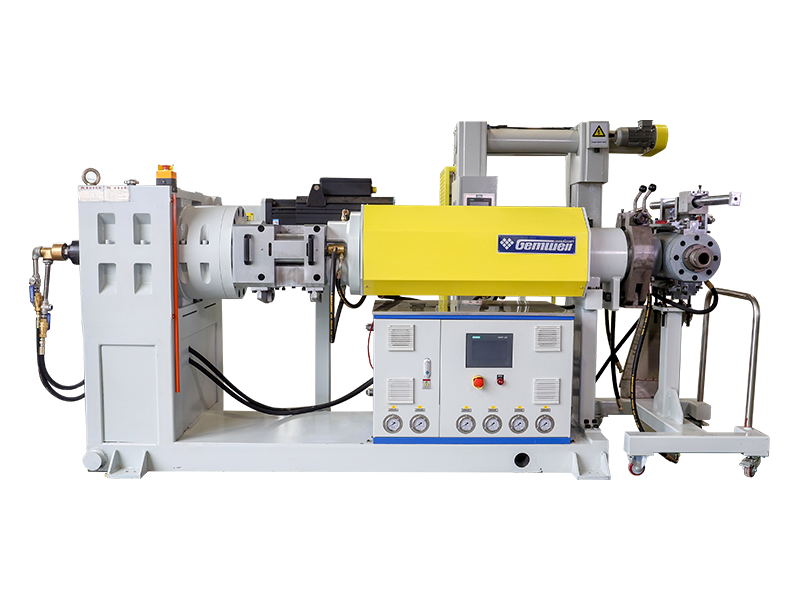
Nøyaktig tønnetemperaturkontroll er ikke omsettelig i en wire- og kabelekstruder i produksjonskvalitet. De fleste store maskiner deler fatet inn i fire til seks uavhengige varme- og kjølingssoner, hver med sin egen motstandsbåndvarmer, kjøleblåser (eller vannkappe) og PID-temperaturkontroller. Evnen til uavhengig å stille inn og holde hver sone innenfor ±1°C fra settpunktet er grunnlinjekravet.
- Sone 1 (mating): Settes vanligvis 20–40 °C under smeltetemperaturen for å forhindre brodannelse og sikre transport av fast lag
- Sone 2–3 (overgang): Gradvis rampe mot smeltetemperatur, som tillater kontrollert plastifisering uten å overopphete smelten
- Sone 4–5 (måling): Still inn til eller litt under dysetemperaturen for stabilt smeltetrykk og utgangshastighet
- Adapter og Die Zones: Ofte uavhengig kontrollert; Ensartethet i formsonen over hele kroppen innenfor ±2°C er avgjørende for konsentrisitet
- Kjølemedium: Trykkluft eller vannkappekjøling for å hindre overoppheting ved høye skruhastigheter
Temperaturoverskridelse under oppstart er en hyppig kilde til sammensatte nedbrytning og forurensning. Moderne storskala wireekstruderingsmaskinkontrollere bruker auto-tune PID-algoritmer og modellprediktiv kontroll (MPC) for raskere tønneoppvarming med minimalt oversving – noe som bringer en 120 mm maskin til produksjonstemperatur på 45–60 minutter med mindre enn 3°C oversving kontra 20–30°C oversvingningsstorkontrollert maskin.
Inline kvalitetsovervåkingssystemer
Moderne høyvolums ledninger og kabelekstruderlinjer integrerer flere inline måle- og overvåkingssystemer som genererer data som brukes til både umiddelbar prosesskontroll og langsiktig statistisk kvalitetsstyring. Dette er et av de raskest utviklende områdene i trådekstruderingsindustrien, drevet av Industry 4.0-tilkoblingskrav fra Tier 1 bilprodusenter og nettoperatører.
Lasermikrometre som skanner ved 2000 Hz måler ytre diameter og oppdager ovalt tverrsnitt. Enheter fra Zumbach, Sikora og Beta LaserMike opprettholder ±0,001 mm oppløsning. Data mater reguleringssløyfen for avtrekkingshastighet for sanntidsdiameterkorreksjon.
Ultralydmålere (for ugjennomsiktige kabler) eller røntgensystemer (for alle kabeltyper) gir 360° veggtykkelsesmåling. Sikoras CENTERVIEW 8000-serie gir eksentrisitetsdata i sanntid med ±0,01 mm måleusikkerhet for kabler opp til 60 mm OD.
Kontinuerlige kapasitansmonitorer oppdager isolasjonshull og inneslutninger som ikke kan sees av lasermålere. Høyspenningsgnisttestere bruker 0,5–25 kV (avhengig av isolasjonstykkelse) for å oppdage pinholes. Moderne systemer oppnår 100 % deteksjon av pinholes over 50 µm i diameter ved hastigheter opp til 1000 m/min.
Smeltetrykktransdusere ved adapteren og dyseinnløpet måler prosessstabiliteten. Utgangshastigheten er direkte proporsjonal med dysetrykket ved konstant temperatur; en trykkavvik på mer enn 5 % over 30 minutter signaliserer et prosessproblem som krever undersøkelse. Smelte termoelementer gir den faktiske smeltetemperaturen i stedet for fatets overflatetemperatur.
Materialer behandlet på storskala trådekstruderingsmaskiner
En storskala trådekstruderingsmaskin må konfigureres spesifikt for den sammensatte familien den skal kjøre. Ulike polymerer har radikalt forskjellig reologisk oppførsel, termisk stabilitet og slitasjeegenskaper som påvirker skruedesign, fatmetallurgi, formmateriale og kjølekrav.
| Sammensatt | Behandlingstemperatur (°C) | Nøkkelskruefunksjon | Tønnemetallurgi | Hovedapplikasjon |
|---|---|---|---|---|
| PVC (fleksibel) | 160–185 | Lav skjærkraft, lav kompresjon (2,5:1) | Forkrommet eller nitrert | Byggetråd, biltråd |
| XLPE (tverrbindbar PE) | 120–135 (dyseutgang) | Sperreskrue, lav skjærkraft | Bimetallisk (Xaloy 306 type) | MV/HV strømkabelisolasjon |
| HDPE | 180–230 | Høy kompresjon (3,5:1), barriere | Standard nitreret | Telekomkabel, lavspentmantel |
| HFFR (ATH/MDH fylt) | 190–220 | Lav kompresjon (2,2:1), høy L/D | Bimetalliske, herdede fly | Jernbane, marine, tunnelkabel |
| TPE / TPU | 170–210 | Blandeseksjon for generell bruk | Standard nitreret | Automotive, robotikk flex kabel |
| Fluorpolymerer (FEP, ETFE) | 300–380 | Kort L/D (16:1), korrosjonsbestandig | Inconel eller Hastelloy fôret | Luftfart, instrumentering wire |
Hvordan vurdere og velge en storskala trådekstruderingsmaskin
Å velge en produksjonstråd- og kabelekstruder krever mer enn å sammenligne oppgitte produksjonshastigheter. Den følgende strukturerte evalueringsprosessen hjelper innkjøpsingeniører med å unngå de vanligste kjøpsfeilene.
Definer først produktmatrisen
List opp hver trådmåler, isolasjonsmateriale og linjehastighet du trenger i de første tre årene. Det bredeste produktutvalget – ikke det vanligste produktet – definerer maskinspesifikasjonen. En linje som er optimalisert for 2,5 mm² PVC-byggledning med 300 m/min, kan kanskje ikke kjøre 95 mm² XLPE-strømkabel i det hele tatt, og en linje bygget for HV-kabel kan ikke kjøre tynne oppkoblingsledninger økonomisk. Mange kjøpere underspesifiserer ved å sitere kun deres høyest volum produkt.
Be om dokumenterte skruytelsesdata
Spør leverandører om skruekarakteristiske kurver: effekt (kg/time) vs. skruhastighet (RPM) ved din spesifikke blanding og prosesstemperatur. Anerkjente produsenter av lednings- og kabelekstruderer vil ha disse dataene fra fabrikkgodkjenningstesting eller publiserte prøvedata. En påstått utgangshastighet uten skruhastighet og temperatursammenheng er meningsløs.
Inspiser girkassens dreiemoment
Girkassen er ofte den begrensende komponenten på store maskiner. Be om nominelt dreiemoment i Nm og sikkerhetsfaktoren i forhold til motorens maksimale dreiemomenteffekt. En girkasse vurdert for 1,0 × motortoppmoment uten sikkerhetsmargin vil svikte for tidlig ved behandling av høyviskositetsfylte forbindelser. Bransjepraksis er en sikkerhetsfaktor på 1,5× eller høyere på girkassens dreiemoment i forhold til motorens topp.
Revidere kontrollsystemarkitekturen
Bestem om linjens PLS- og HMI-system er bygget på en åpen arkitektur (Siemens S7, Allen-Bradley ControlLogix, Beckhoff TwinCAT) eller en proprietær plattform. Proprietære kontrollsystemer skaper langsiktig avhengighet av den originale utstyrsprodusenten for programvareoppdateringer, reservedeler og modifikasjoner. Åpen arkitektur lar ingeniørteamet ditt endre oppskrifter og legge til sensorer uavhengig.
Gjennomfør en fabrikkakseptansetest (FAT)
Insister på en fabrikkgodkjenningstest med forbindelsen din og lederen din. Kjør maskinen i minst fire timer med nominell hastighet og mål diametervariasjon (CV%), eksentrisitet og smeltetrykkstabilitet. Be om at alle FAT-data inkluderes i leveringsdokumentasjonen. Leverandører som motsetter seg FAT-vilkår på store bestillinger av trådekstruderingsmaskiner er et betydelig risikosignal.
Automation and Industry 4.0 Integration
Lednings- og kabelindustrien er under vedvarende press for å redusere operatøravhengigheten og øke datasporbarheten. Moderne wireekstruderingsmaskiner i stor skala leveres i økende grad som helautomatiske linjer som er i stand til oppskriftshåndtering, fjerndiagnostikk og produksjonsrapportering uten manuell intervensjon mellom skiftene.
Oppskriftsbehandling og byttetid
En godt konfigurert wire- og kabelekstruder i stor skala med digital oppskriftsstyring kan utføre en produktomstilling – bytte fra en trådmåler og blanding til en annen – på under 20 minutter når alle parametere (skruehastighet, tønnetemperaturer, avtrekkingshastighet, opptrekkingsspenning) er lagret og lastet inn som en enkelt reseptfil. Uten reseptstyring kan omstillinger som krever manuell justering av 30–50 parametere ta 90–120 minutter, noe som representerer 12–20 % kapasitetstap på en travel treskiftslinje som kjører 15 produktbytter per uke.
OPC-UA-tilkobling og MES-integrasjon
OPC Unified Architecture (OPC-UA)-protokollen er den gjeldende standarden for å koble ekstruderingslinjedata til anleggsnivå Manufacturing Execution Systems (MES), ERP-systemer og skyanalyseplattformer. En storskala trådekstruderingsmaskin utstyrt med OPC-UA kan streame skruehastighet, gjennomstrømning, smeltetemperatur, diameter og gnisttestresultater i sanntid til en sentral database, noe som muliggjør skift-for-skift prosessanalyse og prediktive vedlikeholdstriggere. Leverandører av bilkabel som betjener Tier 1-kunder i Europa, er i økende grad pålagt av kundenes kvalitetskrav å ha 100 % OPC-UA-sporbarhet til måleren for utgang.
Prediktivt vedlikehold på komponenter med høy slitasje
Skrue og tønneslitasje er den primære vedlikeholdskostnaden på en storskala trådekstruderingsmaskin. Vibrasjonssensorer på girkassen, trending av motorstrøm og smeltetrykkdriftsalgoritmer kan gi 200–400 timers forhåndsvarsling før skrueslitasje når punktet for utgangsstabilitet. Flere wire-ekstruder-OEM-er tilbyr nå fjernovervåkingsabonnement der deres ingeniørteam vurderer maskindata ukentlig og flagger uregelmessigheter før de blir produksjonsstans.
Dokumentert sak: En mellomstor ledningsprodusent i Sørøst-Asia rapporterte en 34 % reduksjon i uplanlagt nedetid etter implementering av OPC-UA-tilkobling og et fjernovervåkingsabonnement på en flåte med tre ekstruderlinjer i stor skala. Tilbakebetalingstiden ble estimert til under 8 måneder basert på unngåtte nedetidskostnader alene.
Vedlikeholdsplaner og planlegging av slitasjedeler
En storskala trådekstruderingsmaskin som kjører tre skift, seks eller syv dager i uken, vil akkumulere 7 000–8 000 driftstimer per år. Strukturert forebyggende vedlikehold er den viktigste enkeltfaktoren for å opprettholde produksjonsraten og produktkvaliteten som rettferdiggjorde kapitalinvesteringen.
Daglige og ukentlige oppgaver
- Sjekk og logg tønnesonetemperaturer og sammenlign med settpunkter
- Registrer smeltetrykket ved adapteren og dysen; trend for drift
- Inspiser kjølevannets klarhet og ledningsevne
- Rengjør gnisttestelektroden og kontroller elektrodeavstanden
- Smør larve/capstan-lagre i henhold til OEM-plan
- Sjekk girkassens oljenivå og temperatur
Månedlige oppgaver
- Trekk i skruen for visuell inspeksjon ved behandling av slipemiddelfylte forbindelser
- Kalibrer temperaturregulatorer mot et sertifisert referansetermoelement
- Test alle sikkerhetslåser (nødstopp, overbelastningsbeskyttelse)
- Skyll og bytt kjølevannsfiltre
Årlige oppgaver og slitasje del liv
- Mål skruens flygeklaring mot tønneboringen; erstattes når klaringen overstiger 0,2–0,3 % av fatdiameteren
- Full girkasse oljetapp og etterfyll med OEM-spesifisert kvalitet
- Bytt ut tønnevarmebånd (vanlig levetid: 18 000–25 000 timer)
- Bytt alle termoelementsensorer (avdriften blir betydelig etter 2–3 år)
- Inspiser aksiallagerets tilstand (feil er vanligvis den dyreste reparasjonen på en storskala maskin)
Levetiden på skruer og tønner på en storskala trådekstruderingsmaskin som kjører ufylte PE-blandinger kan overstige 30 000–40 000 timer. Den samme maskinen som kjører 60 % ATH-fylte HFFR-forbindelser kan kreve utskifting av skruer etter 4 000–6 000 timer hvis bimetallskruer og herdede flyskruer ikke er spesifisert. Kostnadsforskjellen mellom en standardskrue (~$8 000 for 120 mm) og en fullstendig bimetallisk slitebestandig skrue (~$22 000) gjenvinnes vanligvis på mindre enn ett år gjennom redusert utskiftningsfrekvens når man kjører slipemiddelfylte forbindelser.
Ledende produsenter og globalt forsyningslandskap
Det globale markedet for wireekstruderingsmaskiner i stor skala leveres av en blanding av europeiske, nordamerikanske og asiatiske produsenter. Å forstå leverandørlandskapet hjelper anskaffelsesteam med å måle pris, teknologinivå og ettersalgsevne.
Prisreferanser for storskala lednings- og kabelekstrudermaskiner (skruediameter 90–120 mm, komplett linje inkludert kjøling, oppsamling og kontroller): Kinesisk bygde linjer starter på omtrent $180 000–$450 000 USD for en komplett bygningstrådlinje. Tilsvarende europeisk bygde linjer er typisk $600.000–$1.500.000 USD. For CCV eller trippel co-ekstruderingslinjer for HV-kabel, starter europeiske pakker på $3.000.000 USD og kan nå $25.000.000 for komplette nøkkelferdige ekstruderingssystemer for HV-undervannskabel.
XLPE og høyspenningskabelekstrudering: Spesialiserte krav
Mellom- og høyspent XLPE-isolert kabelekstrudering representerer det mest teknisk krevende segmentet av det store markedet for trådekstruderingsmaskiner. Kravene skiller seg så mye fra bygningstrådekstrudering at et anlegg som har til hensikt å produsere kabler over 12 kV må behandle det som en helt egen teknologikategori.
Renslighetskrav
XLPE-blanding for kabler klassifisert 30 kV og over må behandles i et renromsmiljø. I henhold til IEC 60840 skal isolasjon for kabler over 30 kV ikke ha forurensningspartikler større enn 0,125 mm i tverrsnittet. Dette krever at hele ekstruderingslinjen – fra den sammensatte siloen til dysen – er innelukket i et klasse 10 000 (ISO 7) renrom, med filtrert lufttilførsel, positivt trykk opprettholdes til enhver tid, og alt personell som har på seg lofrie plagg. Sammensatt håndtering bruker lukkede overføringssystemer for å forhindre forurensning fra omgivende støv. Disse kravene øker betydelig de anleggstekniske og mekaniske kravene til linjeinstallasjonen sammenlignet med bygningstrådproduksjon.
Systemer for kontinuerlig vulkanisering (CV).
XLPE krever tverrbinding etter ekstrudering, oppnådd ved å utsette den isolerte kabelen for høy temperatur og trykk i et nitrogentrykksatt herderør (CCV: kjedelinje kontinuerlig vulkanisering, eller VCV: vertikal kontinuerlig vulkanisering). CCV-rør for HV-kabel er typisk 80–200 meter lange, holdt ved 300–400°C og 10–20 bar nitrogentrykk. Kledningsnedbøyningen av kabelen gjennom dette røret må kontrolleres nøyaktig for å forhindre oval deformasjon av den myke uherdede isolasjonen. En VCV-linje bruker et vertikalt rør (opptil 300 meter høyt, krever en dedikert tårnbygning) som eliminerer kontaktledningsnedbøyning helt, noe som gjør den til den foretrukne teknologien for kabler 132 kV og over. VCV-linjer for EHV-kabel kan koste 15–30 millioner euro for hele installasjonen.
Avgassing etter kryssbinding
Tverrbundet XLPE-isolasjon inneholder biprodukter fra peroksidnedbrytningsprosessen (metan, acetofenon og cumylalkohol for DCP-tverrbundne systemer). Disse biproduktene må diffunderes ut av isolasjonen i oppvarmede avgassingskamre (typisk 70–80°C i 5–30 dager avhengig av kabeldiameter) før kabeltilbehør (skjøter, avslutninger) kan påføres. Unnlatelse av tilstrekkelig avgassing av XLPE-isolasjon resulterer i akkumulering av romladning som kan forårsake for tidlig dielektrisk feil. Avgassing er ofte flaskehalsen for produksjonshastigheten for HV-kabelprodusenter – å bygge nok kammerkapasitet til å matche ekstruderingseffekten krever betydelige kapitalinvesteringer i temperaturkontrollert lager.
Markedstrender som driver storskala investering i trådekstruderingsmaskin
Å forstå makrodriverne for etterspørsel hjelper anleggsplanleggere med å dimensjonere og tidsbestille nye linjeinvesteringer riktig.
Nettmodernisering og fornybar energi
Den globale energiomstillingen driver enestående etterspørsel etter høyspent- og ekstra-høyspentkabel. Det internasjonale energibyrået (IEA) estimerte i sin rapport for 2023 Electricity Grids and Secure Energy Transitions at oppnåelse av netto-nullutslipp innen 2050 krever 80 millioner km med ny nettkabel innen 2040 – omtrent dobbelt så lang som alle kabler som er installert til dags dato. Dette skaper investeringer i nye HV- og EHV-kabellinjer hos produsenter over hele Europa, Nord-Amerika og Asia.
Utvidelse av elektriske kjøretøy
EV-produksjon driver etterspørselen etter høytemperatur, tynnvegget billedning som er i stand til å håndtere høyere strømtettheter i lettere seler. Trådforbindelser som tverrbundet ETFE og silikonisolert ledning vurdert til 175 °C og høyere vokser med tosifrede hastigheter. Ekstruderlinjer for biler som er optimalisert for disse spesialblandingene, er en prioritert investering for seleprodusenter i Mexico, Marokko og Øst-Europa som leverer europeiske og amerikanske OEM-er.
Fiberoptisk infrastruktur
Globale fiber-til-lokale-utbyggingsprogrammer (FTTP) i USA (BEAD-program: $42,45 milliarder), EU (mål for Gigabit Infrastructure Act: 1 Gbps til alle EU-husholdninger innen 2030), og utviklingsmarkeder driver utvidelse av kabelkappe og bufferrørs ekstruderingskapasitet. Disse linjene bruker en lednings- og kabelekstruder tilpasset for fiberoptiske buffer- og kappeapplikasjoner, og kjører typisk HDPE- eller LSZH-forbindelser med 200–600 m/min.
Reshoring og lokalisering av forsyningskjeden
Forstyrrelser i forsyningskjeden etter 2020 og geopolitiske bekymringer har fått tråd- og kabelprodusenter i Nord-Amerika og Europa til å investere i innenlandsk produksjonskapasitet som tidligere hadde vært offshore. Denne trenden skaper en bølge av nye storskala installasjoner av trådekstruderingsmaskiner i markeder som ikke hadde sett investering i greenfield trådanlegg på to tiår.
 Beslektet Produkter