E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



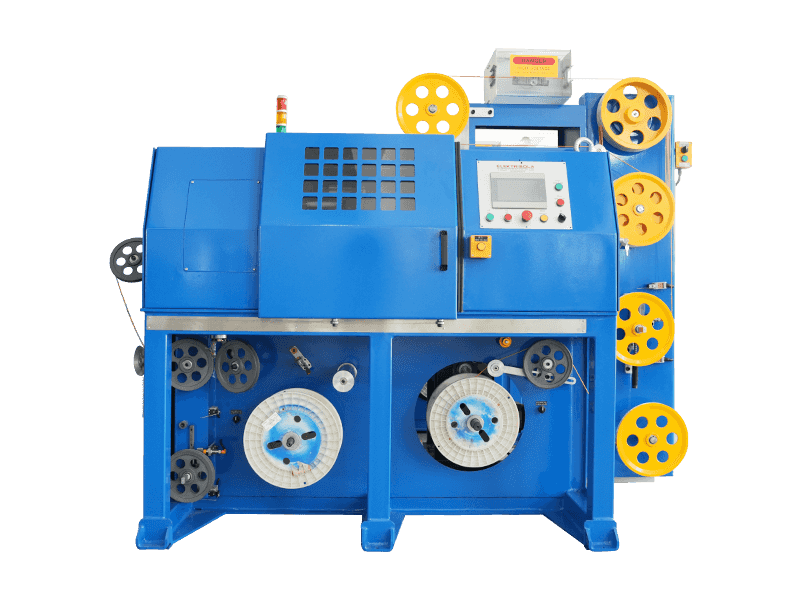
Kompakt ekstruderingswiremaskin: Det direkte svaret
En kompakt ekstruderingsmaskin er en plassbesparende kabelekstruderingsmaskin bygget for å påføre isolasjon eller mantellag på ledninger og kabelledere uten gulvfotavtrykket til en tradisjonell produksjonslinje. De fleste kompakte enheter passer innenfor 8 til 15 kvadratmeter mens den fortsatt leverer utgangshastigheter mellom 80 og 400 meter per minutt, avhengig av lederdiameter og materiale. For verksteder med begrenset gulvplass, kjøringer med lavt til middels volum eller hyppige materialbytter, er en kompakt ekstruderingstrådmaskin det praktiske svaret fordi den forkorter oppsetttiden, reduserer materialavfall under oppstart og lar én operatør styre hele linjen i stedet for å trenge et mannskap på flere personer.
Resten av denne veiledningen bryter ned hvordan disse maskinene er strukturert, hva som skiller en pålitelig kompakt kabelekstruderingsmaskin fra en understrømsmaskin, og hvordan du kan matche maskinspesifikasjoner til dine faktiske produksjonsbehov.
Hvordan en kompakt ekstruderingsmaskin er bygget
Hver kompakt ekstruderingstrådmaskin deler den samme kjernesekvensen som større kabelekstruderingsmaskin linjer, bare kondensert til en strammere mekanisk layout. Lederen betaler seg fra et spolestativ, passerer gjennom en forvarmer, går inn i ekstruderens krysshode hvor smeltet polymer påføres, og beveger seg deretter gjennom kjøling, en gnisttester eller diametermåler, og til slutt en oppsamlingsspole.
Det som gjør en enhet "kompakt" er ikke en reduksjon i funksjonelle trinn, men en redesign av hvordan disse trinnene henger sammen. Kompakte maskiner integrerer vanligvis forvarmeren og ekstruderbasen i en delt ramme, bruker et vertikalt eller stablet kjøletrau i stedet for et langt horisontalt, og kombinerer avhenting og oppsamling i et enkelt drivskap. Dette kutter ledningslengden med omtrent 40 til 60 prosent sammenlignet med en standardkonfigurasjon som håndterer samme trådmåleområde.
| Linjetype | Lengde | Trenger operatører | Wire Range |
|---|---|---|---|
| Kompakt ekstruderingstrådmaskin | 3 til 6 meter | 1 | 0,1 mm til 6 mm |
| Standard kabelekstruderingsmaskin | 10 til 18 meter | 2 til 3 | 0,1 mm til 25 mm |
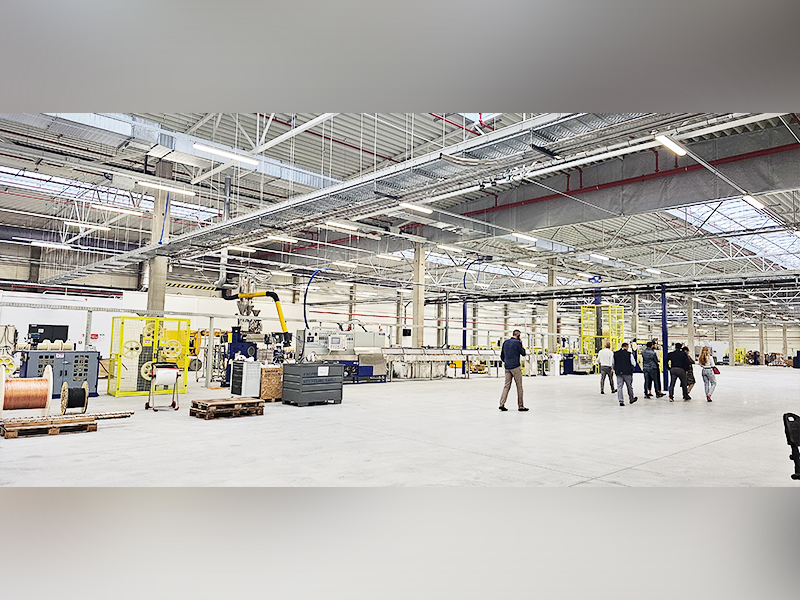
Skruedesign og hvorfor det bestemmer utgangskvaliteten
Ekstruderskruen er enkeltkomponenten som bestemmer om en kompakt ekstruderingstrådmaskin produserer jevn veggtykkelse eller utvikler eksentrisitetsproblemer ved hastighet. Kompakte maskiner bruker vanligvis en enkeltskrueekstruder med et L/D-forhold mellom 20:1 og 25:1, kortere enn forholdet 25:1 til 30:1 som finnes på linjer i full størrelse, fordi den kortere tønnen passer til det mindre motorhuset uten å ofre smelteensartethet for trådmålere under 6 mm.
Tre soner som betyr noe
- Fôringssone: trekker faste pellets fremover og starter komprimering
- Kompresjonssone: smelter materialet gradvis mens kanaldybden reduseres
- Målingssone: stabiliserer trykket og leverer jevn smeltestrøm til krysshodet
En dårlig tilpasset skruedesign forårsaker bølgende , som viser seg som en tråddiameter som svinger med mer enn 0,02 mm langs den samme spolen. Kjøpere som sammenligner maskiner bør be om en prøvesnelle kuttet og målt på tre punkter for å bekrefte konsistens før de forplikter seg til et kjøp.
Kjølekarkonfigurasjoner for trange rom
Kjøling er der design av kompakt ekstruderingstrådmaskin skiller seg mest synlig fra konvensjonelle oppsett. Fordi horisontale renner trenger lengde for å spre varmen gradvis, stoler kompakte enheter i stedet på en av tre tilnærminger:
- Multi-sone kort trau med adskilte varmt- og kaldtvannsseksjoner for å akselerere temperaturfallet innenfor en kortere avstand
- Spraykjøletunneler som bruker dysematriser i stedet for et nedsenkningsbad, og kutter nødvendig lengde med opptil 50 prosent
- Vertikal dråpekjøling, der ledningen beveger seg nedover gjennom et stablet kammer i stedet for horisontalt
For PVC- og PE-isolert ledning under 4 mm kan en spraykjøletunnel på 2 til 3 meter oppnå samme kjøleeffekt som en 5-meters nedsenkningstrau, i henhold til typiske linjehastighetsstandarder som brukes av kabelmaskinintegratorer. Dette er hovedårsaken til at kompakte kabelekstruderingsmaskiner kan matche utgangshastigheter nær standardlinjer til tross for den mindre rammen.
Kontrollsystemer: Hva skiller grunnleggende fra pålitelige
Kontrollarkitektur er ofte den mest oversett faktoren når man vurderer en kompakt ekstruderingstrådmaskin. En grunnleggende enhet kjører på relélogikk med manuelle justeringer for temperatur og linjehastighet. En pålitelig enhet kjører på en PLS med berøringsskjerm-HMI, slik at operatører kan lagre oppskrifter for forskjellige ledningsmålere og hente dem umiddelbart under omstillinger.
| Nivå | Justeringsmetode | Oppbevaring av oppskrifter | Byttetid |
|---|---|---|---|
| Grunnleggende relélogikk | Manuelle skiver | Ingen | 25 til 40 minutter |
| Mid-tier PLC | Digital berøringsskjerm | Opptil 10 oppskrifter | 8 til 12 minutter |
| Avansert PLS med lukket sløyfediameterkontroll | Automatisert korreksjon | Ubegrenset, nettverk | Under 5 minutter |
Diameterkontroll med lukket sløyfe fortjener spesiell oppmerksomhet. Dette systemet bruker en lasermåler plassert etter avkjølingsstadiet for å måle tråddiameteren i sanntid og justerer automatisk avtrekkshastighet eller ekstruderens turtall for å korrigere drift før den blir til skrap. Linjer uten denne funksjonen kjører vanligvis skraphastigheter på mellom 3 og 6 prosent , mens linjer med lukket sløyfekontroll bringer det ned til under 1 prosent i de fleste rapporterte tilfeller fra kabelproduksjonsanlegg.
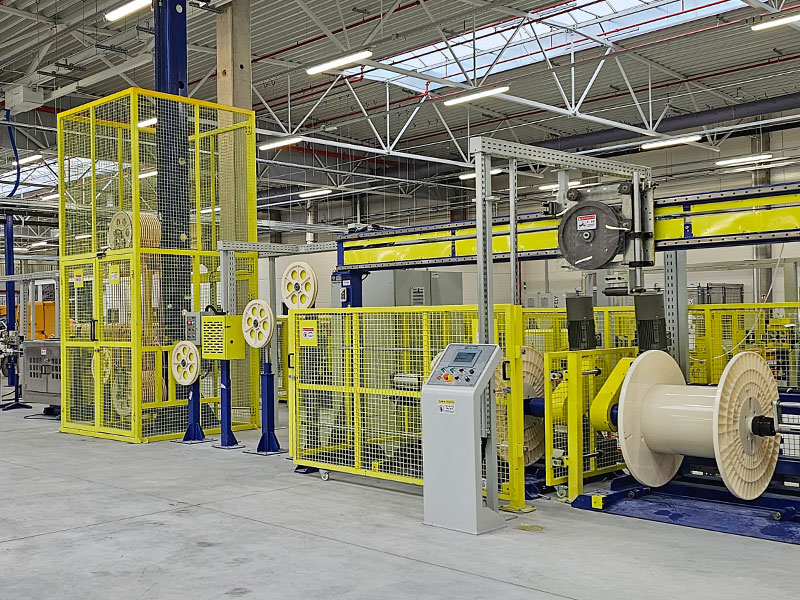
Materialkompatibilitet på tvers av vanlige applikasjoner
En kompakt ekstruderingstrådmaskin er ikke et enmaterialsverktøy. Den samme krysshode- og skruekonfigurasjonen som fungerer perfekt for PVC, vil underprestere på materialer med forskjellige smelteegenskaper. Matching av materiale til maskinoppsett er viktig før produksjonsplanleggingen begynner.
PVC isolasjon
PVC er fortsatt det vanligste materialet som kjøres på kompakte linjer fordi prosesstemperaturvinduet, vanligvis 160 °C til 190 °C, er tilgivende og tolererer mindre skruhastighetsvariasjoner uten store defekter. Det er standardutgangspunktet for generelle byggeledninger og lavspenningsapplikasjoner.
Polyetylen og kryssbundet polyetylen
PE og XLPE trenger strengere temperaturkontroll, vanligvis innenfor et 5°C-bånd, fordi disse materialene er mer følsomme for skjæroppvarming. En kompakt ekstruderingstrådmaskin som kjører XLPE bør ha en dedikert kjølesone atskilt fra hovedrennen for å håndtere tverrbindingsprosessen hvis linjen inkluderer det stadiet.
TPE og lav-røyk forbindelser
Termoplastiske elastomerer og lav-røyk null-halogen forbindelser som brukes i transport og marine kabel krever lavere skjær skrueprofiler for å unngå nedbrytende flammehemmende tilsetningsstoffer. Å kjøre disse forbindelsene på en skrue designet for standard PVC forårsaker ofte synlige striper eller misfarging i den ferdige jakken.
Dimensjonere en maskin til ditt faktiske produksjonsvolum
Overkjøp av kapasitet er en av de vanligste feilene når du velger en kompakt ekstruderingstrådmaskin. Å matche maskingjennomstrømning til realistisk daglig produksjon forhindrer både bortkastet kapital og underkraftige flaskehalser.
Som en planleggingsreferanse: et lite verksted som produserer 1 000 til 3 000 meter per dag med tynn tråd (under 2 mm) er godt betjent av en 65 mm eller 75 mm kompakt enhet med én skrue. Et anlegg som er rettet mot 5 000 til 10 000 meter per dag i området 2 mm til 6 mm trenger vanligvis en skruediameter på 90 mm til 100 mm med en sterkere drivmotor, vanligvis i området 30 kW til 45 kW, for å opprettholde denne gjennomstrømningen uten å overopphete smelten.
Linjehastighet alene er et misvisende tall uten kontekst. En maskin som annonseres med 300 meter i minuttet på en 0,5 mm ledning vil ikke kjøre i nærheten av den hastigheten på en 4 mm leder, fordi større diametre krever tykkere isolasjonsvegger og derfor langsommere transport for å opprettholde riktig kjøling. Be alltid om hastighetstall knyttet til en bestemt trådmåler og veggtykkelse, ikke et enkelt teppenummer.
Vedlikeholdsmønstre som forlenger levetiden
Kompakte maskiner går varmere i forhold til rammestørrelsen fordi komponentene sitter tettere sammen, noe som betyr at varmestyring og rutinemessig vedlikehold bærer mer vekt enn på standardlinjer med avstand.
- Rengjør silpakken og bryterplaten hver materialbytte for å forhindre trykkoppbygging som belaster drivmotoren
- Inspiser krysshode- og spissjusteringen ukentlig, siden kompakte rammer har mindre toleranse for termisk ekspansjonsdrift
- Kontroller kjølevannsstrømningshastigheten månedlig, siden avleiring i et kortere renne har en proporsjonalt større innvirkning på kjøleeffektiviteten
- Bytt avtrekksbelter eller larvebaner basert på slitasje, ikke en fast kalenderplan, fordi slitasjehastigheten avhenger sterkt av wireoverflatefriksjon
Fasiliteter som følger en dokumentert omstillingsrengjøringsrutine rapporterer færre uplanlagte stans enn de som er avhengige av reaktivt vedlikehold, basert på vanlige mønstre observert på tvers av små til middels skala produksjonsoperasjoner.
Ofte stilte spørsmål
Hvilket tråddiameterområde kan en kompakt ekstruderingstrådmaskin håndtere?
De fleste kompakte enheter dekker 0,1 mm til 6 mm lederdiameter, som passer til de fleste bruksområder for bygningstråder, biltråder og lavspentkontrollkabler. Større diameterområder krever vanligvis en standard, ikke-kompakt linje.
Hvor mye gulvplass trenger egentlig en kompakt kabelekstruderingsmaskin?
En typisk kompakt linje, inkludert utbetalingsstativ, ekstruder, kjøleseksjon og oppsamling, trenger omtrent 8 til 15 kvadratmeter gulvareal, sammenlignet med 25 til 40 kvadratmeter for en standardkonfigurasjon som dekker samme måleområde.
Kan én operatør kjøre en kompakt ekstruderingstrådmaskin alene?
Ja. Det integrerte kontrollskapet og den forkortede linjelengden er spesielt utformet slik at en enkelt opplært operatør kan overvåke utbetaling, ekstruderingsparametere og uttak uten å trenge en annen person stasjonert ved et separat kontrollpunkt.
Hva er det typiske motoreffektområdet for disse maskinene?
Mindre 65 mm skrueenheter bruker vanligvis 15 kW til 22 kW hoveddrivmotorer, mens 90 mm til 100 mm skrueenheter som brukes til tykkere ledninger vanligvis krever 30 kW til 45 kW for å opprettholde stabil ytelse under belastning.
Ofrer en kompakt maskin utgangshastighet sammenlignet med en standardlinje?
Ikke nevneverdig for tynnere målere. Med spraykjøling eller multi-sone kummer, kan kompakte linjer med ledninger under 4 mm nå 80 til 400 meter per minutt, sammenlignbare med standard linjer i samme måleområde, selv om større diametre over 10 mm fortsatt favoriserer lengre standard kjøleseksjoner.
Hvor lang tid tar en typisk material- eller fargebytte?
Med en mellomlags-PLS og lagrede oppskrifter tar overgangen vanligvis 8 til 12 minutter. Maskiner med avansert lukket sløyfekontroll og nettverkstilkoblet oppskriftslagring kan ta dette under 5 minutter.
 Beslektet Produkter