E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvordan fiberoptisk kabel er laget: Det korte svaret
Fiberoptisk kabel lages ved å trekke ultrarent silikaglass inn i hårtynne tråder kalt optiske fibre, belegge dem med beskyttende polymerlag, bunte dem inn i en kjerneenhet, og til slutt ekstrudere en ytre kappe rundt hele strukturen ved hjelp av en wire- og kabelekstruder. Resultatet er en kabel som er i stand til å overføre data med lysets hastighet over avstander på titalls kilometer uten praktisk talt tap av signal.
Hele produksjonsprosessen spenner over flere svært kontrollerte stadier – fra kjemisk dampavsetning av silika-preformer, til fibertrekketårn som opererer ved over 2000 °C, til mantellinjer der en tråd- og kabelekstruder påfører polymerbelegg ved hastigheter over 1000 meter per minutt . Hvert trinn krever presisjonsutstyr, stramme toleranser og streng kvalitetskontroll.
Råvarer: Hva fiberoptisk kabel faktisk er laget av
Den optiske fiberen i hjertet av hver kabel starter med silisiumtetraklorid (SiCl₄) eller silisiumdioksyd (SiO₂) med ekstraordinær renhet - typisk 99,9999% eller bedre. Selv en enkelt metallisk urenhet på deler-per-milliard nivå kan spre lys og redusere overføringskvaliteten. Ved siden av silisiumdioksydet tilsettes tilsetningsstoffer som germaniumdioksid (GeO₂) til kjernen for å heve dens brytningsindeks litt over kledningens brytningsindeks, og skaper den totale indre refleksjon som holder lys fanget inne i fiberen.
Utover glass inneholder en ferdig kabel flere andre materialkategorier:
- Primært belegg: Et mykt UV-herdbart akrylat påført direkte over glasset for å dempe mikrobøyninger og beskytte overflaten mot fuktighet.
- Sekundært belegg: Et hardere akrylatlag som gir fiberen mekanisk styrke og slitestyrke.
- Bufferrør eller tett buffer: Løse rørdesign bruker gelfylte PBT-rør (polybutylentereftalat); tettbufrede design bruker nylon eller PVDF ekstrudert direkte over fiberen.
- Styrke medlemmer: Aramidgarn (Kevlar), glassforsterket plast (GRP) stenger eller ståltråd avhengig av kabeltype og bruksområde.
- Ytterjakke: Lavrøyk null-halogen (LSZH) polyetylen, PVC eller polyuretan, påført av en lednings- og kabelekstruder og valgt basert på installasjonsmiljøet.
Den spesifikke kombinasjonen av disse materialene avgjør om det ferdige produktet er en innendørs patchkabel, en direkte nedgravd utendørskabel, en pansret undervannskabel eller en flammehemmende stigerørkabel.
Trinn én: Produksjon av glasspreformen
Alt begynner med preformen - en solid glassstang, typisk 1–1,5 meter lang og 50–150 mm i diameter, hvis tverrsnittsprofil er en nøyaktig oppskalert kopi av den ferdige fiberen. Forholdet mellom kjernediameter og kledningsdiameter i preformen bevares trofast under tegningen, så hver dimensjonsbeslutning som tas på dette stadiet forplanter seg hele veien til sluttproduktet.
Modifisert kjemisk dampavsetning (MCVD)
I MCVD-prosessen er et roterende silikarør montert i en glassbearbeidende dreiebenk. Gassformige forløpere - SiCl4, GeCl4, POCl3 og oksygen - mates inn i den ene enden mens en hydrogen-oksygenbrenner krysser utsiden. Gassene reagerer ved rundt 1600°C, og avsetter sotpartikler på rørets indre vegg. Hver passasje av fakkelen legger et lag med glass med en litt annen sammensetning, og bygger opp den graderte indeksens kjerne lag for lag. Etter hundrevis av passeringer blir røret kollapset til en solid preformstav under høy temperatur.
Utenfor dampavsetning (OVD) og aksial dampavsetning (VAD)
OVD og VAD er de dominerende metodene som brukes av storskalaprodusenter som Corning og Fujikura. I OVD går en roterende dor gjennom en flammehydrolysebrenner; SiCl4 og GeCl4 reagerer med hydrogen og oksygen for å avsette silikasot på utsiden av doren. Etter avsetning fjernes doren og det porøse sotemnet sintres i en ovn med kloratmosfære for å drive ut OH⁻-ioner (som forårsaker vanntoppdempning), og konsolideres deretter til en boblefri glasspreform. VAD avleirer sot aksialt på enden av en roterende frøstang, og vokser preformen kontinuerlig - et format som passer høyvolumproduksjon fordi det produserer svært lange preforms uten avbrudd. En enkelt stor OVD- eller VAD-preform kan gi over 3000 km med ferdig fiber.
Trinn to: Tegning av fiberen på et tegnetårn
Fibertrekketårnet er et av de mest slående utstyret i ethvert optisk fiberanlegg. Den er typisk 10–20 meter høy og mater preformen vertikalt inn i en grafittmotstandsovn eller zirkoniumoksidinduksjonsovn hvor spissen varmes opp til ca. 2000–2200°C . Ved denne temperaturen mykner glasset, og en tynn tråd - kalt en fiber "neck-down" - faller under tyngdekraften og fanges opp av en kapstan ved bunnen av tårnet.
Kapstanen kontrollerer trekkhastigheten, som er den primære variabelen som brukes til å regulere fiberdiameteren. Moderne tegnetårn opererer med hastigheter på 1500–2500 meter i minuttet , og et lasermikrometer stasjonert rett under ovnen måler fiberdiameteren kontinuerlig - vanligvis opprettholder den innenfor ±0,1 µm fra målet 125 µm kledningsdiameter. Hvis diameteren avviker, justerer kontrollsystemet trekkhastigheten i sanntid innen millisekunder.
Påføring av inline belegg
Umiddelbart etter diametermålepunktet passerer den nakne glassfiberen gjennom en dobbel beleggsform hvor flytende UV-herdbart akrylat påføres i to konsentriske lag samtidig - det myke primærbelegget ved omtrent 190–200 µm ytre diameter, og det hardere sekundære belegget som bringer totalen til omtrent 245–250 µm. Den belagte fiberen passerer deretter gjennom UV-lamper som herder begge lagene i løpet av brøkdeler av et sekund. Dette inline-belegningstrinnet er kritisk: bart silikaglass har svært høy strekkfasthet (opptil 700 kpsi), men er ekstremt følsomt for overflateskader fra atmosfærisk fuktighet og håndtering. Polymerbelegget beskytter den overflaten fra det øyeblikket glasset størkner.
Den belagte fiberen vikles på spoler som holder alt fra 25 km til over 100 km fiber, avhengig av spolstørrelse og fibertype. Hver snelle blir deretter utsatt for prøvetesting, hvor fiberen trekkes gjennom et kapstansystem som påfører en kontrollert strekkbelastning - typisk 100 kpsi - for å verifisere at det ikke finnes noen svake punkter langs hele lengden.
Trinn tre: Farging, buffering og stranding av fibre
Etter prøvetesting blir individuelle fibre fargekodet ved hjelp av en UV-fargelinje, som påfører et tynt lag med pigmentert UV-herdbar blekk på den sekundære beleggoverflaten. Standard fargesekvens følger TIA-598 (eller IEC 60304 internasjonalt): blå, oransje, grønn, brun, skifer, hvit, rød, svart, gul, fiolett, rosa, aqua – gjentas for hver gruppe på 12 fibre i kabler med høyt antall. Denne fargekoden er den eneste måten å identifisere individuelle fibre i kabler som inneholder 96, 144, 288 eller til og med 3456 fibre.
Løse rør vs. Tett buffer Construction
Det neste store prosessvalget er hvordan fibrene pakkes inne i kabelstrukturen. i løs rørkonstruksjon , grupper på 6–12 fibre plasseres inne i små PBT- eller PP-rør med en indre diameter på 1,5–3× fiberbuntens diameter. Den overskytende fiberlengden (EFL) inne i røret - typisk 0,2–0,5 % mer fiberlengde enn rørlengden - gjør at fibrene kan bøye seg uten belastning når kabelen utvider seg eller trekker seg sammen med temperaturen. Gelfylte løse rør gir ekstra fuktighet og hydrogenblokkering. Denne konstruksjonen dominerer utendørs OSP (utenfor anlegg) kabler.
i tett bufferkonstruksjon , et termoplastisk materiale - typisk nylon 12 eller PVDF - ekstruderes direkte over hver belagt fiber, noe som bringer fiberpakken til 900 µm. En wire- og kabelekstruder med en presisjons-krysshodedyse utfører denne operasjonen, og opprettholder konsentrisiteten til bufferlaget innenfor ±25 µm. Tettbufrede fibre er lettere å terminere, noe som gjør denne konstruksjonen til standard for innendørs distribusjons- og premisskabler.
Når individuelle fibre eller løse rør er klargjort, strandes de sammen rundt et sentralt styrkeelement ved hjelp av en planetarisk eller SZ-strengemaskin. SZ-tråding - der leggingsretningen reverseres med jevne mellomrom - foretrekkes fordi den gir tilgang til midtspennet uten å vikle av hele kabelen.
| Funksjon | Løst rør | Tight Buffer |
|---|---|---|
| Typisk bruk | Utendørs OSP, antenne, direkte nedgraving | idoor, riser, distribution |
| Antall fibertall | Opptil 3.456 fibre | Typisk 2–144 fibre |
| Temperaturområde | –40°C til 70°C | –20 °C til 60 °C (typisk) |
| Fuktbeskyttelse | Utmerket (gel eller tørr vannblokkerende) | Moderat (avhengig av jakke) |
| Enkel oppsigelse | Krever gelrensing | Rask, ren |
| Bufferekstruderingsutstyr | Rørekstruder (større dyse) | Presisjonstråd- og kabelekstruder |
Trinn fire: Jacketing med en tråd- og kabelekstruder
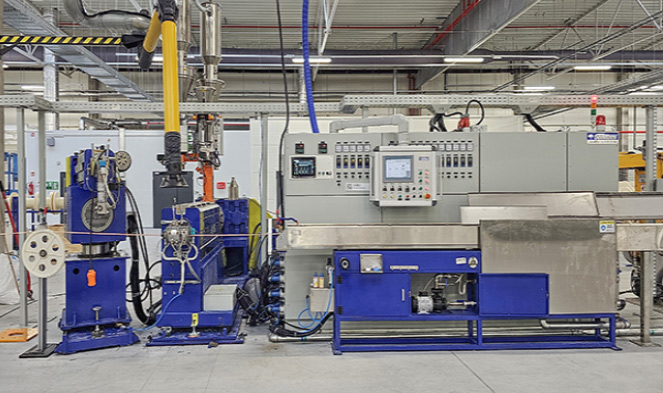
Jacketing er det siste store produksjonsstadiet og det hvor wire- og kabelekstruderteknologi spiller sin mest synlige rolle. Den strengede kabelkjernen – med sitt sentrale styrkeelement, bufferrør eller tettbufrede fibre, vannblokkerende tape eller garn og eventuell armering – passerer gjennom et ekstruderingstverrhode hvor smeltet termoplast påføres jevnt rundt hele omkretsen.
Hvordan ekstruderen fungerer
En tråd- og kabelekstruder for fiberoptisk kapping er i utgangspunktet en plasteringsmaskin med én eller to skruer. Skruen, som roterer inne i et oppvarmet fat, smelter og homogeniserer polymerpelletene som mates fra en trakt. Skruegeometrien – inkludert kompresjonsforhold, målesonelengde og L/D-forhold (vanligvis 24:1 til 30:1 for mantelapplikasjoner) – er tilpasset den spesifikke polymeren som behandles. Ulike jakkematerialer krever vesentlig forskjellige behandlingsforhold:
- HDPE (polyetylen med høy tetthet): Behandlingstemperatur 180–230°C; utmerket fuktighet og UV-bestandighet; brukes i antenne- og direkte nedgravingskabler.
- LSZH (Low-Smoke Zero-Halogen): Behandlingstemperatur 170–210°C; obligatorisk i tunneler, datasentre og offentlige bygninger; krever nøye skruedesign fordi LSZH-forbindelser ofte er mer viskøse og termisk følsomme enn PE.
- PVC: Behandlingstemperatur 160–190°C; lavpris, fleksibel, flammehemmende; ofte brukt for innendørs kabler.
- Polyuretan (TPU): Behandlingstemperatur 190–220°C; enestående slitestyrke og fleksibilitet i kalde temperaturer; brukes i industrielle og militære applikasjoner.
- Nylon (PA12): Behandlingstemperatur 220–250°C; høy kjemisk motstand; brukes der drivstoff- eller oljeeksponering er mulig.
Krysshode-dysesammenstillingen ved enden av ekstruderrøret posisjonerer en spiss (eller føringsrør, i trykkverktøykonfigurasjoner) som kabelkjernen passerer gjennom, omgitt av dyseområdet som smeltet polymer strømmer gjennom og formes på kabelen. Jackets veggtykkelse kontrolleres av balansen mellom linjehastighet og ekstrudereffekt (i kg/time) , og moderne linjer bruker lukket sløyfediametermåling - lasermålere eller røntgentykkelsesmålere - som går tilbake til ekstruderdriften og avtrekkingskapstanen for å opprettholde spesifikasjonene innenfor ±0,1 mm eller tettere.
Kjøling og Caterpillar Haul-Off
Umiddelbart etter tverrhodet går den mantelede kabelen inn i en vannrenne - typisk 8–15 meter lang - hvor den bråkjøles. Avkjølingshastigheten påvirker krystalliniteten til semi-krystallinske polymerer som HDPE og påvirker direkte kappens mekaniske egenskaper. For svært høye linjehastigheter (over 200 m/min), opprettholder tvungen vannspray eller vakuumassisterte kjølekar tilstrekkelig varmefjerning. En larveavtrekking (trekkvogn av beltetype) griper kabelen forsiktig for å opprettholde spenningen og linjehastigheten uten å knuse den følsomme optiske strukturen på innsiden.
Dual-Layer Jacketing og pansrede kabler
Mange utendørs eller pansrede kabler krever to tråd- og kabelekstruderpass. I den første passeringen legges en innerkappe (ofte PE) over den strandede kjernen. Kabelen passerer deretter gjennom en korrugert ståltape (CST) armeringsenhet eller sammenlåst aluminiumsarmeringsstasjon før den går inn i en andre ekstruder som påfører den ytre kappen. Denne tandemekstruderlinjen kan spenne over 50–80 meter i total lengde og er i stand til å produsere ferdig pansret fiberoptisk kabel med hastigheter på 30–80 m/min.
For undersjøiske kabler er prosessen enda mer involvert: opptil seks lag med ledningsarmering (individuelle ståltråder påført av planetariske strandingsmaskiner) kan legges til, med hvert ledningslag som krever sin egen ekstruderingspassasje for sengetøy mellom det og neste ledningslag.
Kritisk utstyr på en fiberoptisk kabelkappelinje
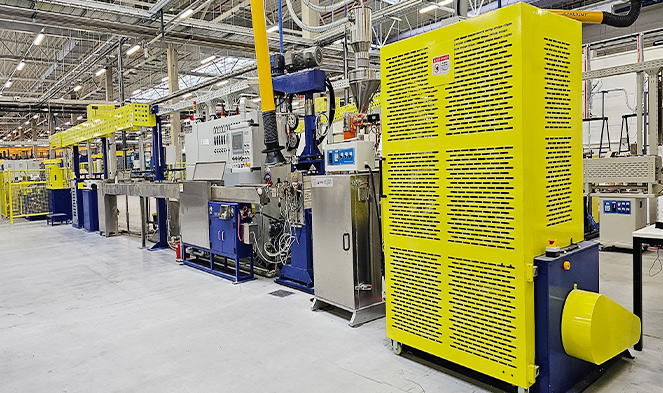
En komplett fiberoptisk kabelkappelinje integrerer mange maskiner som arbeider i koordinert rekkefølge. Å forstå hva hver av dem gjør, hjelper til med å klargjøre hvorfor lednings- og kabelekstruderen og dens perifere utstyr er så sentrale for kabelkvaliteten.
- Utbetalingsstativ: Holder kabelkjernetrommelen og betaler ut kjernen ved kontrollert spenning — for mye spenning kan belaste fibrene inne; for lite forårsaker nedsynkning og diametervariasjon.
- Forvarmer: Tørker og varmer kabelkjernens overflate før den kommer inn i ekstruderens krysshode, og forbedrer vedheft mellom kappen og kabelkjernen.
- Enkelskrue ledning og kabelekstruder: Kjernebehandlingsmaskinen, med tønnesoner individuelt temperaturkontrollert i 5–7 seksjoner, en girkasse som driver skruen med 10–120 RPM, og en smeltetrykksensor ved dysehodet for prosessovervåking.
- Crosshead dø: Presisjonsmaskinert stålmontering som justerer kabelkjernen med polymerstrømmen. Dysekonsentrisitet - hvor nøyaktig kappen er sentrert på kabelen - bestemmer direkte mekanisk ytelse og elektriske egenskaper.
- Laser diameter måler: Berøringsfri måling ved 2000 skanninger/sekund, oppdager diameterendringer i sanntid og sender korreksjonssignaler til avtrekkshastighetskontroll.
- Vannkar med temperatursoner: Nøyaktig bråkjølingskontroll for krystallinitetsstyring; ofte to soner - en varm sone for å forhindre overflatesynkemerker, deretter en kald sone for rask størkning.
- Caterpillar haul-off: Dual-belt eller fire-belt design med pneumatisk trykkkontroll for å unngå knusing; driver den totale linjehastigheten og mottrykket mot ekstruderen.
- Gnisttester (for kobberhybridkabler): Påfører høyspenning for å oppdage hull i kappen; ikke nødvendig for hel-dielektriske fiberkabler, men brukes i pansrede kabler der kappen må være elektrisk isolerende.
- Opptak med traversvikling: Vikler den ferdige kabelen på transportsneller eller -tromler med presis bevegelseskontroll for å forhindre spolskader eller mikrobøyning av fiber fra ujevnt spoletrykk.
Blant alle disse komponentene er wire- og kabelekstruderen det elementet som kabelprodusentene oftest spesifiserer og oppgraderer, fordi slitasje på skruer og tønner direkte forringer smeltekvaliteten, utgangskonsistensen og mantelens ensartethet over tid. Anerkjente ekstruderprodusenter publiserer grenser for skrueslitasje – som vanligvis ikke tillater mer enn 5 % reduksjon i kanaldybde før utskifting – og mange kabelprodusenter planlegger ombygging av fat/skrue hvert 3.–5. år avhengig av materialets sliteevne.
Fiberoptiske kabeltyper og deres forskjellige produksjonsmetoder
Ikke alle fiberoptiske kabler er laget på samme måte. Sluttbruksmiljøet skaper betydelige forskjeller i hvilke produksjonstrinn som er inkludert, hvilke materialer som strømmer gjennom wire- og kabelekstruderen, og hvor stramme toleranser holdes.
Single-Mode vs. Multimode Fiberkabler
Single-mode fiber (SMF) har en kjernediameter på bare 8–10 µm – omtrent en tidel av bredden til et menneskehår – og en kledning på 125 µm. Produksjon av SMF krever strengere kontroll av kjerne-til-kledning konsentrisitet (typisk ≤0,5 µm offset) og kjernesirkularitet under preformfabrikasjon og trekking. Multimode fiber (MMF) kommer i OM1 til OM5 kategorier med kjernediametre på 50 eller 62,5 µm; den graderte indeksprofilen til OM3/OM4/OM5-fiber krever svært presis komposisjonskontroll av GeO₂-dopinggradienten under preformavsetning. Kabelkonstruksjonen rundt begge fibertypene kan være identisk; det er selve fiberen der de viktigste forskjellene ligger.
Produksjon av båndkabel
Fiberoptisk båndkabel med høy tetthet – brukt mye i datasenterforbindelser og sentralkontorapplikasjoner – binder 4, 8 eller 12 individuelle fargede fibre side om side i en flat matrise ved bruk av UV-herdbart båndmatrisemateriale. Båndmaskinen plasserer og spenner nøyaktig hver fiber når de går inn i en flat dyse hvor matrisemateriale påføres og UV-herdes. Flere bånd blir deretter stablet og plassert inne i en kabelstruktur med slisset kjerne eller sentralrør. En 288-fibers båndkabel kan være mindre enn 12 mm i ytre diameter , sammenlignet med 18–22 mm for en sammenlignbar strandet løsrørdesign. Mantlingstrinnet for båndkabler bruker samme lednings- og kabelekstruderteknologi som konvensjonelle kabler, men kjerneenheten er spesielt stivere og krever høyere spenningsovervåking på utbetalingsstativet.
Bøyningsufølsomme fiberkabler (BIF).
Bøyningsufølsom fiber, standardisert som ITU-T G.657, har en grøfteassistert eller nanostrukturert kledningsdesign som dramatisk reduserer makrobøyetap. Kabler bygget med BIF – spesielt G.657.A2 og G.657.B3 kvaliteter – tåler bøyninger ned til 5 mm radius med mindre enn 0,1 dB ekstra tap ved 1550 nm. Disse kablene er vanlige i FTTH (fiber til hjemmet) drop-kabler, som føres gjennom rørsvinger, rundt dørkarmer og gjennom tette innvendige løp. BIF-preformfabrikasjonen gir kompleksitet (ytterligere kledningslag med forskjellige brytningsindekser), men den påfølgende kabelproduksjonsprosessen – inkludert ekstruderkappe – er i hovedsak den samme som for standard SMF-kabler.
Kvalitetstesting gjennom hele produksjonsprosessen
Kvalitetskontroll i produksjon av fiberoptiske kabler er ikke en siste inspeksjon – den er vevd inn i hvert trinn av produksjonen. Å hoppe over eller svekke noen av disse kontrollene produserer kabler som kan bestå innledende tester, men mislykkes for tidlig i felten, hvor reparasjonskostnadene dverger den opprinnelige kabelkjøpsprisen.
Testing på fibernivå
Hver fibersnelle som forlater tegnetårnet er testet for:
- Dempning: Målt med et OTDR (optisk tidsdomenereflektometer) ved både 1 310 nm og 1 550 nm. Standard SMF må være ≤0,35 dB/km ved 1310 nm og ≤0,20 dB/km ved 1550 nm per ITU-T G.652.D.
- PMD (polarisasjonsmodusspredning): Kritisk for høyhastighets sammenhengende overføringssystemer; spesifisert som en koblingsdesignverdi (f.eks. ≤0,20 ps/√km for G.652.D).
- Geometri: Modusfeltdiameter, kledningsdiameter, kjernekledningskonsentrisitet og klednings ikke-sirkularitet – alt målt av automatiserte videoinspeksjonssystemer ved tegnetårnet.
- Bevistest: 100 kpsi minimum strekkbelastning påført langs hele spolens lengde for å skjerme ut eventuelle svake seksjoner.
Testing på kabelnivå
Etter kapping gjennomgår den ferdige kabeltrommelen en omfattende serie med tester definert av IEC 60794-1 og relevante IEC 60794-x-seriestandarder, eller ANSI/ICEA-ekvivalenter for det nordamerikanske markedet:
- Strekkbelastning: Kabelen trekkes til nominell installasjonsbelastning og deretter til prøvebelastning; Dempningsøkningen må holde seg under 0,1 dB under lasting og gå tilbake til baseline etter utløsning.
- Knusmotstand: En flat plate bruker nominell klemkraft (f.eks. 2200 N/100 mm for typiske OSP-kabler); demping overvåkes i sanntid via en lansert lyskilde og strømmåler.
- Bøyetest: Kabelen sykles rundt en dor med spesifisert diameter; for standard OSP-kabler er dette 20× kabelens ytre diameter.
- Temperatursykling: Kabelspoler er testet fra –40°C til 70°C (eller bredere områder for spesialkabler); dempning måles ved lave og høye temperaturer.
- Vanninntrengning: En 1 meter lang kabelseksjon utsettes for 1 m hydraulikkhode i 24 timer; vann må ikke trenge utover testseksjonens ender.
- Jakketykkelse og OD: Tverrsnitt kuttet fra kabelendene måles under et kalibrert optisk mikroskop for å verifisere kappeveggens ensartethet - en direkte indikator på ekstruderprosesskontroll.
Noen kunder spesifiserer 100 % OTDR-måling av hver fiber i hver snelle før sending – en praksis som er vanlig ved anskaffelse av teleoperatører. Denne ende-til-ende OTDR-sporingen oppretter også en grunnlinjeoppføring som kan brukes år senere ved diagnostisering av feltfeil.
Nøkkelfaktorer som påvirker fiberoptisk kabelytelse og lang levetid
Å forstå hva som skjer inne i produksjonsprosessen forklarer hvorfor visse kabler utkonkurrerer andre i feltet og hvorfor riktig ekstruderoppsett – materialvalg, temperaturprofil, skruedesign – er uatskillelig fra kabelens langsiktige pålitelighet.
Hydrogen mørkning
Hydrogen generert av elektrolytisk korrosjon av ståltrådpanser, eller ved nedbrytning av gelforbindelser og polymerbelegg, kan diffundere inn i glassfiberen og reagere med defekter i silikagitteret for å danne Si-OH (silanol)-bindinger som absorberer infrarødt lys - et fenomen som kalles hydrogenmørking. Det primære produksjonsforsvaret er streng eliminering av vann fra alle gel- og polymersystemer (dette er grunnen til at vannblokkerte rør og kvalitetsgelformuleringer er spesifisert med vanninnhold under 10 ppm), og bruk av karbon eller hermetiske belegg på selve fiberen i de mest krevende miljøene. Tråd- og kabelekstruderen kan bidra til eller redusere denne risikoen: riktig tørkede polymergranuler og godt kontrollerte smeltetemperaturer minimerer fuktighet som trekkes inn i kappestrukturen.
Mikrobøyning og makrobøyning
Mikrobøyning refererer til mikroskopiske laterale deformasjoner av fiberen forårsaket av ujevnt radielt trykk fra bufferrørvegger, innpakningsbåndkanter eller uregelmessige kappeoverflater. Selv deformasjoner i nanometerområdet øker dempningen målbart ved 1550 nm. En lednings- og kabelekstruder som produserer en kappe med overflaterippel (en smeltebruddsdefekt som er vanlig når smeltetemperaturen er for lav eller trekkehastigheten er for høy i forhold til ekstruderens utgang) kan introdusere mønstrede sidekrefter på kabelkjernen og forårsake mikrobøyetap som ikke vil vises i en godartet laboratorietest, men manifestere seg under termisk sammentrekning i feltet. Makrobøying – å vikle kabelen rundt en for stram radius – er et installasjonsproblem, men kabler med lavere bøyningsstivhet (tynnere mantelvegger, færre styrkeelementer) er mer sårbare, noe som gjør kappedesign til et annet skjæringspunkt mellom ekstruderpåførte materialer og optisk ytelse.
UV-nedbrytning av utendørsjakkematerialer
Fiberoptiske luftkabler må tåle flere tiår med UV-eksponering uten at kappen sprekker eller blir sprø. Carbon black med 2–3 vekt% i HDPE gir effektiv UV-skjerming og er industristandarden for direkte nedgraving og antennekabler. Kabler beregnet for innendørs bruk kan bruke andre stabilisatorpakker, men formuleringen leveres vanligvis som en ferdig sammensatt pellet til kabelprodusenten, som mater den direkte inn i wire- og kabelekstruderen. Ekstruderens prosesseringsbetingelser må være kompatible med stabilisatorsystemet - for høy skrueskjær- eller tønnetemperatur kan bryte ned antioksidanter som er avgjørende for langsiktig termisk stabilitet, selv i kabler som aldri er utsatt for sollys.
Starte en produksjonslinje for fiberoptisk kabel: praktiske vurderinger
For en produsent som ønsker å gå inn i produksjon av fiberoptisk kabel - eller utvide fra kobberkabel til fiber - er utstyrsinvesteringen og prosesskunnskapen som kreves betydelig, men veldefinert. Tegnetårnet og produksjonsutstyret for preform representerer de høyeste adgangsbarrierene (og er vanligvis ikke berettiget med mindre det produseres fiber på flere millioner kilometers skala årlig). De fleste kabelprodusenter kjøper fiber fra etablerte fiberprodusenter - Corning, Prysmian, Fujikura, Sumitomo, YOFC - og fokuserer kapitalen sin på kabeldesign og mantellinjeutstyr.
Velge en tråd- og kabelekstruder for fiberoptisk kapping
Den mest kritiske utstyrsavgjørelsen for en fiberoptisk kabelkappelinje er valg av tråd- og kabelekstruder. Viktige parametere å evaluere inkluderer:
- Skrue diameter: For fiberoptiske kappeapplikasjoner er 45 mm til 90 mm skruediametre typiske. Mindre skruer (45–60 mm) gir bedre utgangskonsistens og materialrespons ved de lavere gjennomstrømningshastighetene som trengs for kabler med liten diameter; større skruer passer høyeffekts manteling av OSP-kabler med stort antall.
- L/D-forhold: Minimum 24:1 anbefales for fiberoptiske kappematerialer. LSZH-forbindelser har spesielt fordel av 28:1 eller 30:1 L/D-forhold som tillater lengre smelte- og blandesoner.
- Drivsystem: AC servo- eller vektorstyrte frekvensomformere tilbyr hastighetsstabiliteten (±0,1%) som er nødvendig for å opprettholde konsistens på kappeveggen ved variable linjehastigheter. DC-frekvensomformere fases ut av nye installasjoner.
- Temperaturkontrollsoner: Minimum 5 uavhengig kontrollerte tønnesoner pluss krysshodesone. PID-kontrollere med bedre enn ±1°C stabilitet er standard på moderne kabelekstrudersystemer.
- istrumentation: Smeltetrykktransduser ved dysehodet, smeltetemperatursonde ved skruespissen og en optisk eller røntgendiametermåler nedstrøms – alt mates inn i en linjekontroll-PLS med datalogging for produksjonssporbarhet.
- Materialhåndtering: En gravimetrisk eller volumetrisk blandings- og doseringsenhet for masterbatch-tilsetning oppstrøms for ekstruderbeholderen, med en tørketørker for fuktighetsfølsomme materialer som nylon og TPU.
En velspesifisert fiberoptisk mantellinje bygget rundt en passende lednings- og kabelekstruder kan betale tilbake kapitalkostnaden innen 18–36 måneder i markeder med sterk etterspørsel etter fiberdistribusjon, forutsatt at prosessoppskrifter, operatøropplæring og kvalitetssystemer er etablert før produksjonen øker.
Forskjellen mellom fiberoptikk og kobberkabelekstruderkrav
Produsenter som allerede kjører kobbertråd- og kabelekstruderlinjer, spør ofte om det samme utstyret kan brukes til fiberoptisk kapping. Svaret er: noen ganger med modifikasjoner. Fiberoptiske kabler krever mye mer presis strekkkontroll på utbetalingen (for å unngå å stresse fibrene på innsiden), og tverrhodeinnretningen er mer kritisk fordi det ikke er noen elektrisk test (som kontinuitet eller kapasitans) som fanger opp feiljustering av formen - kappeveggvariasjonen vises bare i mekaniske tester eller feil etter installasjon. I tillegg, hvis den eksisterende ekstruderen har blitt brukt til PVC-behandling, må den renses grundig før du kjører LSZH- eller PE-blandinger for å forhindre forurensning. Dedikerte ekstruderlinjer for fiberoptisk kapping – ikke delt med kobberkabelproduksjon – er sterkt foretrukket i kvalitetsbevisste operasjoner.
Fiberoptiske kabelstandarder og samsvarskrav
Fiberoptiske kabler som selges til telekom-, datasenter-, industri- og militærmarkeder må overholde et komplekst nett av internasjonale og regionale standarder. Samsvar er ikke valgfritt – store nettverksoperatører og innkjøpsorganer krever tredjeparts typegodkjenningstestrapporter før bestillinger, og noen standarder (som LSZH-flammeytelse i offentlige EU-bygg) er lovpålagt.
| Standard | Omfang | Region |
|---|---|---|
| ITU-T G.652 | Standard SMF-egenskaper | Globaltt |
| ITU-T G.657 | Bøyningsufølsom SMF for FTTH | Globaltt |
| IEC 60794-1 | Testmetoder for optisk fiberkabel | Globaltt / EU |
| IEC 60794-3 | Utendørs optiske fiberkabler | Globaltt / EU |
| ANSI/ICEA S-87-640 | Optisk fiber utvendig anleggskabel | Nord-Amerika |
| TIA-568.3-D | Optisk fiberkabelkomponent standard | Nord-Amerika |
| EN 50399 / IEC 60332 | Flammeutbredelse og røyk for kabler | EU (HLR) |
| MIL-PRF-85045 | Fiberoptisk kabel for militær bruk | USA (forsvar) |
EU Construction Products Regulation (CPR) fortjener spesiell omtale fordi den direkte styrer valg av kappemateriale og derfor krav til ekstruderprosess for kabler installert i europeiske bygninger. Under HLR må kabler klassifiseres fra Eca (minimum ytelse) til B2ca, B1ca og Aca (høyest ytelse). Å oppnå B1ca- eller Aca-klassifisering krever LSZH-forbindelser med ekstremt lav varmeavgivelse og røykproduksjonshastigheter - forbindelser som stiller krevende krav til wire- og kabelekstruderen når det gjelder jevnhet i smeltetemperatur, kontroll av oppholdstid og dysetrykkstabilitet.
 Beslektet Produkter