E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvordan fiberoptisk kabel er laget: kjerneprosessen forklart
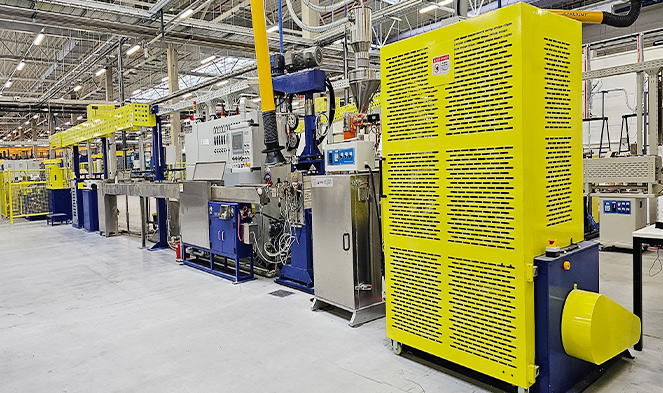
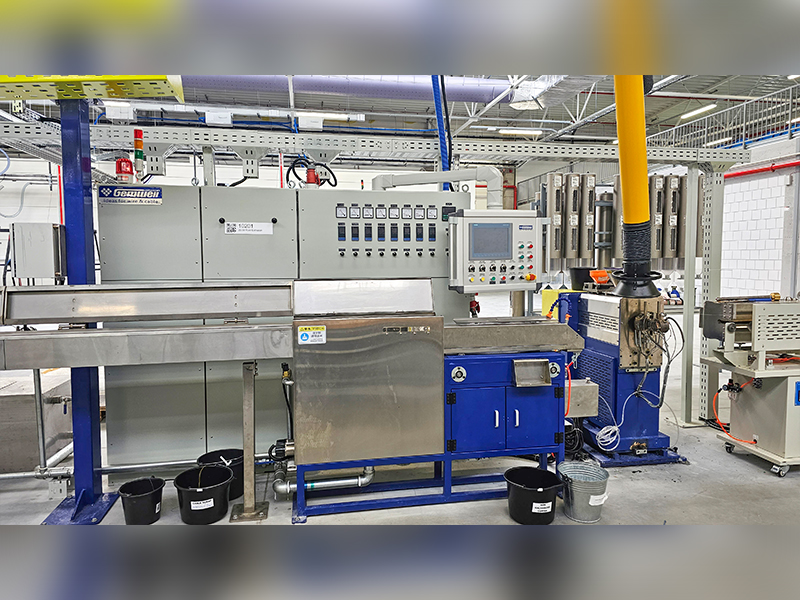
Fiberoptisk kabel lages ved å trekke ultrarent glass eller plast inn i hårtynne tråder kalt optiske fibre, belegge dem i beskyttende lag, og deretter bunte og kappe dem til en ferdig kabelmontering. Hele prosessen – fra råsilika til utplasserbar kabel – involverer ekstrem presisjon, kontrollerte miljøer og spesialisert ekstruderingsmaskineri. I hjertet av sekundær belegg og kablingsoperasjoner sitter tråd- og kabelekstruder , en maskin som påfører polymerkapper og bufferbelegg rundt skjøre optiske fibre med høy hastighet og med nøyaktighet på mikronnivå.
Produksjonssekvensen kan deles inn i to brede faser: fibertrekking (produserer den rå optiske fiberen) og kabelkonstruksjon (sammenstilling av fibre til et robust, distribuerbart produkt). Begge fasene krever tett kontrollerte materialer, temperaturer og mekaniske toleranser. Selv mindre forurensning eller spenningsvariasjoner kan kompromittere signaltapsytelsen, uttrykt i desibel per kilometer (dB/km), som må oppfylle strenge standarder som ITU-T G.652 for enkeltmodusfiber.
Starter med en preform: Grunnlaget for hver optisk fiber
Produksjonsprosessen begynner lenge før noe ekstruderingsutstyr kommer inn i bildet. Det første trinnet er å lage en preform — en solid glassylinder, typisk 1 til 2 meter lang og 80 til 200 mm i diameter, som nøyaktig gjenspeiler brytningsindeksprofilen til den ferdige fiberen i mye større skala.
Modifisert kjemisk dampavsetning (MCVD)
En av de mest brukte preform-fremstillingsmetodene er Modified Chemical Vapor Deposition (MCVD), utviklet ved Bell Labs. I denne prosessen varmes et roterende silikarør opp eksternt med en oksyhydrogenbrenner til omtrent 1600°C. Gassformige forløpere - typisk silisiumtetraklorid (SiCl₄) og germaniumtetraklorid (GeCl4) - strømmer gjennom røret og reagerer for å danne glasssotlag på den indre veggen. Germanium-dopingen øker brytningsindeksen til kjernen i forhold til kledningen, som er det som muliggjør lysføring gjennom total intern refleksjon.
Utenfor dampavsetning (OVD) og VAD
Nordamerikanske produsenter favoriserer ofte Outside Vapor Deposition (OVD), hvor sot avsettes på utsiden av en roterende dor. Japanske produsenter var banebrytende for Vapor Axial Deposition (VAD), som tillater kontinuerlig preformproduksjon og er godt egnet for storskala produksjon. Hver metode produserer en porøs sotpreform som må konsolideres i en sintringsovn ved rundt 1500 °C, hvor den kollapser til en tett, boblefri glasssylinder klar for trekking.
En enkelt preform kan gi hvor som helst fra 2500 til over 5000 kilometer av ferdig optisk fiber, avhengig av preformstørrelse og målfiberdiameter på 125 mikrometer.
Fibertegnetårnet: Trekker glass i mikron-tynne tråder
Når preformen er klar, blir den lastet inn i et fibertrekketårn - et vertikalt ovnssystem som kan stå 20 til 30 meter høy . Spissen av preformen varmes opp til omtrent 2000°C i en grafitt- eller zirkoniumoksid-motstandsovn, noe som får den til å mykne og danne et smeltet "hals-ned"-område. Tyngdekraften og en motorisert kapstan under trekker mykgjøringsglasset inn i en kontinuerlig filament med trekkhastigheter på 10 til 25 meter per sekund i moderne høykapasitetssystemer.
Et in-line lasermikrometer måler kontinuerlig fiberdiameteren i sanntid. Tilbakemeldingssløyfer justerer tegnehastigheten innen millisekunder for å opprettholde målets ytre diameter 125 ± 1 mikrometer . Ethvert avvik utover denne toleransen - som er omtrent bredden av et enkelt menneskehår - vil forårsake signalrefleksjoner ved skjøter og kontakter, og forringe nettverksytelsen.
Påføring av primærbelegget
Umiddelbart etter at fiberen kommer ut av ovnssonen og før den kan komme i kontakt med noen overflate, passerer den gjennom en primær beleggapplikator. To lag med UV-herdbart akrylat påføres i rekkefølge: et mykt indre primærlag (lav modul, ~0,5 MPa) som demper fiberen mot mikrobøyning, og et hardere ytre primærlag (høy modul, ~500–900 MPa) som gir mekanisk beskyttelse. Belegget bringer den ytre diameteren fra 125 µm til ca 245–250 µm . Begge lagene herdes nesten øyeblikkelig under UV-lamper, og den belagte fiberen vikles deretter på en oppsamlingstrommel.
Strekkstyrken til en nytrukket, uberørt silikafiber kan nå 800 000 psi (5,5 GPa) — langt sterkere enn stål etter vekt — men overflatefeil introdusert ved forurensning eller fysisk kontakt forringer dette raskt. Det er derfor hele tegne- og belegningsprosessen foregår i et renromsmiljø, typisk klasse 1000 (ISO 6) eller bedre.
Sekundær belegg og farging: Klargjøring av fibre for kabling
Etter tegning går den 250 µm belagte fiberen gjennom ytterligere prosessering før den kan inkorporeres i en kabel. Dette sekundære behandlingsstadiet er der tråd- og kabelekstruder blir et sentralt utstyr.
Tett buffering
I tettbufrede konstruksjoner - vanlig i innendørs-, plenum- og stigerørskabler - ekstruderes en termoplastisk sekundærbuffer direkte over den primærbelagte fiberen, og bringer den ytre diameteren til 900 µm . Ekstruderingen utføres på en kompakt lednings- og kabelekstruder med en krysshodedyse nøyaktig dimensjonert for å opprettholde konsentrisiteten mellom fiberen og bufferlaget. Materialer som vanligvis brukes inkluderer PVC, PVDF (Kynar) eller nylon, avhengig av flamme- og røykklassifiseringen som kreves.
Løs rørkonstruksjon
For utendørs- og langdistansekabler dominerer løsrørdesignet. En lednings- og kabelekstruder danner et lite plastrør - vanligvis polypropylen eller polybutylentereftalat (PBT) - rundt en gruppe på 2 til 24 fibre. Røret er litt større enn fiberbunten, og rommet er fylt med en vannblokkerende gel (tiksotropisk petroleumsblanding eller tørre vannblokkerende tape). Det løse røret lar fibrene bevege seg fritt inne, og isolerer dem fra ekstern mekanisk belastning.
Fiberfarging
For å muliggjøre identifikasjon av individuelle fibre i en kabel, er hver fiber fargekodet i henhold til TIA-598 eller IEC 60304 standarder. Fargeprosessen påfører et tynt UV-herdbart blekk - vanligvis mindre enn 5 µm tykt - over det 250 µm primære strøket. En dedikert blekkapplikator eller en kombinert farge- og tilbakespolingslinje håndterer dette trinnet med hastigheter som matcher den opprinnelige tegnehastigheten. De 12 standardfargene går i rekkefølge: blå, oransje, grønn, brun, skifer, hvit, rød, svart, gul, fiolett, rose og aqua.
Kabelstrenging: Kombinere fibre til en strukturert enhet
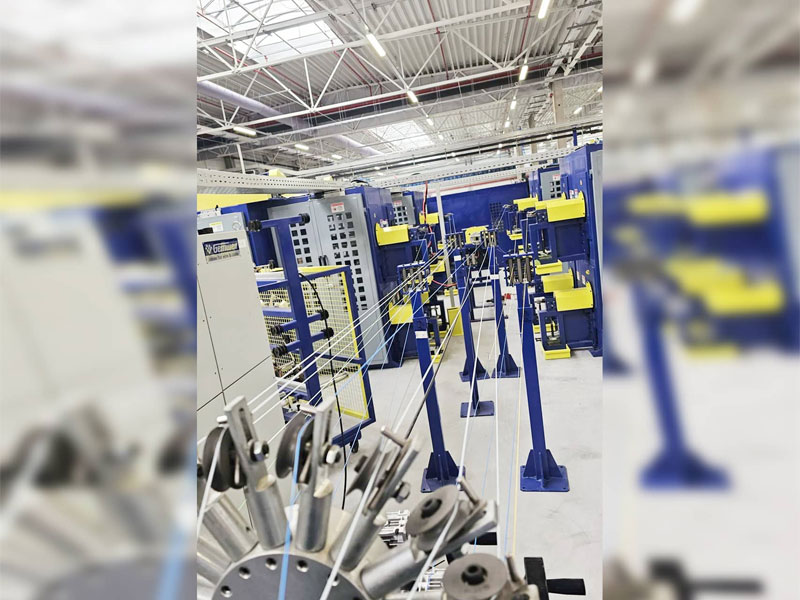
Individuelle bufrede fibre eller løse rør settes sammen til en flerfiberkabel på en strandingsmaskin. Dette trinnet bestemmer det totale fiberantallet, mekanisk ytelse og fysisk konfigurasjon av den ferdige kabelen.
I løse rørdesign er flere rør - hver inneholder 2 til 24 fibre - strandet i et spiralformet eller SZ (omvendt oscillerende) mønster rundt et sentralt styrkeelement, oftest en glassforsterket plast (GRP) stang eller aramidgarnbunt. SZ-tråding gjør at hvert rør kan nås uavhengig uten å vikle av hele kabelen, en stor fordel for feltspleising.
Båndkabel, en annen vanlig arkitektur, bruker et flatt utvalg av 4, 6, 8 eller 12 fibre bundet side ved side med et matrisemateriale, og stabler deretter flere bånd i et sentralt rør eller sporkjerne. Båndkabler kan romme over 6000 fibre i en enkelt kabelkappe, noe som gjør dem svært effektive for utplasseringer på sentralkontorer med høy tetthet og datasentertrunnkabler.
| Konstruksjonstype | Fiberbuffer | Fibertellingsområde | Typisk applikasjon |
|---|---|---|---|
| Tett bufret | 900 µm over 250 µm | 2–144 | Innendørs, lokaler, plenum |
| Løst rør | Gelfylt PBT-rør | 2–864 | Utenfor anlegg, langdistanse |
| Bånd | Matrisebundne matriser | 72–6 912 | Datasenter, sentralkontor |
| Central Tube (Unitube) | Gelfylt enkeltrør | 2–24 | Få tilgang til nettverk, FTTH faller |
Rollen til tråd- og kabelekstruderen i jakkeapplikasjonen
Etter stranding mottar kabelkjernen sin ytre kappe - det siste beskyttende laget som bestemmer kabelens miljømessige egnethet. Dette er den mest synlige anvendelsen av tråd- og kabelekstruder i den fiberoptiske produksjonslinjen, og det påvirker direkte flammehemming, UV-motstand, knusestyrke og installasjonsytelse.
En wire- og kabelekstruder for dette formålet består av en tønne- og skrumekanisme som smelter termoplastisk forbindelse og tvinger den gjennom en tverrhodeform ved kontrollert trykk og temperatur. For fiberoptiske kapper må ekstruderen operere med spesielt fin kontroll fordi de optiske fibrene på innsiden ikke tåler overdreven spenning eller termisk sjokk under kappepasseringen.
Nøkkelekstruderparametre for fiberoptisk kapping
- Skrue design: Enkeltskrueekstrudere med L/D-forhold på 20:1 til 30:1 er standard for kappeblandinger. Barriereskruer forbedrer smeltehomogeniteten, og reduserer overflatedefekter i den ferdige kappen.
- Smeltetemperatur: Varierer etter materiale - typisk 170–200 °C for PVC, 230–260 °C for HDPE og 280–310 °C for LSZH (Low Smoke Zero Halogen) forbindelser.
- Linjehastighet: Moderne lednings- og kabelekstrudersystemer designet for fiberoptisk kapping kan kjøre på opptil 150–200 m/min for kabler med mindre diameter.
- Caterpillar haul-off spenning: Må kalibreres nøye. Overdreven spenning belaster de optiske fibrene og introduserer permanent signaltap.
- Kjølekar lengde: HDPE- og LSZH-jakker krever lengre kjøleveier - noen ganger 6 til 12 meter - for å forhindre krymping av overflaten og opprettholde kappens rundhet.
LSZH-forbindelser, som kreves av IEC 60332-1 og EN 50200 for bruk i offentlige bygninger og transportinfrastruktur, er mer utfordrende å ekstrudere enn PVC på grunn av deres høyere fyllstoffinnhold (typisk aluminiumtrihydrat eller magnesiumhydroksid som flammehemmere). En tråd- og kabelekstruder som håndterer LSZH må generere tilstrekkelig skjærkraft til å dispergere disse mineralfyllstoffene jevnt uten å degradere polymermatrisen. Noen produsenter bruker et dobbeltskrue ekstruder-kompounderingstrinn oppstrøms for krysshodet for å sikre sammensetningens konsistens.
Armering før den endelige jakken
Mange utendørs og direkte nedgravingskabler har et metallisk eller dielektrisk rustningslag mellom den indre kappen og den ytre kappen. Korrugert ståltape (CST) rustning gir motstand mot gnagere og klembeskyttelse, mens aramidgarn eller glassfiber gir samme beskyttelse i hel-dielektriske design. Hvis rustning er tilstede, passerer kabelen gjennom et andre mantelekstruderhode etter armering - noe som gjør wire- og kabelekstruderen til et enda mer gjentatt element over produksjonslinjen.
Styrkemedlemmer og fuktighetsbarrierer: Hva holder kabelen sammen
Optiske fibre bærer ingen strekkbelastning selv - glass kan rett og slett ikke strekkes uten å sprekke. All installasjonsspenning må bæres av dedikerte styrkeelementer integrert i kabeldesignet.
- Aramidgarn (Kevlar): Det vanligste styrkeelementet i innendørs- og distribusjonskabler. Typiske strekkbelastninger varierer fra 100 N for små 2-fibers fallkabler til over 2700 N for innendørs trunkabler. Aramidgarn legges i mellomrommene mellom kabelkjernen og ytterkappen.
- Glassarmert plast (GRP) stang: Brukes som sentral styrkeelement i løsrør utendørs kabler. En 5 mm GRP-stang gir betydelig strekkstyrke og bøyebeskyttelse samtidig som den holder kabelen ikke-ledende og lynsikker.
- Ståltråd eller ståltape: Brukes i selvbærende antennekabler (ADSS-kabler bruker ikke stål) eller surret antennedesign. Noen direkte nedgravingskabler kombinerer stålpanser med vannblokkerende bånd for dobbel beskyttelse.
- Vannblokkerende elementer: Gelfylte mellomrom, svellbare bånd eller tørt vannblokkerende garn forhindrer langsgående vannmigrering, noe som kan forårsake hydroksylforurensning av glasset over tid, noe som øker dempningen ved 1383 nm vanntoppen - et kjent problem i tidlige ikke-null vanntoppfibre (NZWP).
Typer optisk fiber: Single-Mode vs Multimode
Brytningsindeksprofilen som er innebygd i preformen, bestemmer om den resulterende fiberen er enkeltmodus eller multimodus - en distinksjon som har dype implikasjoner for kabelens anvendelse, kostnad og ytelse.
| Parameter | Enkeltmodus (OS2) | Multimodus OM3 | Multimodus OM5 |
|---|---|---|---|
| Kjernediameter | 9 µm | 50 µm | 50 µm |
| Typisk demping | ≤0,2 dB/km @1550nm | ≤3,0 dB/km ved 850 nm | ≤3,0 dB/km ved 850 nm |
| Maks rekkevidde (100G) | >80 km med forsterkning | 100 m | 150 m (SWDM4) |
| Lyskilde | Laser (DFB/eksternt hulrom) | VCSEL (850 nm) | VCSEL (850–950 nm) |
| Primær bruk | Telekom, langdistanse, FTTH | Enterprise LAN, datasenter | Kort rekkevidde datasenter SWDM |
Single-mode fiber har en 9 µm kjerne , som tillater bare én forplantningsmodus, eliminerer modal spredning fullstendig og muliggjør overføring over ti til hundrevis av kilometer. Multimode fiber, med sin 50 eller 62,5 µm kjerne, tillater hundrevis av moduser og er lettere å terminere og koble til, men modal spredning begrenser båndbredde over avstand. Den graderte indeksprofilen til moderne OM3/OM4/OM5-fibre – der brytningsindeksen avtar parabolsk fra senter til kant – kompenserer betydelig for modal spredning, og muliggjør overføring fra 10G til 400G over kortere bedriftsavstander.
Kvalitetstesting gjennom hele produksjonsprosessen
Produksjon av fiberoptiske kabler styres av flere internasjonale og nasjonale standarder. Kvalitetstesting er ikke en aktivitet i sluttfasen – den er integrert gjennom hvert trinn i produksjonen.
Tester på fibernivå (etter tegning)
- Dempning: Målt med et OTDR (Optical Time Domain Reflectometer) eller cutback-metode ved 1310, 1383, 1550 og 1625 nm for enkeltmodus; ved 850 og 1300 nm for multimodus.
- Bevistest: Hver fiberspole utsettes for en strekkfasthetstest – typisk 0,5 % til 1 % forlengelse – for å sile ut eventuelle fibre med overflatefeil. Fibre som svikter knekker under testen og skjøtes ut.
- Cutoff bølgelengde: Bestemmer den korteste bølgelengden som fiberen opererer ved i sann enkeltmodus. Må være under 1260 nm for OS2-samsvar.
- Modusfeltdiameter (MFD): Påvirker skjøtstap og koblingseffektivitet. ITU-T G.652 spesifiserer 9,2 ± 0,4 µm ved 1310 nm.
- Kromatisk dispersjon og PMD: Kritisk for høyhastighetsoverføring; begge må oppfylle verdiene foreskrevet av den relevante ITU- eller IEC-fiberstandarden.
Kabelnivåtester (etter kapping)
- Knusmotstand: I henhold til IEC 60794-1-2 metode E1; en flat kraft påføres på tvers av kabeltverrsnittet for å bekrefte at kappen og strukturen beskytter fibrene uten endring i dempning.
- Slagtest: En vektet fallhammer brukes til å simulere utilsiktede mekaniske slag under installasjonen.
- Temperatursykling: Kabler sykles fra -40 °C til 70 °C (eller bredere for tøffe miljøer) mens optisk demping overvåkes. Endringer må holde seg innenfor definerte grenser gjennom syklusen.
- Vannnedsenkning og penetrering: Validerer gelfylling eller tørrvannblokkerende effektivitet i henhold til IEC 60794-1-2 Metode F5.
- Jakkegnisttest: En høyspenningsgnisttester løper langs kabelkappen for å oppdage pinholes eller tynne flekker som introduseres under ekstrudering - et kvalitetskontrolltrinn som brukes direkte på wire- og kabelekstruderlinjen.
Spesialfiberoptiske kabler: ADSS, ubåt og mikrokanal
Utover standard design med løse rør og tett bufrede, krever flere spesialkabelkonstruksjoner tilpassede produksjonsmetoder og spesifikke ekstruderkonfigurasjoner.
ADSS (All-Dielectric Self-Supporting) kabler
ADSS-kabler er designet for å surres til kraftledningstårn uten en messenger-ledning. De må tåle vind, isbelastning, og spenne lengder opp til 700 meter uten henging. Den ytre kappen er laget av en sporbestandig AT-blanding som motstår nedbrytning fra elektriske høyspentfelter indusert av nærhet til strømførende ledere. Tråd- og kabelekstruderen som brukes til ADSS-kapping må håndtere disse spesialitets-AT-forbindelsene, som har en annen reologisk oppførsel enn standard HDPE, som krever justerte skruetemperaturprofiler og trykkinnstillinger.
Ubåt fiberoptisk kabel
Sjøkabler må overleve dybder som overstiger 8000 meter i transoseaniske ruter - trykk over 80 MPa. Fiberenheten er plassert i et kobberrør hermetisk forseglet ved sveising for å forhindre inntrengning av hydrogen, noe som fører til at fiberdemping øker over flere tiår. Lag av ståltråder med høy strekkfasthet og polyetylenkapper påføres i flere omganger, som hver krever sitt eget ekstrudertrinn. Produksjonen av et enkelt transoceanisk kabelsegment kan involvere over et dusin sekvensielle ekstruderingspassasjer.
Mikrokanal- og blåst fiberkabler
Blåste fiberkabler er designet for å installeres med trykkluft gjennom forhåndsinstallerte mikrokanaler, vanligvis 5 til 10 mm i diameter . Kabelens ytre overflate må ha en svært lav friksjonskoeffisient – ofte oppnådd ved å koekstrudere et glatt ytre lag av nylon eller HDPE med fin overflatetekstur på wire- og kabelekstruderen – for å tillate luftassistert installasjon over avstander på 1 km eller mer i et enkelt slag. Denne tilnærmingen reduserer grøftingskostnadene drastisk i FTTH-utrullinger.
Fra fabrikktrommel til installert nettverk: siste trinn
Etter all kapping og testing vikles den ferdige fiberoptiske kabelen på tre- eller plastfat i standard fraktlengder. Vanlige spolelengder for løsrør utendørs kabler er 2 km, 4 km og 6 km . Hver trommel er merket med kabeltype, fiberantall, fibertype (OS2, OM4, etc.), trommellengde og dato og skift av produksjon – alt kan spores til det individuelle trekketårnet og preform-batchen.
Fabrikkaksepttesting (FAT) på dette stadiet innebærer OTDR-testing av hver fiber på hver trommel for å produsere et fullt dempningsspor. Dette sporet arkiveres og sendes med kabelen for å tjene som en referanse som feltmålte OTDR-er kan sammenlignes mot etter installasjon, noe som gjør det enkelt å identifisere skader som oppstår under trekking eller grøfting.
Kobling – feste av fabrikkpolerte koblinger til fiberender – utføres valgfritt på kabelanlegget eller på installasjonsstedet. Fabrikkpolerte koblinger oppnår innsettingstap under 0,2 dB med returtap over 50 dB for APC-finish (vinklet fysisk kontakt), ytelse som er vanskelig å gjenskape konsekvent under feltforhold.
Ofte stilte spørsmål
Hvilket råmateriale er fiberoptisk kabel laget av?
Selve den optiske fiberen er laget av ultrarent silikaglass (silisiumdioksid, SiO₂), med dopingmidler som germaniumdioksid som brukes til å justere brytningsindeksen. De beskyttende beleggene, bufferrørene og kappen er laget av forskjellige termoplaster som akrylat, PBT, PVC, HDPE, PVDF eller LSZH-forbindelser, alt behandlet gjennom ekstruderingsutstyr.
Hvor tynn er en optisk fiber sammenlignet med et menneskehår?
En enkelt optisk fiber etter tegning har en ytre diameter på 125 mikrometer (0,125 mm) , som er omtrentlig diameteren til et gjennomsnittlig menneskehår. Selve glasskjernen - den delen som bærer lys - er bare 9 µm bred i enkeltmodusfiber, omtrent en tidel av bredden til et hårstrå.
Hva gjør en lednings- og kabelekstruder i produksjon av fiberoptisk kabel?
En tråd- og kabelekstruder smelter termoplastisk forbindelse og påfører den som et kontinuerlig, nøyaktig dimensjonert lag over den optiske fiberen eller kabelkjernen. I fiberoptisk produksjon brukes ekstrudere i flere stadier: danner tette bufferbelegg rundt individuelle fibre, produserer løse bufferrør som inneholder grupper av fibre, og påføring av kabelens ytre kappe. Ekstruderen må operere med tett temperatur- og hastighetskontroll for å unngå å skade de delikate optiske fibrene inni.
Hvor lang tid tar det å produsere fiberoptisk kabel?
Preformfabrikasjon tar flere dager til en uke per batch. Fibertrekking ved 15–25 m/s betyr at en enkelt 5000 km fibersnelle tar omtrent 60–90 timer med kontinuerlig drift av tegnetårnet. Sekundær prosessering, stranding og jacketing legger til flere dager. Total syklustid fra råmateriale til ferdig trommel er typisk to til fire uker for en standard utendørs løsrørkabel.
Kan fiberoptisk kabel lages med plast i stedet for glass?
Ja. Plastoptisk fiber (POF) bruker PMMA (polymetylmetakrylat) eller fluorert polymer som kjerne og kledningsmateriale. POF har en mye større kjerne (opptil 1 mm) og mye høyere dempning (rundt 150–200 dB/km ved 650 nm) sammenlignet med silikafiber, så den er begrenset til korte kjøringer under 50 meter – typisk bilnettverk, hjemme-A/V-systemer og industrielle sensorkoblinger der enkel terminering oppveier behovet for lav dempning.
Hva er LSZH og hvorfor spiller det noen rolle i fiberoptiske kabler?
LSZH står for Low Smoke Zero Halogen. Den beskriver jakkematerialer som, når de utsettes for brann, produserer minimalt med røyk og ingen halogengasser (som klor fra PVC). Dette er viktig i lukkede rom som transitttunneler, sykehus og kontorbygg der giftig røyk fra brennende kabler utgjør en alvorlig evakueringsfare. LSZH-kapper påføres ved hjelp av en tråd- og kabelekstruder konfigurert for fyllstoffbelastede forbindelser med høyere viskositet, og kablene må bestå IEC 60332-3, IEC 61034 og IEC 60754 testserier.
 Beslektet Produkter