E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hvordan fiberoptisk kabel er laget: Det korte svaret
Fiberoptisk kabel er bygget i fem hovedtrinn: en glasspreform er laget av ultrarent silika, preformen trekkes inn i en hårtynn fiber inne i et tegnetårn, den nakne fiberen er belagt og bufret for beskyttelse, flere fibre er strandet rundt et sentralt styrkeelement, og den ferdige kjernen er kappet gjennom en ekstruderingsprosess. Jacketing-stadiet er der en wire og kabelkappe ekstruderingsmaskin blir det sentrale utstyret , siden det smelter og påfører det ytre polymerlaget som beskytter fiberkjernen mot fuktighet, knusing og UV-eksponering. Hvert av disse stadiene er tett kontrollert, fordi en fiberkjerne er omtrent 125 mikron bred, omtrent tykkelsen på et menneskehår, og selv et lite avvik i temperatur, spenning eller linjehastighet kan ødelegge en hel produksjonsserie.
Det som ser ut som en enkel plastbelagt ledning på utsiden er i virkeligheten sluttproduktet av glasskjemi, presisjonsoptikk, mekanisk stranding og polymerekstrudering som arbeider sammen på en enkelt kontinuerlig linje. En kanalkabel, en selvbærende antennekabel og en innendørs patchledning starter alle fra den samme grunnleggende fiberen, men de divergerer kraftig når buffering, styrkeelementer og jakkedesign kommer inn i bildet. Å forstå hvor disse forskjellene kommer fra gjør det mye lettere å spesifisere riktig kabel og riktig produksjonsutstyr for et gitt prosjekt.
Resten av denne guiden går gjennom hvert produksjonstrinn i detalj, forklarer utstyret som brukes ved hvert trinn, sammenligner kappematerialene som bestemmer feltytelsen, og svarer på spørsmålene som dukker opp oftest fra folk som kjøper kabel eller evaluerer en produksjonslinje for første gang.
Råvarene bak hver optisk fiber
Optisk fiber starter som silika, en form for renset sand som må være nesten fri for metalliske urenheter før den kan overføre lys over lange avstander. Selv spor av jern, kobber eller krom inne i glasset vil spre og absorbere lys, noe som reduserer den brukbare overføringsavstanden dramatisk. Silikaen som brukes til fiber av telekomkvalitet er raffinert til renhetsnivåer langt utover vanlig produksjon av beholdere eller vindusglass, ofte målt i deler per milliard for urenhetene som betyr mest for den optiske ytelsen.
Produsenter doper denne silikaen med små, nøyaktig målte mengder germanium, fosfor eller borforbindelser. Doping endrer brytningsindeksen til glasset, som er det som lar lyset sprette ned langs fiberen i stedet for å slippe ut gjennom sidene. Kjernen og den omkringliggende kledningen er gitt forskjellige brytningsindekser med vilje , og den forskjellen er det som gjør total intern refleksjon, og derfor langdistansedataoverføring, mulig. En høyere germaniumkonsentrasjon øker brytningsindeksen til kjernen i forhold til den rene silikakledningen rundt den, mens bor og fluorforbindelser noen ganger brukes til å senke kledningens indeks i stedet for å heve kjernens, avhengig av hvilken produksjonsrute et anlegg bruker.
Utover selve glasset, trekker en ferdig kabel sammen et bredt spekter av støttematerialer, hver valgt for en spesifikk mekanisk eller miljømessig jobb i stedet for for utseende:
- Silika (silisiumdioksid) danner basisglasset for både kjernen og kledningen
- Germaniumtetraklorid øker brytningsindeksen til kjernen under dampavsetning
- Fosfor- og borforbindelser finjusterer glassets viskositet og mykgjøringstemperatur under tegning
- Akryl- eller silikonharpikser danner de primære og sekundære belegg som påføres rett etter tegning
- Glassfiberarmert plaststang, ståltråd eller aramidgarn tjener som sentrale eller perifere styrkeelementer
- Vannblokkerende gel eller tørt svellbart garn beskytter mot inntrengning av fuktighet inne i løse rør
- Polyetylen, PVC eller lavt røykfrie halogenforbindelser danner den ekstruderte ytre kappen
Å hente konsistente, batch-til-batch-stabile versjoner av hver og en av disse inngangene er like viktig som selve produksjonsprosessen. En harpiksleverandør som endrer formuleringen litt mellom forsendelser, kan tvinge en produksjonslinje til å justere ekstruderingstemperaturprofilen på nytt, selv når ingenting på selve maskinen har endret seg.
Preformfabrikasjon: Bygging av glassplanen
Før noen fiber kan trekkes, bygger produsentene først en preform, en solid glassstang omtrent på størrelse med et kosteskaft som inneholder en miniatyrversjon av den ferdige fiberens kjerne- og kledningsstruktur, oppskalert med en faktor på tusenvis. Den mest brukte metoden er modifisert kjemisk dampavsetning, vanligvis forkortet til MCVD, selv om ytre dampavsetning og aksial dampavsetning også brukes av noen produsenter avhengig av fibertype og målvolum.
- Et hult silikarør monteres horisontalt på en glassbearbeidende dreiebenk og roteres kontinuerlig
- Kloridgasser, inkludert silisiumtetraklorid, germaniumtetraklorid og oksygen, injiseres i det roterende røret
- En traverserende fakkel varmer opp røret til omtrent 1500 grader Celsius, noe som får gassene til å reagere og avsette ekstremt tynne glasslag på den indre veggen
- Fakkelen går frem og tilbake dusinvis av ganger, og hver pass legger til et nytt tynt lag, og bygger gradvis opp kjernematerialet med riktig dopingprofil
- Når nok lag er avsatt, varmes røret ytterligere opp og kollapser under sin egen mykhet til en solid glassstang, den ferdige preformen
- Preformen inspiseres optisk og dimensjonalt før den godkjennes for tegnestadiet
En enkelt preform, når den er strukket ut, kan trekkes inn i mange kilometer med ferdig fiber, så konsistens på dette stadiet har en overdimensjonert effekt på kvaliteten på sluttproduktet. En enkelt produksjonsfeil i preformen vil gjenta seg langs hele lengden av fiberen som trekkes fra den , som er grunnen til at dette stadiet får den strengeste prosesskontrollen av hele linjen. Noen produsenter bruker nå overkledningsteknikker, og legger til et ekstra lag med ren silika rundt en mindre, tettere kontrollert kjernestang, som lar dem skalere opp preformstørrelsen og derfor trekke fiberlengden uten å ofre presisjonen til kjerneavsetningstrinnet.
Preformens diameter, retthet og indre spenning kontrolleres før en preform klargjøres for tegning. En lett bøyd preform kan fortsatt trekkes, men den trenger vanligvis en langsommere trekkhastighet og tettere strekkkontroll for å kompensere, noe som reduserer den totale linegjennomstrømningen.
Fibertegning: Gjøre glassstenger til hårtynne tråder
Preformen lastes, tippet ned, inn i et tegnetårn som kan stå flere etasjer høyt i et stort produksjonsanlegg. En ovn på toppen av tårnet myker tuppen av preformen til et sted mellom 2000 og 2200 grader Celsius, varm nok til at tyngdekraften alene begynner å trekke en tynn filament av smeltet glass nedover. Fra det tidspunktet eksisterer hele tårnet for å håndtere en kontinuerlig, uavbrutt glassstreng når den faller, avkjøles og stivner.
Diameterkontroll
Et berøringsfritt lasermålesystem sjekker fiberdiameteren tusenvis av ganger per sekund, og holder den innenfor ca. 1 mikron fra målet på 125 mikron ettersom trekkhastigheten justeres i sanntid for å kompensere for eventuell drift.
Avkjøling
Den nytrukne fiberen passerer gjennom et kjølekammer, noen ganger ved hjelp av heliumgass for raskere, jevnere varmeoverføring, umiddelbart etter å ha forlatt ovnen, siden påføring av et belegg på glass som fortsatt er mykt ville deformere strengen.
Belegg
Et tolags akrylatbelegg, et mykere indre lag og et hardere ytre lag, påføres og herdes med ultrafiolett lys før fiberen noen gang berører en styrerulle, og beskytter glasset mot overflateriper som kan svekke det.
Opptak
Den ferdige fiberen vikles på en spole under nøye kontrollert spenning, siden ujevn spenning på dette stadiet viser seg senere som inkonsekvent dempning eller, i ekstreme tilfeller, en skjult sprekk som svikter måneder etter installasjon.
Tegningshastighet er et av de mest overvåkede tallene på hele linjen. Moderne tårn trekker vanligvis fiber på et sted mellom 10 og 30 meter per sekund, og å presse denne hastigheten høyere uten å oppgradere kjøle- og beleggkapasiteten er en av de raskeste måtene å introdusere diametervariasjoner eller beleggsfeil i en ellers god serie med fiber.
Enkeltmodus vs multimodus: Hvordan produksjonsprosessen er forskjellig
Single-mode og multi-mode fiber ser identiske ut fra utsiden, men kjernestørrelsene, og derfor preform-avsetningsoppskriftene bak dem, er ganske forskjellige. Enkeltmodusfiber bruker en veldig liten kjerne, typisk rundt 9 mikron, som bare lar en enkelt lysbane bevege seg nedover fiberen. Den smale kjernen krever en ekstremt presis, tett kontrollert dopinggradient under MCVD-avsetningstrinnet, siden selv en liten variasjon i kjernediameter endrer hvordan fiberen håndterer spredning over lange avstander.
Multimodusfiber bruker en mye større kjerne, typisk 50 eller 62,5 mikron, som lar flere lysbaner, eller moduser, bevege seg samtidig. Den større kjernen er mer tilgivende under både preform-fabrikasjon og tegning, noe som er en del av grunnen til at multimodusfiber historisk har vært enklere og rimeligere å produsere, selv om den er begrenset til kortere overføringsavstander før disse flere lysbanene begynner å uskarpe signalet.
| Attributt | Enkeltmodus | Multi-modus |
|---|---|---|
| Typisk kjernestørrelse | Omtrent 9 mikron | 50 eller 62,5 mikron |
| Dopingpresisjon kreves | Veldig høy | Moderat |
| Typisk brukstilfelle | Langdistanse- og ryggradsnettverk | Kortsiktige datasentre og campuskoblinger |
Belegg og buffering av bare fiber
En bar glassfiber har enorm strekkfasthet, men nesten ingen motstand mot overflateslitasje. Belegg- og buffertrinnene eksisterer utelukkende for å beskytte den overflaten.
To forskjellige beskyttelsestilnærminger brukes avhengig av kabelens sluttbruk. Tettbufret fiber har et tykt polymerlag, typisk 900 mikron i diameter, ekstrudert direkte over primærbelegget, noe som gjør fiberen lettere å håndtere og avsluttes i patch-ledninger og innendørs kabling. Fiber med løs rør sitter i stedet inne i et lite plastrør fylt med en vannblokkerende gel eller tørt vannsvellbart garn, og lar fiberen bevege seg litt når kabelen bøyer seg eller når temperaturene endres, som er den foretrukne designen for lange løp utendørs og under bakken.
Å velge feil buffermetode for applikasjonen er en av de vanligste designfeilene i kabelspesifikasjonene. Tettbufrede design håndterer gjentatt bøyning langt bedre, mens design med løse rør takler temperatursvingninger og lange spenn langt bedre. En tettbufret fiber som trekkes gjennom en lang, uoppvarmet utendørskanal i et kaldt klima kan utvikle mikrobøyetap ettersom bufferlaget trekker seg sammen raskere enn glasset inne i det, som er nøyaktig feilmodus-design med løse rør ble laget for å unngå.
Fiberoverflødig lengde, den lille mengden slakk som er bevisst igjen inne i et løst rør, er en annen parameter som justeres nøye på dette stadiet. For liten overflødig lengde og fiberen kan strekkes under termisk sammentrekning; for mye og fiberen kan utvikle mikrobøyninger når den spenner seg inne i røret. Produsentene sikter typisk på en overlengde på noen tideler av én prosent, justert basert på rørmaterialet og klimasonen kabelen er designet for.
Stranding og kjernemontering
Når individuelle fibre eller fiberfylte rør er klare, strandes de rundt et sentralt styrkeelement, vanligvis en glassfiberarmert plaststang eller en ståltråd, avhengig av hvor mye strekkbelastning den ferdige kabelen trenger for å overleve under installasjonen og hvor mye metallfri konstruksjon applikasjonen krever.
De fleste produksjonslinjer bruker SZ-tråding, hvor fibrene først vikles i én retning og deretter reverseres i et kontrollert oscillerende mønster. Denne frem- og tilbakeleggingen gjør at individuelle fibre eller rør kan nås når som helst langs kabelen uten å vikle av hele lengden, noe som betyr enormt under skjøting og reparasjonsarbeid i felten. Bindegarn eller en innpakningstape holder den strandede bunten sammen og holder geometrien stabil før neste etappe starter. Noen design bruker i stedet et sentralt løst rør som holder alle fibrene sammen, noe som forenkler stranding, men begrenser det totale fiberantallet sammenlignet med en flerrørs-trådet design.
Kabelkjernediameter, rundhet og leggingslengde måles kontinuerlig under stranding, siden noen av disse tre som går ut av toleranse vil vise seg senere som en ujevn mantelvegg når kjernen når ekstruderingsstadiet.
| Styrke medlem | Typisk bruk | Nøkkelfordel |
|---|---|---|
| Glassfiberarmert plaststang | Antenne- og kanalkabel | Lett og fullt dielektrisk |
| Ståltråd | Direkte nedgravingskabel | Høyere strekk- og knusningsmotstand |
| Aramid garn | Innendørs og patchkabel | Fleksibel med god trekkstyrke |
Armering: Legger til gnager- og klembeskyttelse
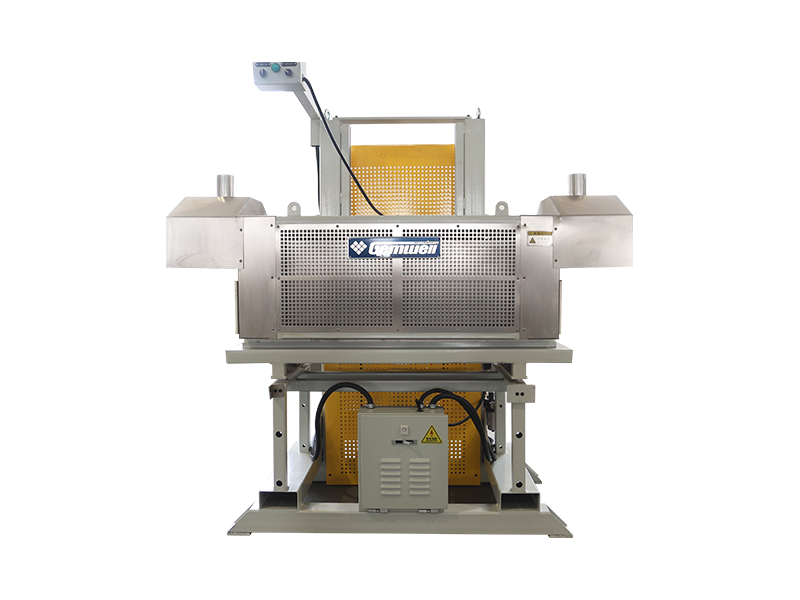
Kabel beregnet for direkte begravelse, eller for områder hvor gnagerskader er en kjent risiko, får et ekstra rustningslag mellom den strandede kjernen og den ytre jakken. Den vanligste tilnærmingen vikler en korrugert stål- eller aluminiumstape i lengderetningen rundt kjernen, og danner den til en tettsittende rørform før jakken ekstruderes over toppen.
Dette armeringstrinnet skjer in-line, rett før kjernen når ekstruderen, ved å bruke en formingsanordning som bretter metalltapen til form og overlapper kantene for å omslutte kjernen fullstendig. Å få overlappingen og formingsradiusen riktig betyr noe: for stram formingsradius kan hakke fibrene på innsiden, mens for løs overlapping etterlater et gap som undergraver hele punktet til rustningen. Noen design bruker to korrugerte bånd, ett stål og ett bundet med et kopolymerbelegg, for å kombinere mekanisk beskyttelse med en fuktsperre i en enkelt omgang.
- Korrugert ståltape rustning for maksimal motstand mot knusing og gnagere
- Armering av aluminiumspolymerlaminat der en fullstendig dielektrisk design ikke er nødvendig, men vekten betyr noe
- Aramid- eller glassgarnomslag brukt i stedet for metallpanser for fullstendig dielektriske, lynsikre design
Jacketing and sheathing: Hvor ekstruderingsteknologi tar over
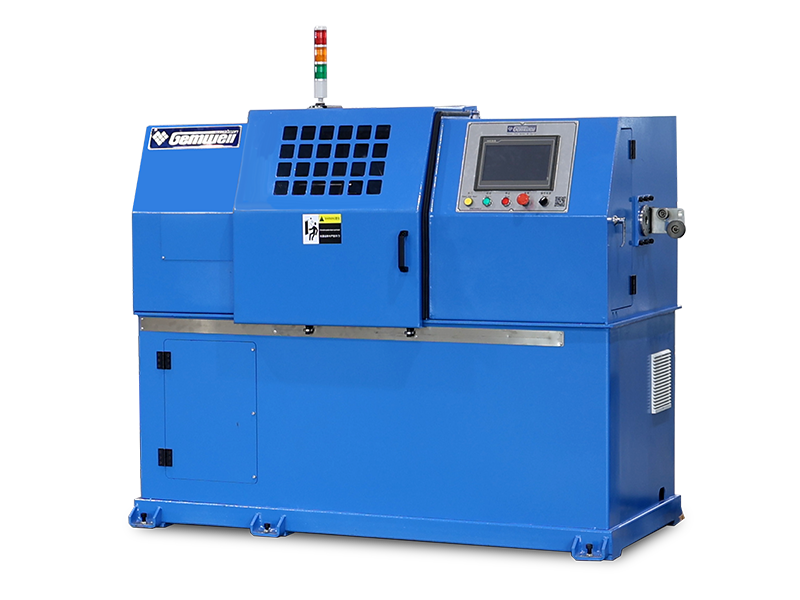
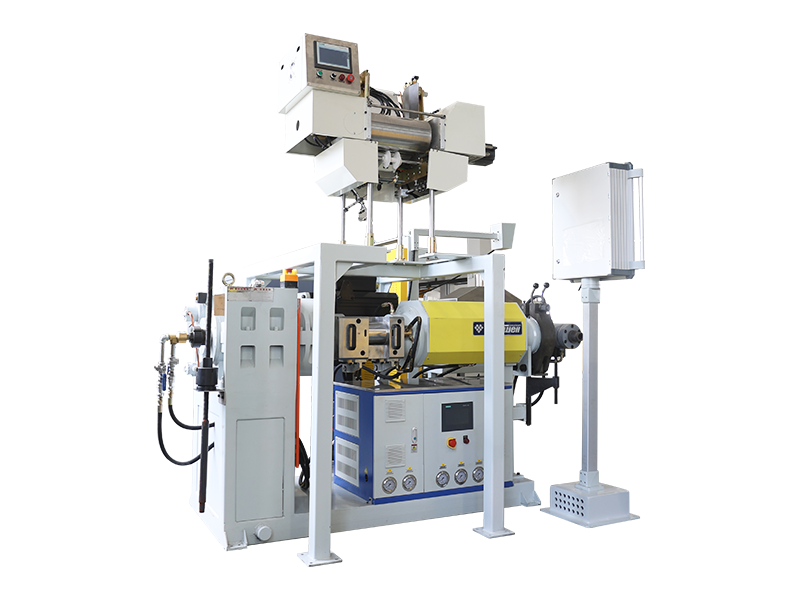
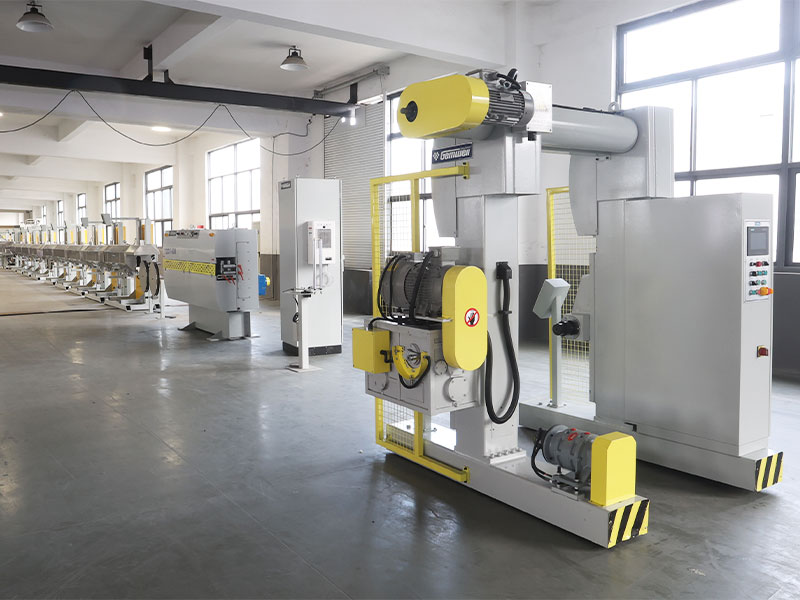
Det siste stadiet av kabelproduksjon er jacketing, og dette er punktet hvor en wire- og kabelkappeekstruderingsmaskin gjør det tyngste løftet på hele linjen. Den sammensatte fiberkjernen mates gjennom en utbetalingsanordning, eventuelt nødvendig stål- eller aluminiumpansertape vikles og formes rundt den, og kjernen passerer deretter gjennom en tverrhodedyse på ekstruderen, hvor smeltet polymer påføres jevnt rundt hele omkretsen.
En typisk lednings- og kabelkappeekstruderingsmaskin som brukes for optisk kabel inkluderer en mate- og tørkeenhet for harpiksen, en skrue- og tønnemontasje som smelter og setter polymeren under trykk, et 90-graders eller in-line ekstruderingshode, et vannkjøletrau umiddelbart nedstrøms, en gnisttester og et belte eller ledning som trekker kontrollkabelen av med konstant hastighet, som trekker av kontrollkabelen med konstant hastighet. Linjehastighet og kjølehastighet må tilpasses nøyaktig , fordi en jakke som avkjøles for raskt kan krympe ujevnt, mens en som avkjøles for sakte kan deformeres under sin egen vekt før den stivner.
Moderne ekstruderingslinjer som brukes for dette stadiet, kjører vanligvis ytre diametre fra omtrent 3 millimeter opp til 90 millimeter eller mer, avhengig av om målproduktet er en liten innendørs fallkabel eller en kanal med stor diameter eller pansret kabel, med linjehastigheter som varierer fra rundt 20 meter per minutt for tykke, pansrede jakker opp til godt over 100 meter per minutt for dører.
Inne i en ekstruderingsmaskin for ledning og kabelkappe
Å forstå de individuelle komponentene til en wire- og kabelkappeekstruderingsmaskin gjør det mye lettere å diagnostisere et mantelproblem eller å sammenligne to konkurrerende maskintilbud på like vilkår. Hver ekstruder er bygget rundt en skrue som dreier seg inne i en oppvarmet tønne, men detaljene i den skruen og tønnedesignen har en direkte effekt på smeltekvaliteten og til syvende og sist på hvor konsistent den ferdige kappen vil være.
Skrue design
Tønnediametre for optisk kabelkapping varierer vanligvis fra rundt 45 millimeter opp til 120 millimeter, med et L til D-forhold, tønnelengden delt på diameteren, typisk mellom 24 til 1 og 30 til 1 for å gi harpiksen nok oppholdstid til å smelte jevnt.
Oppvarmingssoner
Tønnen er delt inn i flere uavhengig kontrollerte oppvarmingssoner, slik at harpiksen kan bringes opp til smeltetemperatur gradvis i stedet for alt på en gang, noe som reduserer risikoen for degradert eller ujevnt smeltet polymer.
Crosshead dø
Tverrhodet omdirigerer smeltestrømmen nitti grader rundt den bevegelige kabelkjernen, og dens indre geometri må sentreres nøyaktig for å unngå en eksentrisk, ujevnt tykk mantelvegg.
Avkjøling trough
En flertrinns vannkar, noen ganger med separate varme og kalde seksjoner, setter de endelige kappedimensjonene og overflatefinishen når kabelen går ut av dysen.
Nedstrøms for selve ekstruderen, mater en diametermåler, vanligvis en laserbasert berøringsfri sensor, data tilbake til avtrekks- og ekstruderkontrollene i en lukket sløyfe, og skyver automatisk skruehastighet eller linjehastighet for å holde den ytre diameteren innenfor et stramt toleransebånd uten at en operatør griper inn på hver meter med kabel som produseres.
Sammenligning av fiberoptisk kabelkappematerialer
Polymeren som er valgt for den ytre kappen har direkte innvirkning på hvor en kabel kan installeres og hvor lenge den vil vare der. Tabellen nedenfor sammenligner materialene som oftest kjøres gjennom en lednings- og kabelkappeekstruderingsmaskin i produksjon av optisk kabel.
| Materiale | Passer best for | Bemerkelsesverdig egenskap |
|---|---|---|
| Polyetylen (PE) | Utendørs, direkte nedgravning, kanal | Sterk fukt- og UV-bestandighet |
| PVC | Generell innendørs kabel | Kostnadseffektiv og fleksibel |
| Lite røykfrie halogen (LSZH) | Innendørs stigerør, plenumsplasser | Lav giftig røykutvikling ved oppvarming |
| Medium tetthet polyetylen (MDPE) | Antenne og figur-8 selvbærende kabel | Balanse mellom fleksibilitet og seighet |
| Polyuretan | Robust, bøyelig eller taktisk feltkabel | Høy slitestyrke og flex-tretthetsmotstand |
Harpiksvalg handler heller ikke utelukkende om den ferdige kabelens miljø. Noen polymerer behandler ved et smalere smeltetemperaturvindu enn andre, noe som endrer hvor tilgivende en gitt lednings- og kabelkappeekstruderingsmaskin må være i temperaturkontrollsystemet. Spesielt LSZH-forbindelser har en tendens til å være mer følsomme for overoppheting enn standard PE, siden svidd LSZH-harpiks mister noe av sin flammehemmende ytelse.
Hva du skal se etter når du velger en ekstruderingslinje for optisk kabel
Kjøpere som vurderer en lednings- og kabelkappe-ekstruderingsmaskin for produksjon av optisk kabel har en tendens til å fokusere på pris og overskriftshastighet først, men en håndfull mindre åpenbare spesifikasjoner betyr vanligvis mer for langsiktig utskriftskvalitet.
- Slitasjemotstand for skruer og tønner, siden slipende, fylte forbindelser som LSZH bryter ned en standard ståltønne langt raskere enn vanlig PE
- Closed-loop diameterkontroll, slik at linjen justerer seg selv i sanntid i stedet for å stole utelukkende på operatørovervåking
- Antall og uavhengighet av varmesoner, noe som påvirker hvor godt linjen håndterer temperaturfølsomme harpikser
- Kjøletraulengde og trinntall, siden underdimensjonert kjøling er en av de vanligste flaskehalsene på høyhastighetslinjer
- Kompatibilitet med eksisterende utbetalings-, rustnings- og opptaksutstyr som allerede er installert på fabrikkgulvet
En linje som går raskt på papiret, men som ikke kan holde en tett diametertoleranse på en temperaturfølsom forbindelse, vil ende opp med å produsere mer skrap, ikke mer brukbar kabel, når den først er satt i daglig produksjon.
Automatisering og in-line overvåking på moderne produksjonslinjer
Nyere optiske kabellinjer knytter i økende grad hvert trinn, fra stranding til kapping, til ett enkelt kontrollsystem i stedet for å kjøre hver maskin uavhengig. Linjehastighet, spenning og temperaturdata fra ekstruderen kan logges automatisk og kryssrefereres mot den ferdige kabelens senere testresultater, noe som gjør det langt enklere å spore en defekt tilbake til den nøyaktige produksjonskjøringen og maskininnstillingen som forårsaket den.
Laserdiametermålere, gnisttestere som kontrollerer kappens integritet ved høy spenning når kabelen beveger seg, og automatiske lengdetellere er nå standard på de fleste mellomstore til store produksjonslinjer, og erstatter manuelle stikkprøver som pleide å skje noen få ganger per skift. Kontinuerlig, automatisert overvåking fanger en drivende parameter i løpet av sekunder i stedet for etter at en hel snelle allerede er produsert utenfor toleranse , som er en av de største kvalitetsforbedringene bransjen har gjort de siste årene.
Kvalitetstesting før kabelen sendes
Ferdig kabel forlater ikke fabrikkgulvet før den har bestått en rekke fysiske og optiske kontroller. Disse testene bekrefter at hvert trinn i prosessen, fra preform til jakke, ble utført innenfor toleranse.
- Dempningstesting, som måler hvor mye signalstyrke som går tapt per kilometer fiber
- Strekkstyrketesting, trekk i den ferdige kabelen for å bekrefte at den kan overleve installasjonsbelastninger
- Knusnings- og støttesting, simulerer den mekaniske belastningen ved nedgraving eller installasjon av rør
- Temperatursykling, sjekk jakken og bufferen for sprekker over ekstrem varme og kulde
- Vannpenetrasjonstesting, bekrefter gelen eller tørt blokkerende materiale, stopper fuktighetsvandring
- Gnisttesting av jakken ved høy spenning for å fange opp hull eller tynne flekker etter ekstrudering
En kabel som består dempningstesting, men mislykkes i en knusnings- eller bøyetest, er fortsatt ikke klar i felten , siden virkelige installasjoner utsetter kabel for mekanisk påkjenning langt oftere enn for ren optisk påkjenning. Sneller blir også samplet og krysssjekket mot produksjonsloggen for den batchen, slik at ethvert avvik som er flagget under testing kan spores tilbake til en spesifikk stranding, armering eller ekstrudering i stedet for å behandles som en isolert, uforklarlig feil.
Vanlige produksjonsfeil og hvordan de forhindres
De fleste optiske kabelfeil kan spores tilbake til en liten håndfull prosessvariabler. Å forstå dem hjelper kjøpere med å stille skarpere spørsmål når de vurderer en produksjonslinje eller en ferdig kabelbatch.
| Defekt | Rotårsak | Forebygging |
|---|---|---|
| Ujevn jakkeveggtykkelse | Inkonsekvent ekstruderskruehastighet eller dysesentrering | Laserdiametermåling med automatisk tilbakemeldingskontroll |
| Flekker med høy dempning | Mikrobøyning under stranding eller overdreven fiberspenning | Kontrollert fiberoverskuddslengde og spenningsovervåking |
| Vann trenger inn over tid | Ufullstendig gelfylling eller hull i blokkeringstapen | Presisjonsutstyr for fettfylling og inspeksjon etter fylling |
| Nålehull i jakkens overflate | Fuktighet i harpiks eller forurenset fôrmateriale | Harpikstørking før fôring og inline gnisttesting |
| Kabelstivhet eller sprekker i kaldt vær | Feil jakkeharpiks valgt for klimasonen | Matchende harpiks lavtemperaturklassifisering til utplasseringsområdet |
Ofte stilte spørsmål
Hva er fiberoptisk kabel laget av
Kjernen og kledningen er laget av ultrarent dopet silikaglass. Fiberen blir deretter beskyttet med et akrylatbelegg, et bufferlag, et styrkeelement som glassfiberstang eller aramidgarn, og en ytre polymerkappe som polyetylen, PVC eller lav røykfri halogenforbindelse.
Hvor tynn er en optisk fiber sammenlignet med et menneskehår
En standard optisk fiberkjerne og kledning måler til sammen omtrent 125 mikron i diameter, som er omtrent samme tykkelse som et gjennomsnittlig menneskehår, selv om den ferdige kabelen rundt det kan være mange ganger større når buffering, styrkeelementer og jakke er lagt til.
Hvorfor trenger jacketing-scenen en dedikert ekstruderingsmaskin
Jakken må påføres rundt den ferdige fiberkjernen i en enkelt kontinuerlig omgang, med kontrollert temperatur og linjehastighet, uten å berøre eller komprimere fibrene på innsiden. En spesialbygd wire- og kabelkappe-ekstruderingsmaskin er designet spesielt for å smelte, påføre og avkjøle det polymerlaget jevnt rundt en bevegelig kabelkjerne.
Hva er forskjellen mellom tettbufret og løsrørfiber
Tettbufret fiber har et tykt polymerlag ekstrudert direkte på den belagte fiberen, noe som gjør den lettere å håndtere innendørs. Fiber med løs rør sitter inne i et gelfylt eller tørt rør med plass til å bevege seg, som bedre absorberer temperaturdrevet ekspansjon og sammentrekning over lange utendørs spenn.
Hvordan verifiseres kvaliteten på en ferdig kabel
Ferdig kabel går gjennom dempningstesting, strekk- og klemtesting, temperatursykling, gnisttesting og vanngjennomtrengningstesting før den godkjennes for forsendelse, og bekrefter at hvert trinn fra preform til kappe oppfylte spesifikasjonene.
Hvorfor krever single-mode og multi-mode fiber forskjellig produksjonspresisjon
Single-mode fiber bruker en mye mindre kjerne, rundt 9 mikron, som krever en langt mer presis dopinggradient under preform-fabrikasjon enn den større 50 eller 62,5 mikron kjernen som brukes i multi-mode fiber.
Hvor raskt går en kabelkappelinje vanligvis
Linjehastigheter varierer mye etter jakketykkelse og diameter, fra rundt 20 meter per minutt for tykke, pansrede utendørsjakker opp til godt over 100 meter per minutt for tynnveggede innendørskabel.
Hva forårsaker ujevn veggtykkelse i en kabelkappe
Ujevne mantelvegger kommer oftest fra inkonsekvent ekstruderskruehastighet eller en dårlig sentrert tverrhodematrise, som er grunnen til at laserdiametermåling med lukket sløyfe bundet tilbake til ekstruderkontrollene har blitt standard på moderne produksjonslinjer.
 Beslektet Produkter