E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hva teller som teflon-trådkabelfremstillingsutstyr
En teflon-trådkabelproduksjonslinje er en koordinert sekvens av maskiner, ikke en enkelt frittstående enhet. Sentrum av linjen er en høytemperatur fluorpolymer ekstruderingsmaskin som smelter FEP, PFA eller ETFE pellets og påfører et presist isolasjonslag på lederen. Rundt den kjernestasjonen inkluderer linjen normalt en utbetaling med spenningskontroll, en forvarme- eller utglødningsseksjon, et kjøletrau, en laserdiametermåler, en gnisttester og en automatisk oppsuging. Når den ferdige kabelen krever skjerming, vridning eller en ytre kappe, inkluderer linjen også tapemaskiner, tvinnemaskiner og en kappeekstruderingsmaskin.
Hvis du kjøper utstyr for produksjon av teflon-trådkabel, er den praktiske konklusjonen å velg først FEP/PFA-ekstruderen , og deretter matche annenhver maskin til utgangen. Teflonmaterialer smelter over 300°C, og de kan ikke bearbeides på standard PVC-isolasjonsmaskiner. På grunn av dette må hver nedstrøms stasjon matche ekstruderens linjehastighet og må håndtere den nyekstruderte fluorpolymeroverflaten uten å ripe eller strekke den.
Denne artikkelen forklarer maskinene du trenger, spesifikasjonene som skiller effektive linjer fra dyre problemer, og leverandørkvalifikasjonene som reduserer igangkjøringsrisikoen.
| Linjestasjon | Utstyr | Hovedfunksjon | Hvorfor det er viktig for teflon-tråd |
|---|---|---|---|
| Dirigent utbetaling | Spenningskontrollert pay-off eller la-off | Mater lederen med en konstant, justerbar spenning | Forhindrer strekking og holder isolasjonen konsentrisk |
| Isolasjon | FEP/PFA høytemperatur ekstruder | Smelter fluorpolymeren og påfører isolasjonsveggen | Definerer temperaturklassifiseringen og den elektriske ytelsen til ledningen |
| Avkjøling | Vann- eller luftkjølekar | Stivner smelten i en kontrollert profil | Forhindrer tomrom, krymping og svingninger i diameter |
| Inline testing | Laserdiametermåler og gnisttester | Sjekker veggtykkelse og oppdager hull | Høyspent- og signalkabler tåler ikke skjulte feil |
| Opptak | Automatisk kryssende opptak | Vikler den ferdige ledningen på spoler | Konstant spenning unngår deformasjon av tynn isolasjon |
| Taping (valgfritt) | Hysterese-strekktapemaskin | Vikler PTFE, glimmer eller skjermingstape rundt kjernen | Legger til brannmotstand, termisk barriere eller elektrisk skjerming |
| Jakke (valgfritt) | Ekstruderingsmaskin for kappe | Påfører det ytre beskyttelseslaget | Beskytter teflonkjernen under installasjon og service |
FEP/PFA-ekstruderen er hjertet i en teflon-trådlinje
Ekstruderen bestemmer kvaliteten på isolasjonen. Fluoropolymerer er tyktflytende, kjemisk aggressive og temperaturfølsomme, så maskinen må konstrueres rundt tre krav: et smeltetemperaturområde over 350 °C, korrosjonsbestandige overflater i skrue- og tønneområdet og stabil temperaturkontroll i flere soner. I typisk produksjonspraksis kjører FEP-isolasjon ved smeltetemperaturer mellom 340°C og 410°C , mens PFA trenger omtrent 380°C til 425°C . Standard forkrommede sylindre og skruer er ikke egnet for kontinuerlig fluorpolymerservice; de fuktede delene skal være produsert med korrosjonsbestandige legeringer eller spesielle overflatebehandlinger. Hvis du er ny på fluorpolymerbehandling, les om formålet med en teflon-ekstruderingsmaskin vil hjelpe deg med å definere maskinkravene før du snakker med leverandører.
Skrue geometri og løpslengde
De fleste Teflon isolasjonsekstrudere bruker et skrue L/D-forhold mellom 24:1 og 28:1 . Den lengre tønnen gir nok oppholdstid til å smelte, blande og dosere fluorpolymeren jevnt før den kommer inn i dysehodet. En lengre blandeseksjon reduserer også smeltetemperaturvariasjonen, som viser seg direkte som diametersvingninger på den ferdige tråden. Sammenlignet med PVC-ekstrudering kjører fluorpolymerekstrudering ved lavere skruehastigheter for å begrense skjærkraft. Høy skjærkraft bryter ned smelten og frigjør etsende nedbrytningsprodukter, så girkassen og drivverket må velges for dreiemoment i stedet for topphastighet. Den hovedkomponentene i en ekstruder og hvordan de oppfører seg under kontinuerlig fluorpolymerservice er oppsummert i vår separate tekniske gjennomgang.
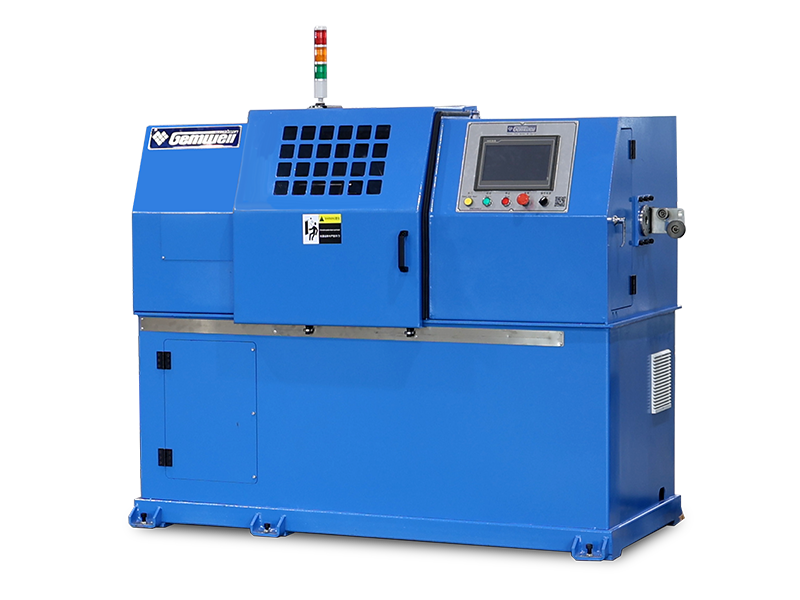
For en spesialbygd løsning er FEP/PFA høytemperatur kjernetrådisolasjonsekstruder kombinerer en høytemperaturskrue- og tønnedesign med flersoneoppvarming og er konfigurert for kommunikasjon, bil- og industriell høytemperaturtrådisolasjon.
 FEP/PFA/ETFE/PEEK/PA Høytemperatur-kjernetrådisolasjon Ekstruderingslinje Manufa Gemwell Electrical Technology Co., Ltd er en kinesisk FEP/PFA/ETFE/PEEK/PA høytemperaturkjernetrådisolasjonsekstruderingslinjeprodusent... Se produkt →
Temperaturstabilitet og tynnveggstoleranser
Teflon isolasjonsvegger er ofte bare 0,15 til 0,30 mm tykke for signal- og billedninger. Ved disse dimensjonene endrer en smeltetemperaturdrift på bare noen få grader strømningshastigheten og den ytre diameteren. Produksjonserfaring viser at en dyktig høytemperaturekstruder bør holde hver tønnesone innenfor ca ±3°C til ±5°C av settpunktet, og det bør komme seg raskt etter hastighetsendringer. Dette er grunnen til at prosessautomatisering er like viktig som varmekraft: kontrolleren må koordinere skruehastighet, temperaturer, linjehastighet og oppspenningsspenning i sanntid.
Støttemaskiner: Tape-, vridnings- og kappeutstyr
De fleste teflonkabler selges med ett eller flere ekstra lag påført etter isolasjonen. Bæremaskinene må være skånsomme mot fluorpolymeroverflaten og presise med strekk, fordi lederen vanligvis er mykt kobber og isolasjonen lett deformeres.
Tapemaskiner med hysteresespenning
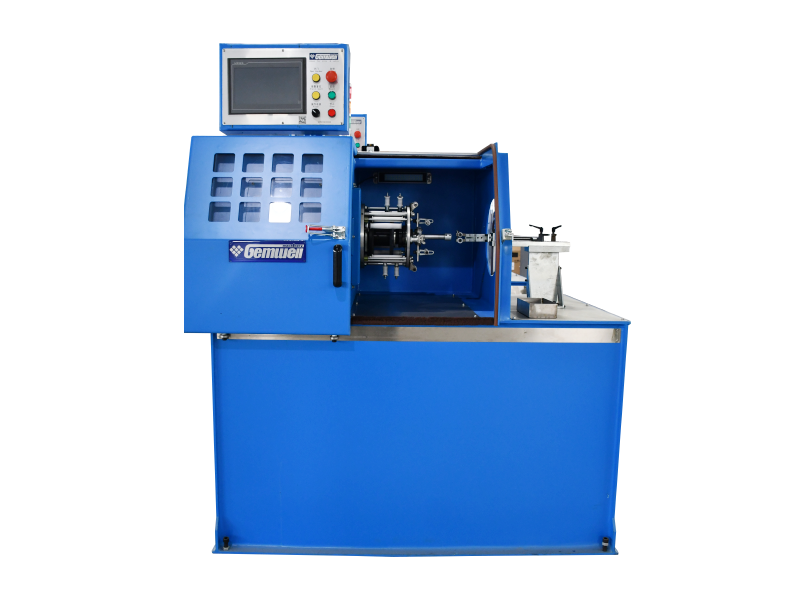
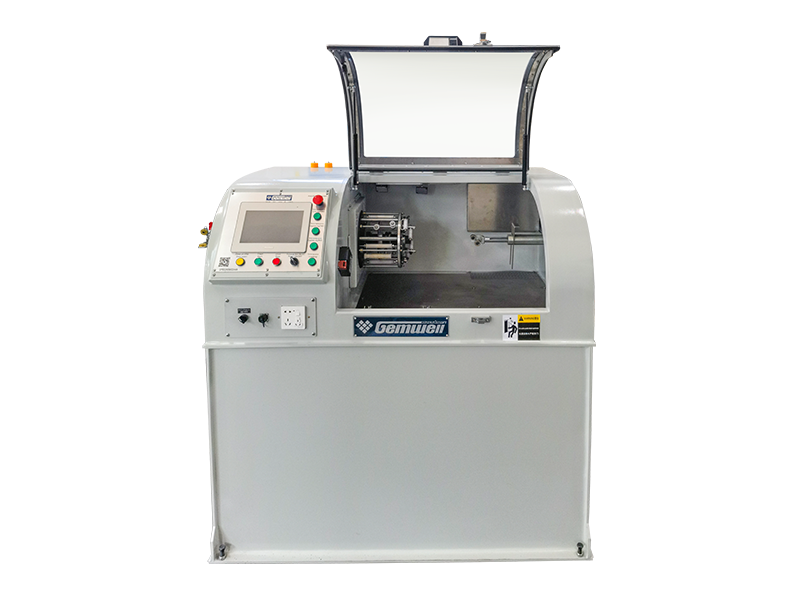
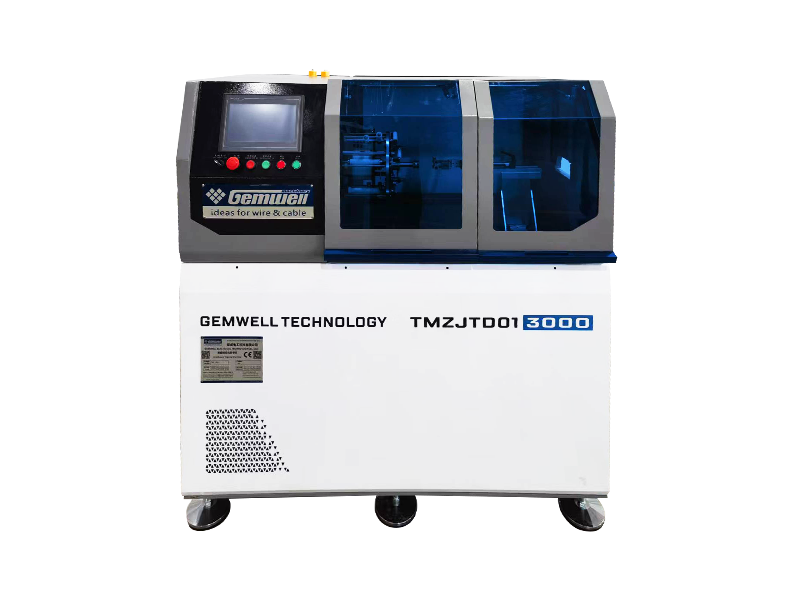
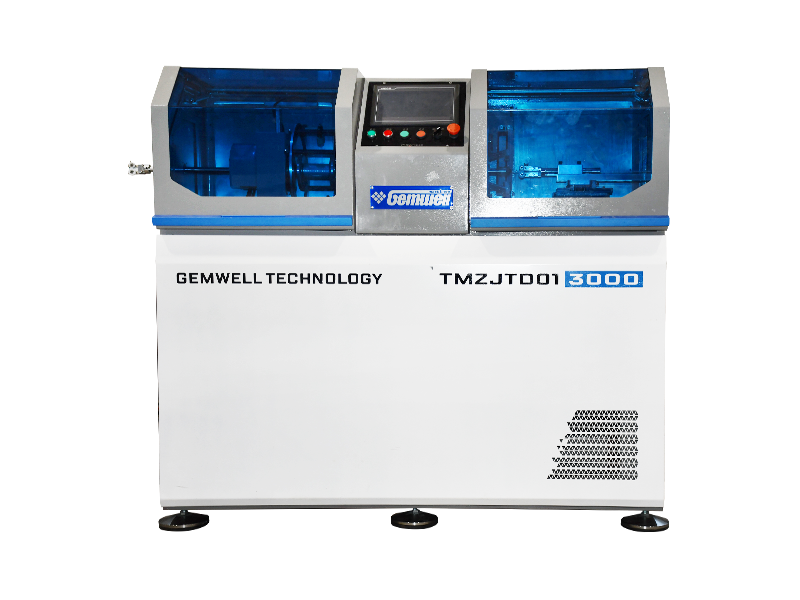
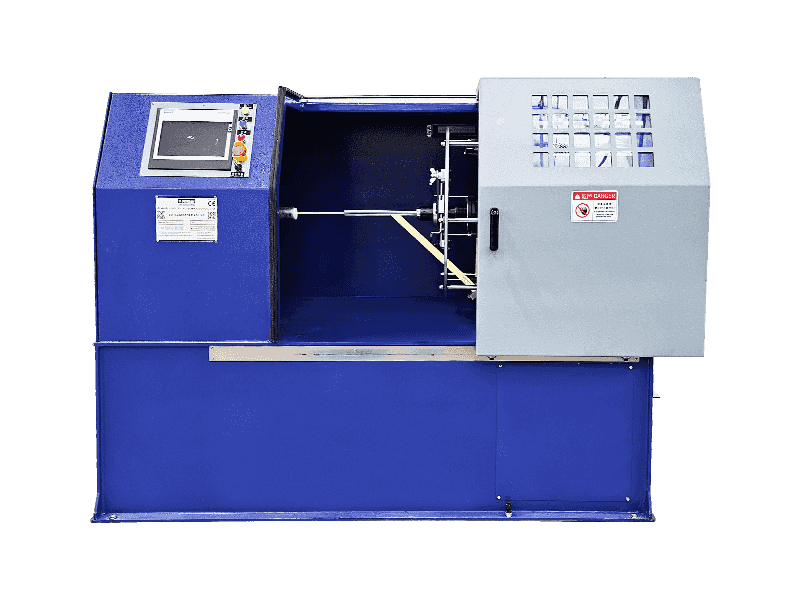
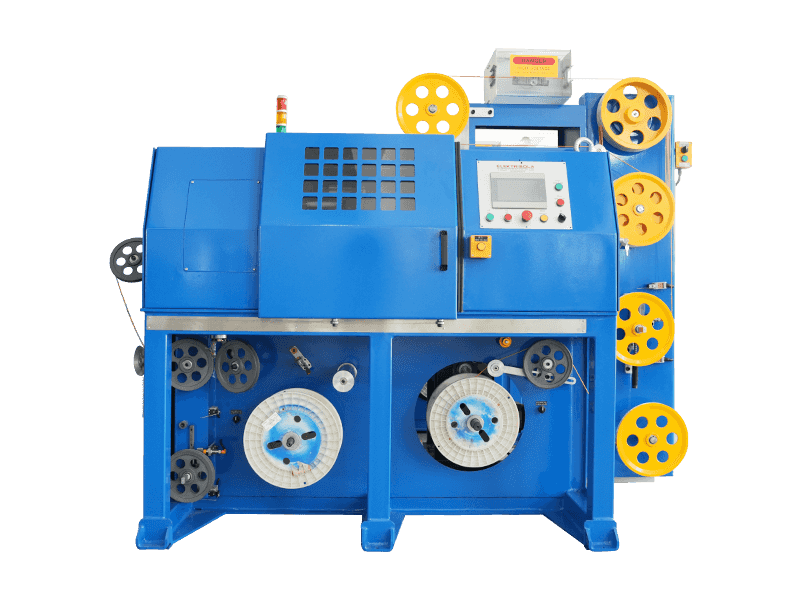
Mange teflonkabler pakkes inn med PTFE-tape, glimmertape eller polyestertape før jakken påføres. Båndet må ligge flatt med konstant overlapp ved både lav og høy linjehastighet. Hysterese spenningsdrev gir jevnt, justerbart dreiemoment uten plutselige spenningsspiker, og det er derfor de dominerer høyfrekvente og tynntrådsapplikasjoner. Den hysterese-spenning høyfrekvent wire tape maskin er et representativt eksempel; den er bygget for lavt dreiemoment innpakning av tynne, følsomme ledere og holder tapespenningen konstant over et bredt hastighetsområde.
Hysteresis Tension Type Tape Machine for High Frequency Wire Manufacturers, F Gemwell Electrical Technology Co., Ltd er en Kina Hysteresis Tension Type Taping Machine for høyfrekvente ledningsprodusenter og OEM/O... Se produkt → Hvis du trenger å velge mellom forskjellige innpakningsprinsipper, sammenligne tapespenningens konsistens i stedet for bare maksimal hastighet. Det grunnleggende om hvordan trådtapemaskiner fungerer er samlet i kunnskapsbasen vår for trådtapemaskiner.
Tvinne- og strandingsmaskiner
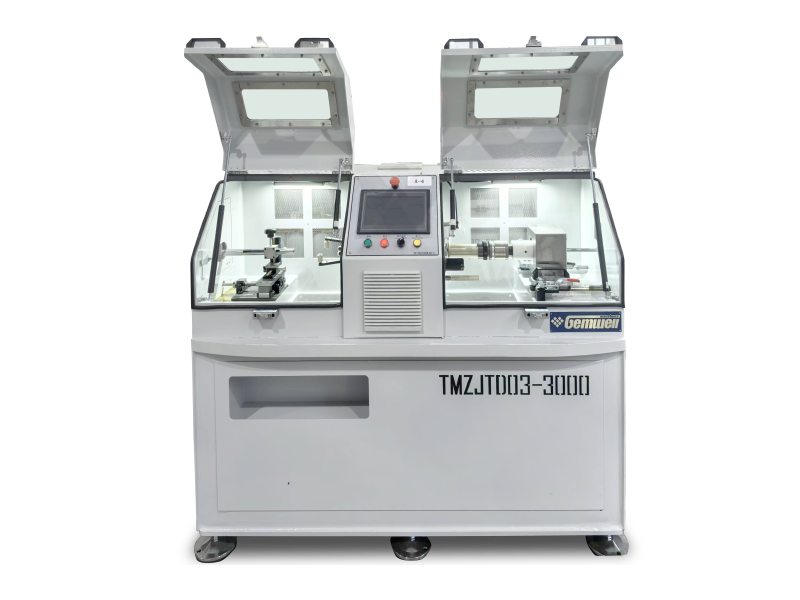
Multi-core Teflon-kabler og datakabler trenger presis parvridning for å kontrollere impedans og krysstale. Torsjonsfrie vridningsmaskiner, som modellene Gemwell bygger for bildatakabler og nettverkskabler, vrir to eller fire kjerner uten å overføre vridningsspenning tilbake til lederne. Dette bevarer lederens retthet og reduserer demping i høyfrekvente signaler. For operatører er regelen enkel: verifiser spenningsinnstillingene når wirekonstruksjonen endres.
Slire og jakke ekstrudering
Et jakkelag gir Teflon-kjernen mekanisk beskyttelse og flammemotstand. Mantelmaterialet velges av applikasjonen: LSZH-blandinger for jernbane- og sjøkabler, TPU for slitestyrke i industrikabler, og silikon for kabler som holder seg fleksible ved ekstreme temperaturer. Mantelekstruderen er mekanisk enklere enn teflonekstruderen, men utbetalingsstrekket og kjøleprofilen må fortsatt synkroniseres med kjernelinjen.
For jakkeproduksjon, den LSZH/XLPE/TPE/TPU ekstruder for trådkabelkappe passer lavrøyk og halogenfrie forbindelser fremfor fluorpolymerkjerner, og dens flerbrukskonfigurasjon forenkler blandingsendringer når bestillingsblandingen varierer.
LSZH/XLPE/TPE/TPU Mantelekstruderingslinjeprodusenter, fabrikk - Gemwell Electr Gemwell Electrical Technology Co., Ltd er en Kina LSZH/XLPE/TPE/TPU sheath ekstruderingslinjeprodusenter og OEM/ODM-fabrikk, vi spesialiserer... Se produkt → Tekniske spesifikasjoner som skiller en god maskin fra en problematisk
Teflon ekstruderingsutstyr er en langsiktig kapitalinvestering, og forskjellene mellom leverandørene blir først synlige når linjen er i gang. Tabellen nedenfor oppsummerer parameterne som betyr mest for FEP/PFA-isolasjon og for maskinene som følger.
| Parameter | Hva skal verifiseres | Typisk mål eller rødt flagg |
|---|---|---|
| Skrue og fatmateriale | Legeringstype eller overflatebehandling | Korrosjonsbestandig legering eller belegg; standard nitrert stål er et rødt flagg for FEP/PFA |
| Skrue L/D-forhold | Angitt forhold i spesifikasjonen | 24:1 til 28:1; under 24:1 begrenser blandingskvaliteten |
| Oppvarmingssoner | Antall soner på tønnen og dør | Minst 4 til 6 tønnesoner; flere soner gir tettere temperaturkontroll |
| Temperaturstabilitet | Toleranse rundt settpunktet | ±3°C til ±5°C; larger swings will appear on the diameter gauge |
| Linjehastighetsområde | Minimum og maksimal stabil hastighet | Må matche trådkonstruksjonen, for eksempel 100-250 m/min for tynn FEP-isolasjon |
| Spenningskontroll | Pay-off, danser og take-up type | Spenning i lukket sløyfe; free-spool pay-offs er risikabelt for sarte ledere |
| Inline måling | Diametermåler og gnisttester inkludert | Kontinuerlig måling, ikke bare prøvetaking etter produksjon |
| Downline synkronisering | Hastighetskontrollgrensesnitt | Alle stasjoner bør følge ekstruderen innenfor omtrent ±0,1 % |
En praktisk måte å filtrere leverandører på er å be om en prøvekjøring på din faktiske leder. Hvis byggherren ikke kan demonstrere stabil diameter og overflatekvalitet ved mållinjehastigheten, overføres risikoen til deg etter levering. Pålitelige leverandører publiserer maksimal hastighet, men det viktigste tallet er den laveste hastigheten som linjen fortsatt holder toleranse med, fordi teflonlinjer ofte kjører med redusert hastighet under oppstart og tynnvegget produksjon. Før du bestiller, bekreft også følgende punkter:
- Kan du behandle vår spesifikke trådkonstruksjon på en testlinje før levering?
- Hva er den laveste stabile linjehastigheten der isolasjonstoleransen fortsatt er oppfylt?
- Hva er leveringstiden for reservedeler for skruen og fatet?
Hvordan kvalifisere en maskinleverandør for teflontråd
Maskinen er bare halvparten av kjøpet; den andre halvparten er prosesskompetanse. Før du signerer, kontroller seks ting med leverandøren.
- Fluoropolymererfaring: spør hvilke materialer byggherren faktisk har behandlet, ved hvilke smeltetemperaturer og linjehastigheter.
- Prøvekjøringer: krever en test på ledningen din, ikke bare et katalogdatablad.
- Dokumentasjonskvalitet: elektriske diagrammer, vedlikeholdsplaner og bruksanvisninger på ditt språk.
- Tilgjengelighet av reservedeler: få leveringstider for skrue, tønne, varmeovner og kontrolltavler.
- Installasjon og opplæring: bekreft om igangkjøringsingeniører er inkludert i tilbudet.
- Teknisk dybde: antall patenter og størrelsen på FoU-teamet indikerer hvor raskt leverandøren kan løse et uventet prosessproblem.
Gemwell Electrical Machinery, etablert i 2005, rapporterer at utstyret har blitt solgt til mer enn 40 land , inkludert USA, Canada, Tyskland, Italia, India og Thailand. Selskapet opplyser at det holder 8 oppfinnelsespatenter og mer enn 30 bruksmodellpatenter fra og med 2025, og dets FEISU-datterselskap fokuserer på ekstruderingsutstyr for elektroniske signaloverføringsledninger. Disse tallene erstatter ikke en prøvekjøring, men de viser et selskap som har investert i produksjonserfaring på tvers av isolasjonsekstrudering, vridning, taping og mantel.
Eksempellinjekonfigurasjoner for vanlige teflon-trådprodukter
Slik henger maskinvalgene sammen i praksis. Bruk disse konfigurasjonene som utgangspunkt, og juster dem for utgangsvolum, gulvplass og gjeldende kabelstandard.
| Kabeltype | Typisk linjekonfigurasjon | Primært produksjonsmål |
|---|---|---|
| Enkjernet FEP/PTFE tilkoblingsledning | Pay-off, FEP/PFA-ekstruder, kjøling, måler, gnisttester, take-up | Stabil veggtykkelse og jevn ytelse ved høy temperatur |
| Koaksial eller høyfrekvent signalkabel | Pay-off, FEP-ekstruder, kjøling, valgfri tape-innpakning, take-up | Ensartet kapasitans og lav signaldemping |
| Flerkjernet skjermet industrikabel | Pay-off, ekstruder, vrimaskin, tapemaskin, hylseekstruder, opptrekk | Stabil pargeometri og skjermingskontinuitet |
| Brannsikker glimmer-innpakket kabel | Pay-off, ekstruder, glimmertapemaskin, jakkeekstruder, take-up | Kontinuerlig glimmerlag og jevn total diameter |
Vanlige spørsmål om teflon-trådkabelfremstillingsutstyr
Hva er forskjellen mellom PTFE og FEP/PFA i en ekstruderingslinje?
PTFE er ikke smeltebearbeidbar i konvensjonell skrueekstruderingsforstand. Det behandles vanligvis ved limekstrudering, ramekstrudering eller tapeinnpakning. FEP og PFA er smeltebearbeidbare, så de kan ekstruderes på en høytemperaturskrueekstruder ved smeltetemperaturer mellom omtrent 340 °C og 425 °C. For de fleste ledningsisolasjonslinjer er FEP og PFA de praktiske valgene; PTFE vises når kabelstandarden krever sin kombinasjon av dielektriske egenskaper og kontinuerlig temperaturklassifisering.
Kan den samme ekstruderen behandle FEP og PFA?
Ja, i de fleste tilfeller, hvis maskinen er klassifisert for den høyere PFA-smeltetemperaturen, er skruen og fatet korrosjonsbestandige, og varmeovnens kapasitet dekker hele temperaturområdet. Behandlingsvinduet skifter mellom materialer, men veksling krever vanligvis bare en ny temperaturprofil og en liten skruehastighetsjustering. Bekreft maksimal driftstemperatur og korrosjonsbestandig overflatebehandling med byggherren.
Hvilken linjehastighet kan en teflonisolasjonslinje oppnå?
For tynn FEP-isolasjon rundt 0,5-1,0 mm ledere varierer typiske bærekraftige hastigheter fra 100 til 250 m/min. PFA og tykkere vegger reduserer hastigheten fordi smelten krever mer tid til å slappe av i dysen. Det nøyaktige resultatet avhenger av harpikskvaliteten, ekstruderskruedesign og kjølelengde, så leverandøren bør gi et hastighetsområde basert på din spesifikke trådkonstruksjon i stedet for et enkelt maksimum.
Hva forårsaker overflateruhet eller bobler i teflonisolasjon?
De vanligste årsakene er smeltetemperatur under harpiksprodusentens anbefalte vindu, polymernedbrytning fra overoppheting eller overdreven skjærkraft, fuktighet i pellets, forurensning og en formgeometri som ikke passer nedtrekksforholdet. Bobler peker vanligvis på fuktighet eller termisk nedbrytning; ruhet peker vanligvis på temperatur eller formdesign. En dataloggingskontroller hjelper til med å identifisere feilen raskt.
Er en tapemaskin obligatorisk hvis kabelen allerede har en FEP-kappe?
Ikke nødvendigvis. Hvis tapelaget kun er for skjerming, kan et ekstrudert ledende lag eller et flettet skjold erstatte det. Men hvis kabelspesifikasjonen krever glimmertape for brannmotstand eller PTFE-tape for den dielektriske konstruksjonen, blir hysterese-strekktapemaskinen obligatorisk. Se gjennom kundespesifikasjonen før du dropper tapestasjonen fra tilbudet.
Hvor mye gulvplass krever en produksjonslinje for teflon-tråd?
En grunnleggende enkelt-ekstruderlinje, inkludert pay-off, kjøletrau, måleutstyr og take-up, opptar vanligvis ca. 15-25 m i lengde og 2-3 m i bredde. Når du legger til en tapemaskin, en vrimaskin og en jakkeekstruder, kan hele linjen nå 40-60 m. Be leverandøren om en layouttegning før du planlegger fabrikkgulv og verktøy.
Å velge utstyr for produksjon av teflon-trådkabel er på slutten av dagen en matchende øvelse. Ekstruderen definerer isolasjonskvaliteten, tape- og vrimaskinene definerer kabelgeometrien, og kappeekstruderen definerer den mekaniske beskyttelsen. Start med FEP/PFA-ekstruderen, verifiser støttemaskinene på din egen leder, og kvalifiser leverandøren med en prøvekjøring. Den ordren holder både teknisk risiko og innkjøpsrisiko under kontroll.
 Beslektet Produkter