E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hva er en ekstrudermaskin i tråd- og kabelproduksjon
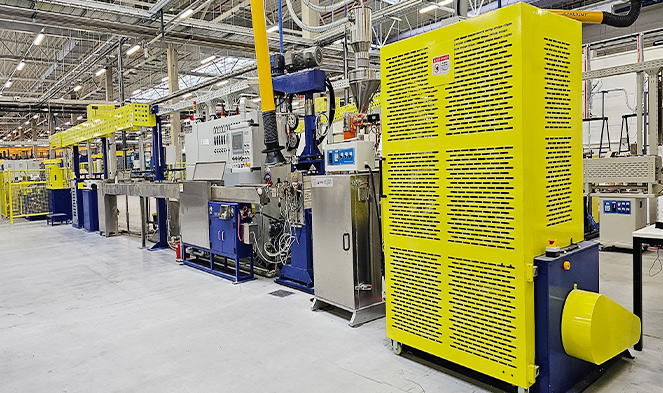
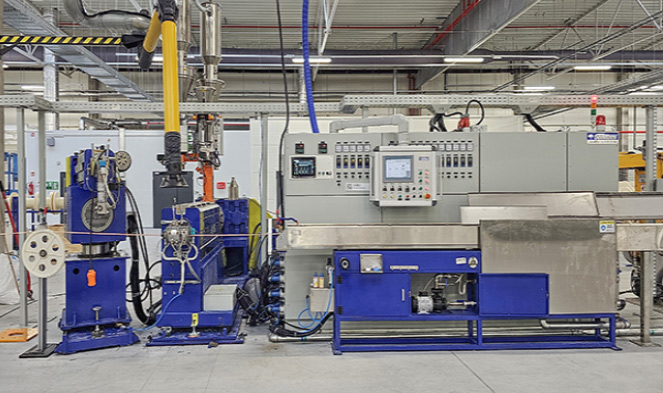
En ekstruderingsmaskin - nærmere bestemt en tråd- og kabelekstruder — er det sentrale utstyret som brukes til å påføre et sammenhengende lag med isolasjons- eller kappemateriale på en metallleder. Rent praktisk betyr dette å smelte en termoplastisk forbindelse som PVC, XLPE eller LSZH inne i en oppvarmet tønne, og deretter tvinge det smeltede materialet gjennom en tverrhode som vikler det jevnt rundt en bevegelig kobber- eller aluminiumtråd. Resultatet er en isolert leder produsert i en enkelt, uavbrutt passering med hastigheter som kan overstige 1200 meter per minutt på finsporede datakabellinjer.
Ekstrudermaskinen er ryggraden i hver lednings- og kabelfabrikk over hele verden. Uten den kan ikke rå kobber eller aluminiumsledere isoleres, og ingen ferdig kabel – enten det er en strømforsyningsledning, en Cat 6A Ethernet-kabel eller en undersjøisk høyspentlinje – kan produseres. Hver lednings- og kabelekstruder utfører den samme grunnleggende oppgaven: å konvertere solide plastpellets eller pulver til en nøyaktig kontrollert smeltet strømning, og deretter avsette denne strømmen på en leder med jevn veggtykkelse, konsentrisitet og overflatekvalitet.
Den kritiske forskjellen mellom en wire- og kabelekstruder og en generisk plastekstruderingsmaskin er krysshodemonteringen. Mens en standard profilekstruder skyver materiale rett gjennom en fast dyse, omdirigerer en tråd- og kabelekstruder smelten 90 grader (eller in-line i noen konfigurasjoner) for å omgi en bevegelig leder. Denne tverrhodedesignen er det som gjør trådisolering mulig ved produksjonshastigheter - og det som gjør konstruksjonen av en tråd- og kabelekstruder både mer kompleks og mer spesialisert enn noen annen kategori av plastmaskiner.
Hvordan en Ekstruder for ledning og kabel Fungerer: Den komplette prosessen
Å forstå hvordan en ekstruderingsmaskin fungerer fra start til slutt er avgjørende for alle som vurderer, kjøper eller vedlikeholder en wire- og kabelekstruderingslinje. Prosessen er kontinuerlig – i motsetning til sprøytestøping, stopper en ekstruder som kjører på riktig måte aldri midt i produksjonen – og hvert delsystem mates direkte inn i det neste.
Pay-Off og Conductor Feed
Den blanke kobber- eller aluminiumslederen spoler ut fra en spole på utbetalingsenheten, passerer gjennom en rettetang for å fjerne spolesettet, og eventuelt gjennom en forvarmer som varmer opp lederoverflaten til 60–120°C. Forvarming forbedrer vedheft mellom isolasjon og leder, noe som er spesielt viktig for XLPE-strømkabler der forbindelsen må feste seg til metalloverflaten.
Mating og plastisering i fatet
Pellets eller pulver faller fra beholderen og inn i matehalsen på baksiden av ekstruderrøret. Den roterende skruen transporterer materialet fremover gjennom stadig varmere tønnesoner - for standard PVC varierer disse fra 150 °C ved matesonen til 180 °C nær dysen. Skruegeometrien bestemmer hvor grundig blandingen smeltes og homogeniseres. For PVC er en skrue med et L/D-forhold på 20:1 til 25:1 og et kompresjonsforhold nær 3:1 standard. XLPE for mellomspenningskabel krever en lengre 30:1 L/D-skrue for å forhindre for tidlig tverrbinding i røret.
Crosshead Die - Påføring av isolasjon på lederen
Den smeltede forbindelsen går ut av tønnen og går inn i krysshodet, hvor den omdirigeres rundt den innkommende lederen. En torpedo eller deflektor inne i tverrhodet deler smeltestrømmen og konvergerer den jevnt rundt ledningen. Det finnes to verktøytilnærminger: trykkverktøy , der smelten kommer i kontakt med lederen inne i dysen under trykk (brukes til isolasjonsapplikasjoner som krever vedheft, for eksempel XLPE-strømkabel), og rørverktøy , hvor smelten kommer ut som et rør som trekker ned på lederen etter dysen (vanlig for løstsittende kapper på flerkjernekabler).
Avkjøling, måling og opptak
Den nyisolerte lederen går inn i et vannkjølende trau. En 1 mm vegg PVC-leder som går med 200 m/min krever typisk 20–30 meter aktiv kjøling for å stivne helt uten dimensjonsdrift. Laserdiametermålere, gnisttestere (1 kV til 15 kV avhengig av isolasjonsklasse) og kapasitansmonitorer kjører kontinuerlig inline. En kapstan-haul-off-enhet kontrollerer linjehastigheten med ±0,1 % hastighetspresisjon før den ferdige kabelen vikles på en opprullingsspole.
 Beslektet Produkter