E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体


Trådtråding er prosessen med å tvinne flere bare metalltråder til en enkelt komposittleder. Denne operasjonen utføres før isolering eller kapping, og den bestemmer lederens fleksibilitet, mekaniske styrke og endelige pålitelighet. En stroget leder er ikke bare en luksus; det er et funksjonskrav for enhver kabel som må bøye, vibrere eller føres gjennom trange rom.
I de fleste industrikabler, strandingsmønsteret og klassen påvirker direkte flex-tretthetslevetid, elektrisk kontinuitet og installasjonskostnad . Enten du produserer strømkabler, nettverkskabler eller ledningsnett for biler, setter strandingsprosessen grunnlinjen for hver nedstrømsoperasjon.
Hva er wire stranding og hvorfor betyr det noe?
Trådstrenging er vridning av to eller flere individuelle ledninger til en enkelt, større leder. Prosessen eksisterer fordi solide ledere ikke tåler gjentatt bøyning, vibrasjon eller termisk syklus i virkelige installasjoner.
Tenk på tre praktiske scenarier:
- An industriell Ethernet-kabel må bøye kontinuerlig inne i en robotarm. En solid leder ville sprekke etter noen hundre sykluser.
- A strømkabel ført gjennom en ledning må følge bøyningen av ledningen uten å bøye seg. Strandede ledere bøyer seg lettere.
- A kontrollkabel kjører sammen med en motor opplever konstant vibrasjon. Trådene fordeler belastningen over mange ledninger, og forhindrer tidlig svikt.
I følge IEC 60228 , er fleksible ledere klassifisert som klasse 5 og klasse 6, mens ASTM B8 spesifiserer konsentrisk-lagde strandede kobberledere for kraftapplikasjoner. Disse standardene eksisterer fordi trådtråding er en målbar ingeniørparameter, ikke et estetisk valg.
Kjernefordeler med strandede ledere
Fordelene med stranding over en solid leder med likt tverrsnitt kan grupperes i installasjons-, drifts- og tilkoblingsfordeler. Tabellen nedenfor sammenligner de to konstruksjonene.
| Eiendom | Solid leder | Strandet dirigent |
|---|---|---|
| Bøye letthet | Vanskelig å bøye | Bøyes lett |
| Flex-tretthet liv | Begrenset | Utvidet |
| Vibrasjonsmotstand | Moderat | Utmerket |
| AC hudeffekt | Høyere motstand ved høy frekvens | Lavere motstand på grunn av større overflate |
| Oppsigelse | Enkel lodding | Krever krymping eller loddepleie |
| Kostnad per meter | Lavere | Høyere |
En viktig fordel er knyttet til høyfrekvent drift. I AC-kretser går strømmen nær lederoverflaten. Solide ledere har et mindre overflateareal for et gitt tverrsnitt, noe som øker motstanden ved høyere frekvenser. Strandede ledere reduserer denne effekten fordi deres kombinerte overflateareal er større.
For fleksible applikasjoner som robotkabler and dra kjettingkabler , stranding er obligatorisk. Ustrandede konduktører ville gå i stykker i løpet av få dager i disse miljøene.
Hovedtyper av trådtråding
Konsentrisk-Lay Stranding
Konsentrisk liggende stranding arrangerer ledninger i jevne, jevne lag. Midtledningen er omgitt av et første lag med seks ledninger, det andre laget legger til tolv ledninger, det tredje legger atten, og så videre. Hvert lag vrir seg i motsatt retning av laget under det, noe som gir strukturell stabilitet.
Dette er den vanligste strandingstypen som brukes i kraft-, kontroll- og industrikabler. Den gir en glatt overflate som er lett å isolere og enkel å avslutte. ASTM B8 definerer den geometriske konfigurasjonen og toleransen for denne konstruksjonen.
En gjeng Stranding
Bunch stranding tvinner flere ledninger sammen uten et definert geometrisk arrangement. Det er billigere å produsere og gir utmerket fleksibilitet. Lederoverflaten er imidlertid uregelmessig, noe som kan gjøre isolasjon og avslutning mer utfordrende.
Bunnstrenging brukes ofte i lydkabler, små elektroniske ledninger og applikasjoner der ledergeometrien ikke er kritisk. Trådene er ganske enkelt buntet og vridd sammen for å spare kostnader.
Rope-Lay Stranding
Trådlegging av tau bygger opp lederen i to trinn. Først tvinnes mindre tråder til underledere. Deretter tvinnes disse underlederne sammen for å danne den endelige lederen. Denne strukturen gir det høyeste nivået av fleksibilitet og mekanisk holdbarhet.
Tauleggingsledere brukes i kraftige gruvekabler , heiskabler , og høyfleks robotikkkabler hvor det forventes ekstrem bøyning og vridning.
| Type | Geometri | Fleksibilitet | Kostnad | Typisk bruk |
|---|---|---|---|---|
| Konsentrisk | Vanlige lag | Middels | Middels | Kraft og kontroll |
| Bunch | Uregelmessig | Høy | Lavt | Lyd og signal |
| Taulegging | Flere underledere | Veldig høy | Høy | Dynamiske og gruvekabler |
Forstå Wire Stranding Klasser A til M
Lederklasser definerer antall ledninger, antall lag og strandingskonfigurasjonen. Disse klassene er standardisert for å hjelpe designingeniører med å velge riktig leder for hver applikasjon.
For konsentrisk lagde kobberledere, ASTM B8 definerer følgende klasser:
| Klasse | Konstruksjon | Typisk applikasjon |
|---|---|---|
| AA | Solid eller 1 lag | Utility line ledning |
| A | 1 lag rundt et senter | Faste ledninger |
| B | 2 eller flere lag | Kraft og kontroll cables |
| C | 3 eller flere lag | Fleksible strømkabler |
| D | 4 eller flere lag | Bærbare og gruvekabler |
| M | Bunt- eller taukonstruksjon | Lyd og testledninger |
Klasse B er den mest spesifiserte klassen. Den balanserer fleksibilitet, kostnader og elektrisk ytelse. Klasse C og D gir bedre fleksibilitet mot ekstra kostnad, mens klasse M er reservert for spesialiserte lyd- og elektroniske applikasjoner.
Å velge feil klasse fører til enten for tidlig mekanisk feil eller unødvendige materialkostnader. For eksempel, å bruke en klasse C-leder i en fast installasjonskanal øker kostnadene uten å øke påliteligheten. Omvendt vil bruk av klasse A i en robotapplikasjon resultere i kort levetid.
Kritiske parametere som definerer strengkvalitet
Fire parametere bestemmer om en trådet leder oppfyller ytelsesspesifikasjonen:
- Leggelengde: Den aksiale avstanden for en fullstendig vridning av en ledning rundt midten. Leggelengden uttrykkes ofte som et multiplum av lederdiameteren. Kortere leggelengder gir tettere, mer fleksible ledere, men øker materialforbruket og produksjonstiden. Typiske forhold varierer fra 8 til 16 ganger diameteren.
- Leggingsretning: Venstre legging (S) eller høyre legging (Z). I konsentriske konstruksjoner må vekslende lag vri seg i motsatte retninger. Ellers vil lederen løsne under bøyebelastning.
- Spenningskontroll: Inkonsekvent spenning mellom individuelle ledninger skaper løse tråder eller for stramme seksjoner. Dette kan føre til fuglebur, knekk eller inkonsekvent lederdiameter.
- Konsentrisitet: Lederens geometriske senter må samsvare med midten av isolasjonslaget. Dårlig konsentrisitet forårsaker svake punkter i kabelveggen og kan føre til inkonsistente elektriske egenskaper.
Disse parameterne er ikke bare abstrakte verdier. De måles på den ferdige lederen og verifiseres under kvalitetskontroll. Den IEC 60228 standarden spesifiserer maksimale motstandsverdier for hver klasse, og sikrer at konduktiviteten ikke kompromitteres av overvridning.
Vanlige strandingsdefekter og hvordan du unngår dem
Strandingsfeil er en direkte årsak til kabelfeil i felten. Her er de vanligste problemene og deres praktiske løsninger:
| Defekt | Årsak | Forebygging |
|---|---|---|
| Fuglebur | Feil leggeretning mellom tilstøtende lag, eller overdreven spenning under opptrekking | Bekreft leggeretningsinnstillinger; juster opptrekksspenningen for å matche utbetalingsspenningen |
| Løse tråder | Inkonsekvent trådspenning fra spole til spole | Bruk aktive spenningsregulatorer; kalibrer før hver batch |
| Kinking | Tråd bøyd kraftig under utbetaling | Bruk lavfriksjonsguider; opprettholde riktig bøyeradius |
| Overvridning | Leggelengden er for kort sammenlignet med tråddiameteren | Kontroller leggingslengdeberegningen på nytt; øke leggelengden innenfor standardområdet |
| Glide tråder | Slitt kapstan eller ujevn trådspenning | Inspiser og bytt capstanbelegg; rekalibrere spenningen |
Hver defekt resulterer i en leder som ikke oppfyller de elektriske eller mekaniske spesifikasjonene. Tidlig deteksjon gjennom online diametermåling og regelmessige spenningskontroller er den mest effektive forebyggingsstrategien.
Hvordan velge riktig strandingsutstyr
Å velge en strandingsmaskin er en langsiktig investering. Utstyret skal håndtere ledningsrekkevidden din, oppfylle produksjonshastighetsmålene og produsere konsistent leggelengde med minimalt med skrot.
Viktige utvalgskriterier:
- Tråddiameterområde: Maskinen må akseptere minimum og maksimum trådstørrelser du behandler. En maskin designet for fintrådstrenging (0,05 mm–0,5 mm) vil ikke håndtere tyngre ledere som brukes i strømkabler.
- Produksjonshastighet: Målt i RPM eller meter per minutt. Høyere hastighet øker ytelsen, men øker også risikoen for spenningsfeil.
- Nøyaktighet i leggelengden: Maskiner med servodrevne planetsystemer gir presis leggingskontroll, noe som er avgjørende for datakabler og høyfleksible ledere.
- Spenningshåndtering: Aktiv spenningskontroll forhindrer fuglebur og løse tråder. Se etter spenningssensorer per spole og tilbakemelding med lukket sløyfe.
- Fleksibilitet: Muligheten til å bytte mellom stranding og pakkeoperasjoner uten å bytte maskinen sparer gulvplass og arbeidskraft.
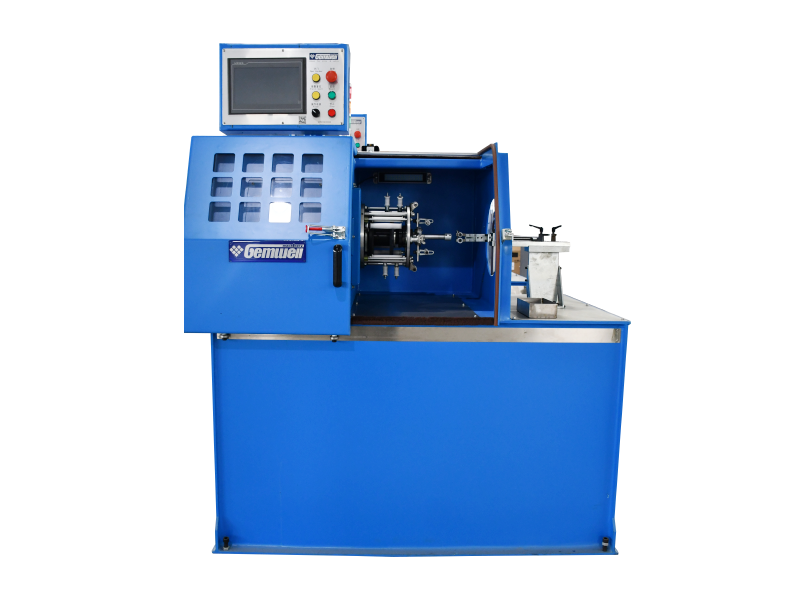
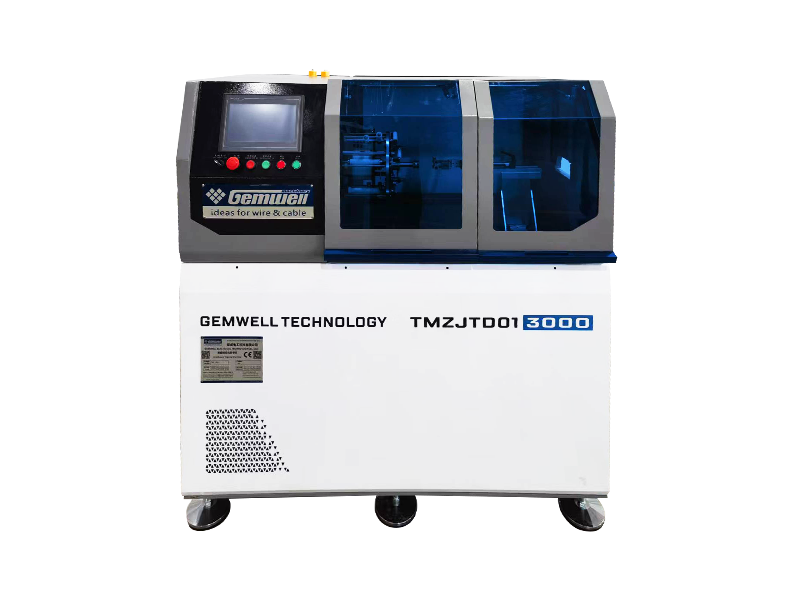
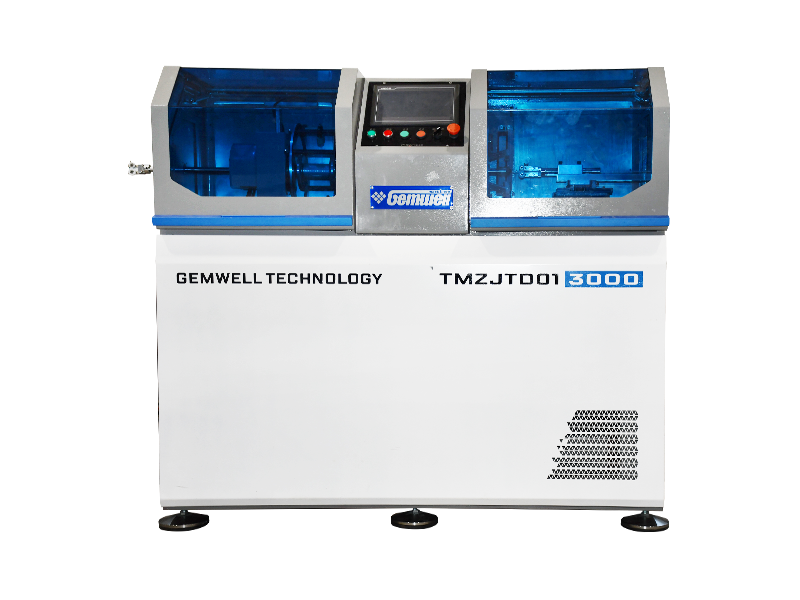
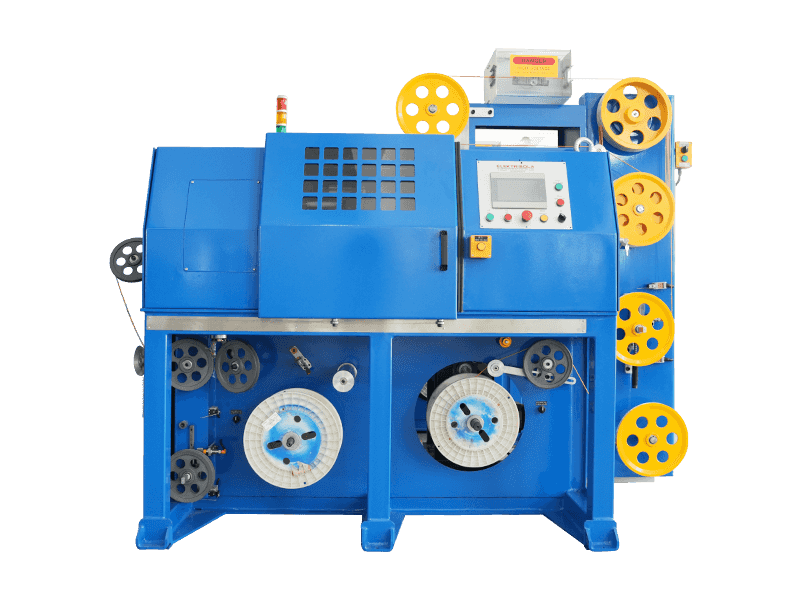
For enkeltvridningsoperasjoner med stort volum er en utkragende enkeltvridningsmaskin et praktisk valg. Den integrerer pay-off, vridning og take-up i et kompakt fotavtrykk, og reduserer gulvplassbehovet med omtrent 30 % sammenlignet med tradisjonelle strandingslinjer.
 Cantilever enkel vridningsmaskin med hastighetsdifferensial opptak Denne kompakte vrimaskinen integrerer pay-off, vridning og opptrekking, og reduserer gulvplass med omtrent 30 % sammenlignet med tradisjonelle linjer. Differensialdrevet justerer opptakshastigheten for å opprettholde konstant linjehastighet og konsistent tonehøyde, ideelt for enkeltvridningsoperasjoner med høyt volum. Se produkt →
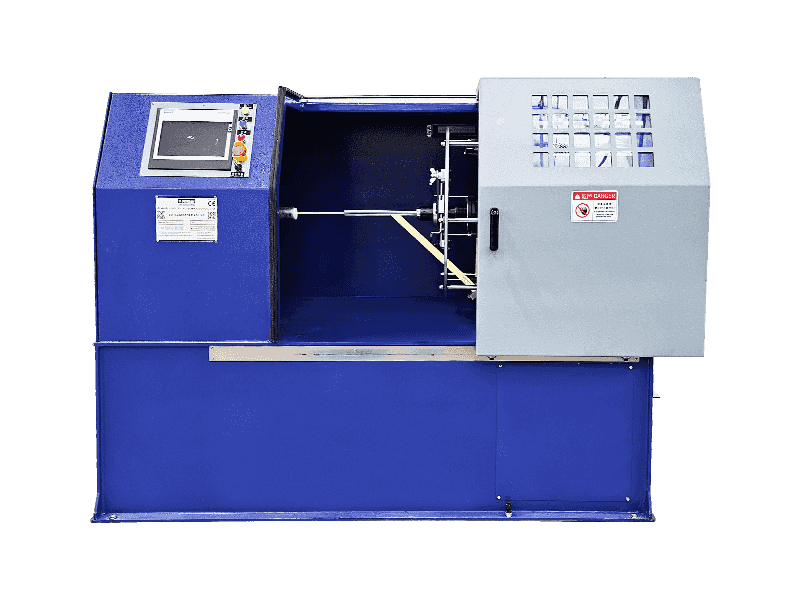
For nettverkskabler er vridningsfrie vridningsmaskiner avgjørende. De opprettholder pargeometrien under tvinningsprosessen, noe som bevarer signalintegriteten og reduserer krysstale. Disse maskinene er mye brukt i Cat5e gjennom Cat8 kabelproduksjon.
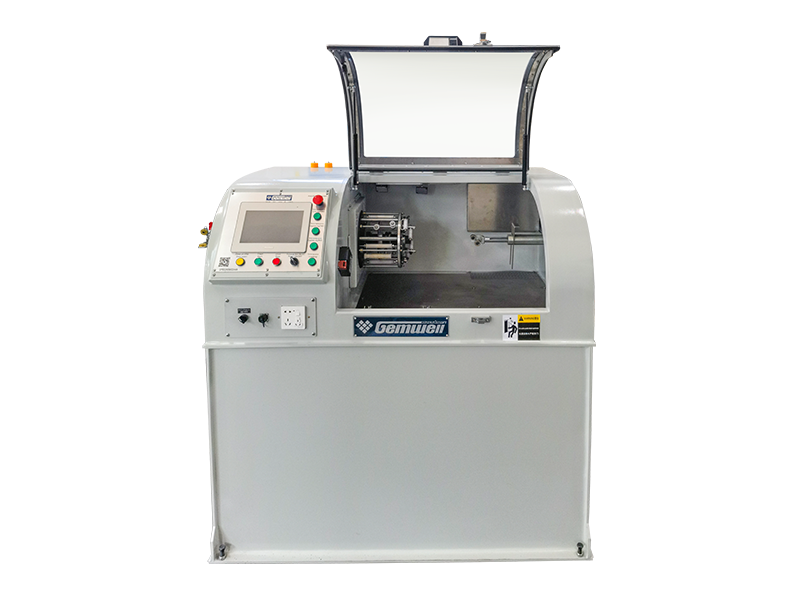
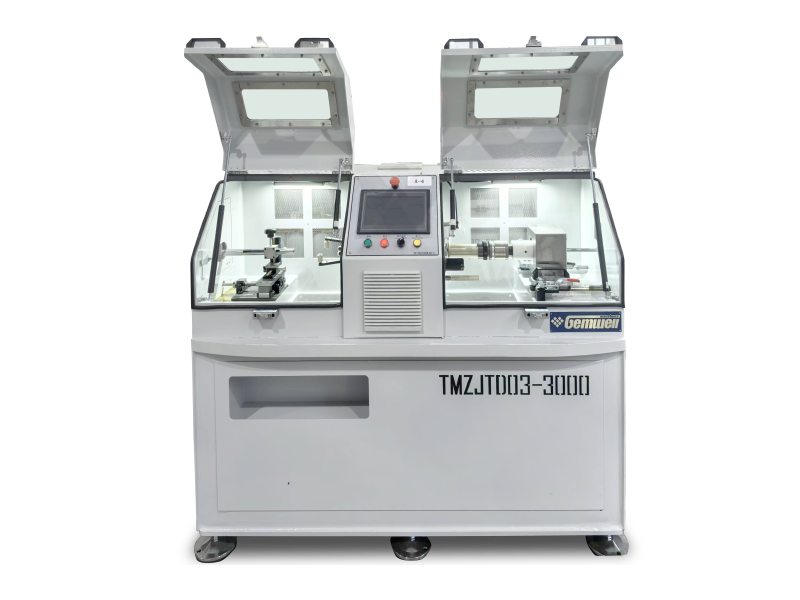
Integrert Back Twist Pair Twist Machine for nettverkskabler Denne maskinen er designet for presis parvridning, og bruker en uavhengig kapstan i den roterende baugen for nøyaktig pitchkontroll og lav belastning. Back-twist pay-off eliminerer intern vridning, og sikrer tette, rette par som forbedrer signalintegriteten og reduserer krysstale for Cat5e til Cat8 kabler. Se produkt → Når jordingsledninger må pakkes sammen med signalpar, må maskinen romme den ekstra ledningen uten at det går på bekostning av leggelengden. En vrimaskin av buetypen med integrerte pakkefunksjoner brukes ofte i denne applikasjonen, spesielt i bil- og industridatakabler.
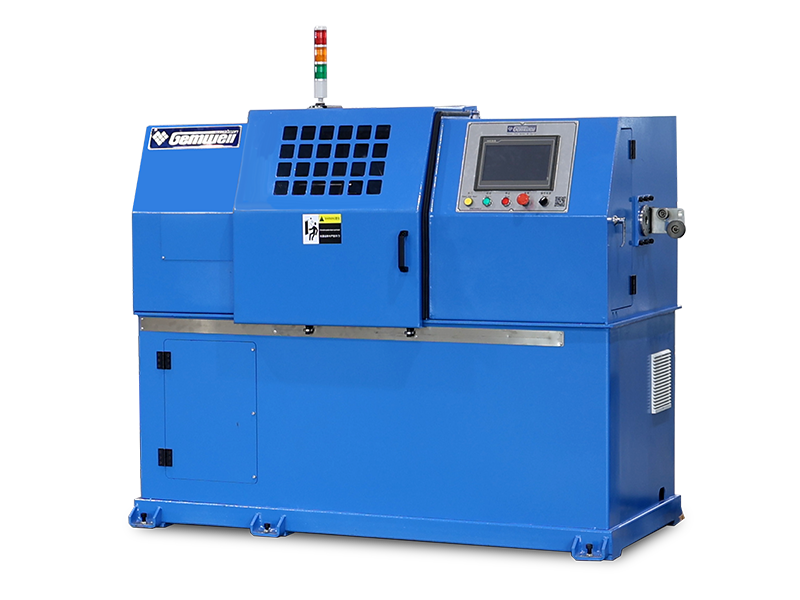
Bow-Type Twist Machine med Back Twist, Jording Wire og Center Wrapping Denne maskinen håndterer par med jordledninger og skjermingstape. Single-pitch vridning med 100 % back twist pay-off reduserer stress og forbedrer kabelens utseende og elektrisk ytelse. Ideell for bil- og industridatakabler som krever integrert innpakning uten at det går på bekostning av leggingslengden. Se produkt → Ofte stilte spørsmål
Hva er forskjellen mellom trådtråding og trådtvinning?
Trådstrenging kombinerer flere bare ledninger til en enkelt leder. Trådtvinning er et bredere begrep som inkluderer stranding og gjelder også for tvunnet par eller flerledersammenstillinger. I kabelproduksjon refererer stranding spesifikt til lederkonstruksjon, mens vridning kan beskrive parvridning eller kabelmontering.
Hva er minimum antall tråder i en trådet leder?
En konsentrisk liggende leder med en senterledning og ett lag med seks ledninger har totalt syv tråder. Dette er minimum for en standard konsentrisk konstruksjon. Bunnkonstruksjoner kan ha færre eller flere tråder avhengig av nødvendig lederareal.
Hva er standard leggelengde for kobberledere?
Leggelengden uttrykkes typisk som et multiplum av lederdiameteren. For konsentriske ledere i klasse B er et vanlig område 8 til 16 ganger lederdiameteren. Kortere leggelengder øker fleksibiliteten, mens lengre leggelengder reduserer materialkostnadene.
Øker stranding den elektriske motstanden?
Stranding i seg selv øker ikke motstanden hvis det totale tverrsnittsarealet forblir det samme. Faktisk, ved høye frekvenser kan strandede ledere ha lavere AC-motstand enn solide ledere på grunn av det økte overflatearealet som reduserer hudeffekten.
Hva er forskjellen mellom klasse 5 og klasse 6 ledere?
Klasse 5 ledere er fleksible og egnet for utstyrsledninger. Klasse 6-ledere er ekstra fleksible og designet for ekstreme bøyeapplikasjoner som robotikk, dragkjeder og mobilt maskineri. Klasse 6 har finere enkelttråder og kortere leggelengde.
Hvordan vet jeg hvilken strandingsklasse jeg skal bruke?
Start med bøyekravet. Hvis kabelen skal legges én gang og deretter forbli statisk, er klasse B tilstrekkelig. Hvis kabelen flyttes ofte, velg Klasse 5. Hvis kabelen opererer i et dynamisk miljø med kontinuerlig bevegelse, kreves Klasse 6 eller taulegging.
Hva forårsaker wirebrudd på en strandingsmaskin?
De vanligste årsakene er for høy opptrekksspenning, slitte spoleføringer og defekt ledning fra leverandøren. Kontroller at utbetalingsspenningen er satt under ledningens flytegrense og at alle føringer og ruller er fri for skarpe kanter. For tekniske detaljer, se denne artikkelen om egenskapene til høyhastighets strandingsmaskiner.
Kan forskjellige metalltråder strandes sammen?
Ja. Kobber og fortinnet kobber, aluminium og sølvbelagt kobber er ofte strandet sammen. Hybridledere brukes i spesialiserte applikasjoner der termiske, mekaniske eller elektriske egenskaper må kombineres.
Konklusjon
Trådtråding er en grunnleggende prosess i kabelproduksjon. Valget av strandingstype, klasse og utstyr påvirker kabelfleksibilitet, holdbarhet og kostnad direkte. Konsentrisk stranding er industristandarden for strøm- og kontrollkabler, mens taulegging tjener de mest krevende dynamiske bruksområdene.
Nøkkelavgjørelser bør være basert på sluttbruksmiljøet: statisk installasjon, periodisk bevegelse eller kontinuerlig bevegelse. Tilpass lederklassen til det mekaniske kravet og velg utstyr som gir presis leggelengde, aktiv spenningskontroll og pålitelig konsentrisitet.
Med den rette strandingsmaskinen kan du redusere skrap, forbedre kabelkvaliteten og møte de mekaniske kravene til kundene dine uten å overkonstruere lederen.
 Relatert Produkter