E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.
 English
 中文简体



Hva betyr ledning og kabel egentlig?
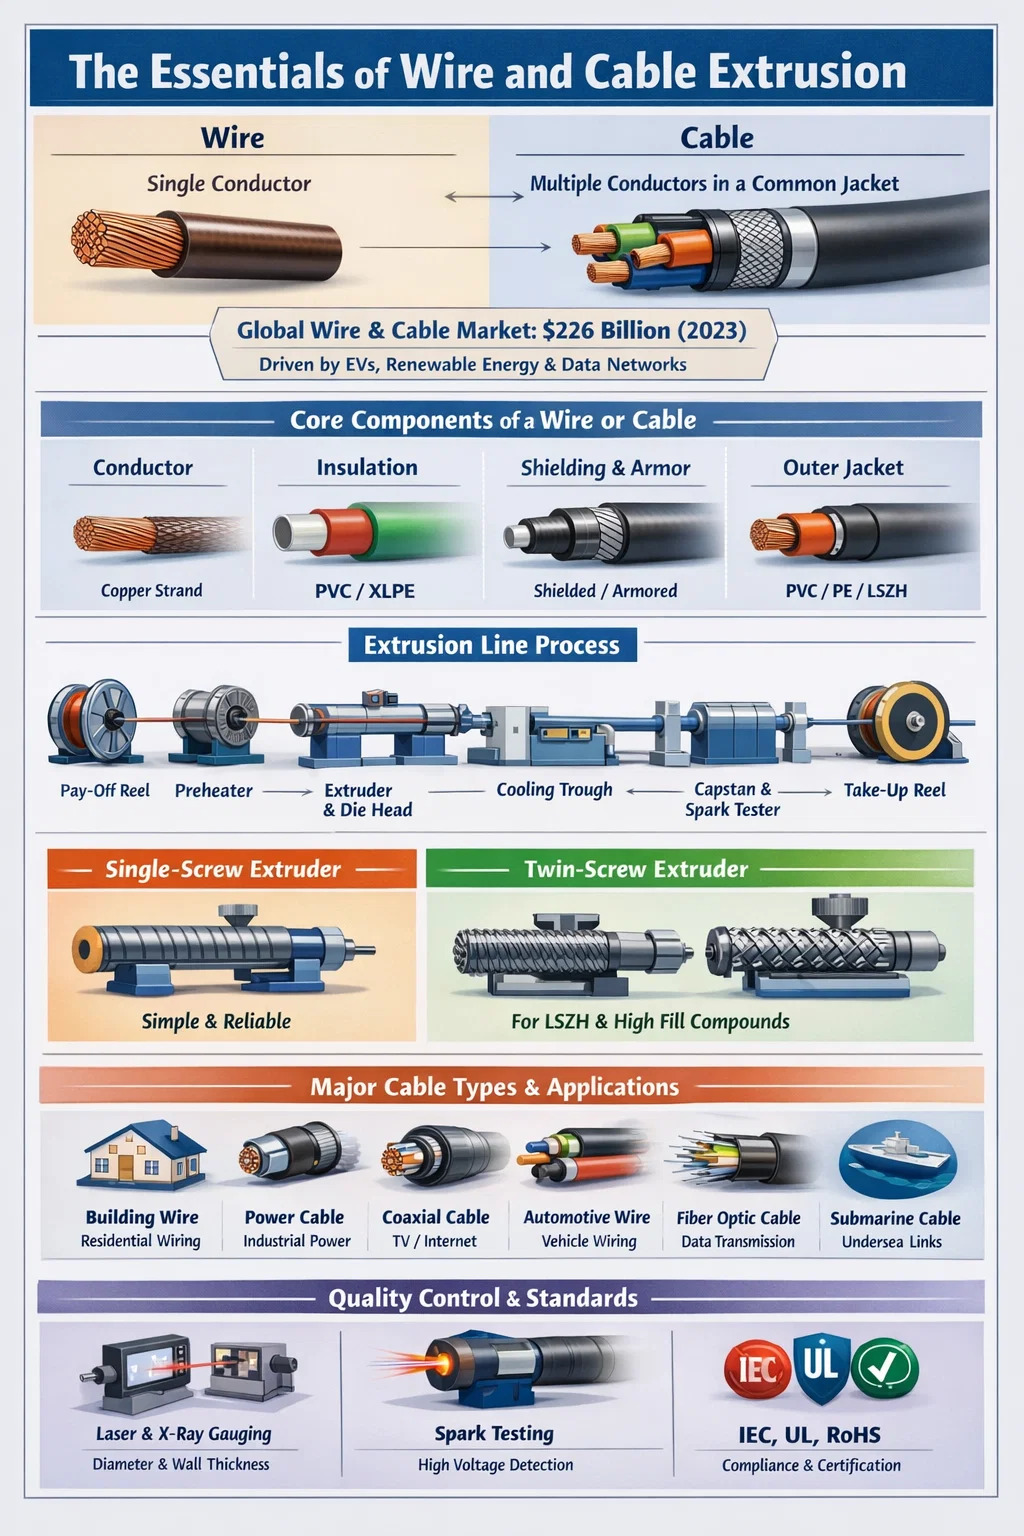
Ledning og kabel er ryggraden i moderne elektrisk infrastruktur, men mange bruker disse to begrepene om hverandre når de er teknisk forskjellige. En ledning er en enkelt leder - vanligvis en tråd av metall, oftest kobber eller aluminium - mens en kabel er en sammenstilling av to eller flere ledere gruppert sammen i en felles kappe eller kappe. Denne forskjellen har enorm betydning for produksjon, installasjon og overholdelse av forskrifter.
Rent praktisk kan en bar kobberledning brukes til jording, mens en flerkjernet PVC-isolert kabel fører strøm i et boligbygg. Det globale tråd- og kabelmarkedet ble verdsatt til ca USD 226 milliarder i 2023 og forventes å vokse jevnt og trutt, drevet av urbanisering, utvidelse av el-infrastruktur og prosjekter for fornybar energi. Å forstå forskjellen mellom ledning og kabel er grunnleggende for å velge de riktige materialene, produksjonsprosessen og utstyret - inkludert riktig lednings- og kabelekstruder.
Kjernekomponenter: Hva utgjør en ledning eller kabel
Enten du ser på en enkel tilkoblingsledning eller en høyspentstrømkabel, følger den grunnleggende strukturen et konsistent mønster. Hvert lag tjener en spesifikk beskyttende eller funksjonell rolle.
Dirigent
Lederen er den elektrisk aktive kjernen. Kobber er fortsatt det dominerende materialet på grunn av dets ledningsevne (omtrent 58 MS/m), men aluminium er mye brukt i overliggende overføringslinjer på grunn av lavere kostnad og lettere vekt. Ledere kan være solide eller strandede. Trådede ledere gir bedre fleksibilitet og foretrekkes i applikasjoner der kabler ofte bøyes eller flyttes.
Isolasjon
Isolasjon omgir hver leder for å forhindre elektrisk lekkasje og kortslutning. Vanlige isolasjonsmaterialer inkluderer PVC (polyvinylklorid), XLPE (tverrbundet polyetylen), LSZH (nullhalogen med lite røyking) og gummiblandinger. Valget avhenger av driftsspenning, temperaturområde og miljøforhold. XLPE-isolasjon kan håndtere temperaturer opp til 90°C kontinuerlig og opptil 250°C under kortslutningsforhold , noe som gjør den til standard i mellom- og høyspenningskabler.
Skjerming og rustning
Noen kabler inkluderer metallisk skjerming (kobbertape, aluminiumsfolie eller flettede ledninger) for å blokkere elektromagnetisk interferens. Pansrede kabler legger til et lag med ståltråd eller ståltape for mekanisk beskyttelse i underjordiske eller industrielle applikasjoner.
Ytterjakke
Ytterjakken er det siste beskyttende laget som holder alt sammen og gir motstand mot fuktighet, kjemikalier, UV-stråling og mekanisk slitasje. PVC er det vanligste jakkematerialet globalt, selv om PE (polyetylen) og TPU (termoplastisk polyuretan) øker i bruk for spesialapplikasjoner.
Hovedtyper av ledninger og kabler og deres bruksområder
Lednings- og kabelindustrien dekker et enormt spekter av produkttyper. Hver kategori er designet for et spesifikt sett med elektriske, mekaniske og miljøkrav.
| Kabeltype | Typisk applikasjon | Isolasjon Material | Spenningsområde |
|---|---|---|---|
| Byggeledning (NM-B, THHN) | Boligledninger | PVC / Nylon | Opptil 600V |
| Strømkabel | Industriell kraftfordeling | XLPE / EPJ | 1kV – 500kV |
| Koaksial kabel | TV, internett, RF-signal | Skum PE / Solid PE | Lav spenning |
| Automotive Wire | Kjøretøys ledningsnett | PVC / XLPE / TPU | 12V – 800V (EV) |
| Fiberoptisk kabel | Dataoverføring | LSZH / PE | N/A (optisk) |
| Ubåtkabel | Undersjøisk kraft/datakoblinger | XLPE | Opptil 525kV (HVDC) |
Hver av disse kategoriene krever en spesifikk ekstruderingsprosess, og tråd- og kabelekstruderen som brukes må tilpasses materialets viskositet, nødvendig veggtykkelse og produksjonshastighet.
Rollen til en Ekstruder for ledning og kabel i produksjon
Tråd- og kabelekstruderen er det sentrale utstyret i produksjonslinjen. Dens primære funksjon er å påføre isolasjon, kappe eller andre polymerlag på en leder ved å smelte termoplastisk eller herdet materiale og skyve det gjennom en dyse rundt ledningen med høy hastighet. Uten en riktig konfigurert ekstruder er det umulig å oppnå jevn veggtykkelse, god vedheft og de mekaniske egenskapene som kreves av standarder som IEC 60228, UL 44 eller RoHS.
En typisk tråd- og kabelekstruderingslinje inkluderer følgende komponenter som fungerer i rekkefølge: en utbetalingsspole som mater den nakne lederen, en forvarmer, selve ekstruderen med dysehodet, et kjøletrau, en kapstan eller avtrekksenhet, en gnisttester for defektdeteksjon og en oppsamlingsspole. Hver stasjon må være nøyaktig synkronisert. Selv en variasjon på 5 % i linjehastighet kan forårsake veggtykkelsesavvik som ikke oppfyller kravene til dimensjonstoleranse.
Enkeltskrue vs. dobbeltskrueekstrudere
Den vanligste konfigurasjonen i lednings- og kabelproduksjon er enkeltskrue ekstruder , som er foretrukket for sin enkelhet, pålitelighet og lave vedlikeholdskostnader. Enkelskruemaskiner håndterer PVC, PE, XLPE og de fleste standard jakkematerialer effektivt. Skrue L/D-forhold (lengde-til-diameter) varierer vanligvis fra 20:1 til 30:1 for lednings- og kabelapplikasjoner.
Ekstrudere med to skruer, både samroterende og motroterende, brukes når blandingen krever intensiv blanding - for eksempel når det produseres LSZH (low-smoke zero-halogen) forbindelser som inneholder høye mengder mineralfyllstoffer som ATH (aluminiumtrihydrat). Disse fyllstoffene kan overstige 60 vekt% i blandingen, noe som gjør grundig spredning kritisk for å oppfylle brannytelsesstandarder som EN 60332.
Tandem og dobbeltlags ekstrudering
For kabler som krever to distinkte polymerlag - for eksempel et halvledende lag pluss et isolasjonslag i mellomspenningskabler - brukes tandemekstrudering (to ekstrudere i serie) eller trippellags co-ekstrudering (tre ekstrudere som mater et felles dysehode samtidig). Trippel co-ekstrudering sikrer at de tre lagene bindes sammen mens de fortsatt er varme, noe som er avgjørende for XLPE-kabler der grensesnittene må være rene og fri for hulrom for å forhindre delvis utladning ved høye spenninger.
Nøkkeltekniske parametere for en tråd- og kabelekstruder
Ved spesifikasjon eller evaluering av en tråd- og kabelekstruder er det flere tekniske parametere som avgjør om maskinen er egnet for et gitt produkt og gjennomstrømningsbehov.
- Skrue diameter: Varierer fra 30 mm for isolasjon med fintråd til 150 mm eller større for tung kabelkapping. Større skruediametre gir høyere gjennomstrømning, men krever mer drivkraft.
- L/D-forhold: Et høyere L/D-forhold gir bedre plastisering og blanding. For PVC er 24:1 til 28:1 typisk; for PE og XLPE er 25:1 til 30:1 vanlig.
- Skrue RPM og utgangshastighet: Moderne høyhastighets ekstrudere for telekomtråd kan kjøre med skruehastigheter over 200 RPM, og oppnå linjehastigheter på 1000 m/min eller mer for tynnveggisolasjon på små ledere.
- Temperatursoner: Tønnen er delt inn i flere uavhengig kontrollerte varmesoner (vanligvis 4 til 8). Nøyaktig sonekontroll forhindrer termisk nedbrytning av varmefølsomme materialer som PVC, som begynner å brytes ned over 200°C.
- Dysehodedesign: Trykkdysehoder og rørdysehoder tjener forskjellige formål. Trykkdyser skaper intim kontakt mellom isolasjon og leder; rørdyser etterlater en liten luftspalte og brukes der isolasjonen ikke må feste seg til lederen.
- Drivsystem: AC-vektordrev med lukket sløyfe-tilbakemelding er nå standard, noe som muliggjør presis hastighetskontroll og energieffektivitetsforbedringer på 15–25 % sammenlignet med eldre DC-drivsystemer.
Materialvalg påvirker også ekstruderdesign. PVC er skjærfølsom og krever nøye skruegeometri for å unngå lokal overoppheting. XLPE beregnet for tverrbinding via CV-rør (kontinuerlig vulkanisering) må behandles ved kontrollerte smeltetemperaturer for å forhindre for tidlig tverrbinding inne i ekstruderen - et fenomen som kalles "scorch".
Krysskoblingsteknologier i kabelekstrudering
For mellom- og høyspente strømkabler, tverrbinding av polyetylenisolasjonen forvandler den fra en termoplast til en herdeplast, noe som dramatisk forbedrer varmebestandigheten og den langsiktige elektriske ytelsen. Tråd- og kabelekstruderen må være kompatibel med den valgte tverrbindingsmetoden.
Peroksidkryssbinding (CV-linjer)
Den mest brukte metoden for høyspentkabler. Etter at ekstruderen har påført XLPE-blandingen, går kabelen gjennom et kontinuerlig vulkaniseringsrør (CV) fylt med nitrogen ved forhøyet trykk (typisk 6–12 bar) og temperaturer opp til 300 °C. Peroksidet spaltes og danner kovalente tverrbindinger mellom polyetylenkjeder. CV-linjer for EHV (ekstra høyspenning) kabler kan være 200 meter lange eller mer for å gi tilstrekkelig oppholdstid for fullstendig tverrbinding før avkjøling.
Silan-kryssbinding (Monosil og Sioplas)
En mer økonomisk metode brukt for lav- og mellomspentkabler. I Monosil-prosessen skjer silanpoding inne i en spesialdesignet ekstruder, og kryssbindingen fullføres ved å senke den ferdige kabelen i varmt vann eller damp. Dette unngår behovet for CV-rør og egner seg godt for mindre produksjonsvolumer.
Elektronstråle (EB) krysskobling
Brukes til tynnvegget ledningsisolasjon i bil-, romfarts- og militærapplikasjoner. Etter ekstrudering går kabelen gjennom en elektronakselerator som bombarderer isolasjonen med høyenergielektroner, og forårsaker tverrbinding uten bruk av kjemikalier. EB kryssbinding produserer ledninger som er klassifisert for temperaturer opp til 150 °C eller høyere, noe som er viktig for bilapplikasjoner nær varmekilder.
Isolasjon and Jacketing Materials: How They Affect Extruder Selection
Materialvalg dikterer direkte typen og konfigurasjonen av tråd- og kabelekstruderen som kreves. Hver polymer har forskjellig smelteoppførsel, prosesstemperaturvinduer og følsomhet for skjærkraft og nedbrytning.
PVC (polyvinylklorid)
PVC står for mer enn 40 % av isolasjons- og mantelmaterialet som forbrukes globalt i tråd- og kabelindustrien. Den er kostnadseffektiv, flammehemmende i sammensatt form, og enkel å behandle. Behandlingstemperaturer varierer vanligvis fra 160°C til 190°C. PVC-blandinger er tilgjengelige i et bredt spekter av Shore A-hardhetsverdier (fra 60 for fleksible kvaliteter til 95 for stive typer). Skruene som brukes til PVC er typisk lavkompresjonsdesign for å unngå overdreven skjærvarme.
PE og HDPE
Polyetylen tilbyr utmerkede dielektriske egenskaper og fuktmotstand, noe som gjør det til standardvalget for telekomkabler og underjordiske distribusjonskabler. HDPE-kapper er vanlige på mellomspenningskabler og fiberoptiske kabler for deres kombinasjon av stivhet og kjemisk motstand. Behandlingstemperaturer for PE varierer fra 180 °C til 230 °C avhengig av smelteindeksen.
LSZH-forbindelser
Halogenfrie materialer med lite røyk er obligatoriske i applikasjoner som tunneler, offentlige bygninger og marinefartøyer der giftig røyk fra brennende PVC kan være livstruende. LSZH-forbindelser er vanligvis basert på EVA (etylenvinylacetat) eller polyolefinblandinger tungt belastet med ATH eller MDH (magnesiumdihydroksid) som flammehemmere. Disse fyllstoffene gjør LSZH-forbindelsene betydelig vanskeligere å behandle , som krever dobbeltskrue ekstrudere eller spesialdesignede enkeltskrue maskiner med barriereskruer og girkasser med høyt dreiemoment.
TPU og spesialelastomerer
Termoplastisk polyuretan tilbyr eksepsjonell slitestyrke og fleksibilitet, noe som gjør det til et foretrukket jakkemateriale for dragkjeder, robotkabler og offshore-applikasjoner. TPU krever presis temperaturkontroll fordi behandlingsvinduet er smalt - vanligvis 180 °C til 210 °C - og overoppheting forårsaker hydrolytisk nedbrytning hvis materialet ikke har blitt tørket ordentlig på forhånd. Fuktighetsinnholdet må være under 0,02 % før bearbeiding.
Kvalitetskontroll i tråd- og kabelekstrudering
Kvalitetskontroll i lednings- og kabelproduksjon er ikke valgfritt - det er pålagt av internasjonale standarder og er direkte knyttet til sikkerhet. En kabel med underdimensjonert isolasjon kan svikte katastrofalt i drift, forårsake elektrisk brann eller dødsfall.
Inline målesystemer
Moderne ekstruderingslinjer er utstyrt med inline-diametermålere ved bruk av laser- eller røntgenteknologi. Lasermålere måler den ytre diameteren i to eller tre akser samtidig og mater dataene tilbake til kontrollene for linjehastighet og ekstruderutgang. Toleransekravene for mange kabeltyper er ±0,05 mm eller tettere , som krever lukket sløyfekontroll i sanntid i stedet for periodisk manuell måling.
Røntgenveggtykkelsesmålere går videre ved å måle isolasjonsveggtykkelse i fire eller flere plan samtidig, og detekterer eksentrisitet - en tilstand der lederen er utenfor senteret i isolasjonen. Eksentrisitet utover spesifiserte grenser kan forårsake dielektrisk sammenbrudd ved høy spenning.
Gnisttesting
Hver isolert leder går gjennom en gnisttester (også kalt en feriedetektor) på produksjonslinjen. En høyspentelektrode omgir kabelen og påfører en DC- eller AC-testspenning. Pinholes, tomrom eller forurensning som bryter isolasjonen forårsaker en gnistutladning, utløser en teller og noen ganger stopper ledningen. Gnisttestspenninger varierer vanligvis fra 1 kV for lavspentledninger til 25 kV eller høyere for middelsspenningskabelisolasjon , i samsvar med standarder som IEC 60885-2.
Dirigent Resistance and Insulation Resistance Testing
Off-line tester inkluderer DC motstandsmålinger av lederen (for å verifisere tverrsnitt og materialrenhet mot IEC 60228) og isolasjonsmotstandstesting ved bruk av et megohmmeter. En god PVC-isolert kabel bør vise isolasjonsmotstandsverdier i hundrevis av megaohm per kilometer ved omgivelsestemperatur.
Lednings- og kabelstandarder og sertifiseringer
Lednings- og kabelindustrien er styrt av et omfattende rammeverk av nasjonale og internasjonale standarder. Samsvar er nødvendig for markedstilgang i de fleste land og verifiseres av tredjeparts testlaboratorier.
- IEC-standarder (International Electrotechnical Commission): IEC 60228 dekker lederspesifikasjoner; IEC 60502 dekker strømkabler opp til 30kV; IEC 60332 dekker flammeutbredelsestester.
- UL-standarder (Underwriters Laboratories, USA): UL 44 dekker herdeisolerte ledninger og kabler; UL 83 dekker termoplastisk isolert ledning; UL 1581 er referansestandarden for elektriske ledninger og kabler.
- RoHS og REACH: Miljøforskrifter som begrenser farlige stoffer, inkludert blystabilisatorer i PVC - en etterlevelsesutfordring som har drevet omformulering av mange trådforbindelser i Europa og i økende grad i Asia.
- HLR (byggeproduktforordningen, EU): Siden 2017 må kabler som brukes i konstruksjon i EU bære et CE-merke og være klassifisert for reaksjon på brannytelse (Aca til Fca-klasser).
- Bilstandarder: ISO 6722 og LV 216 regulerer billedninger brukt i 12V- og 48V-systemer; for EV-høyspentledninger blir ISO 19642 og USCAR-2 i økende grad referert til.
Produsenter må dokumentere at deres ekstruderingsprosess, materialformulering og sluttprodukt oppfyller gjeldende standard. Dette krever detaljerte prosessregistreringer, beholdte prøvekabler og periodiske tredjepartsrevisjoner.
Vekstdrivere: der etterspørselen etter ledning og kabel øker
Flere store globale trender skaper vedvarende og akselererende etterspørsel etter wire- og kabelprodukter, og følgelig etter høyytelses wire- og kabelekstrudere som er i stand til å produsere de nødvendige produkttypene til konkurransedyktige kostnader.
Elektriske kjøretøy ledningsnett
Et konvensjonelt kjøretøy med forbrenningsmotor inneholder omtrent 1,5 til 2 kilometer ledning i ledningsnettet. Et elektrisk kjøretøy med full batteri, med ekstra høyspenningsstrømdistribusjon, batteristyringssystem og ladeinfrastruktur, kan kreve 3 til 4 kilometer wire per kjøretøy . Med et globalt salg av elbiler anslått til å nå 30 millioner enheter per år innen 2030, representerer dette en massiv og økende etterspørsel etter wire av bilindustrien og ekstruderene som produserer den.
Infrastruktur for fornybar energi
Vindparker til havs krever undersjøiske kabler med stor diameter for å koble turbiner til hverandre og til land. Et enkelt offshore vindprosjekt kan kreve hundrevis av kilometer med 33kV inter-array kabler og en høyspent eksportkabel som kan strekke seg 100 km eller mer til et nettforbindelsespunkt på land. Materialene og prosessene som er involvert - spesielt trippel co-ekstrudering av XLPE-isolasjonssystemer - krever de mest sofistikerte tråd- og kabelekstruderkonfigurasjonene som er tilgjengelige.
Datasenter og 5G-nettverksutvidelse
Den eksplosive veksten av cloud computing og AI-infrastruktur driver en enestående etterspørsel etter datasenterstrøm- og signalkabler. I mellomtiden krever utbygging av 5G-nettverk enorme mengder fiberoptisk kabel og koaksialkabel for basestasjonstilkoblinger. Begge produktene krever presisjonsekstrudering av tynnvegget isolasjon ved høye linjehastigheter.
Nettmodernisering og elektrifisering
Myndigheter over hele verden investerer tungt i å oppgradere aldrende elektrisk overførings- og distribusjonsinfrastruktur. USA alene har identifisert over 65 milliarder dollar i nettinvesteringsbehov under nyere infrastrukturlovgivning. Mye av denne investeringen strømmer direkte inn i underjordiske mellomspenningsdistribusjonskabler og høyspentoverføringskabler - alt produsert på ledninger og kabelekstruderte linjer.
Velge riktig lednings- og kabelekstruder: praktiske vurderinger
Å velge en wire- og kabelekstruder er en betydelig kapitalinvestering - maskiner fra anerkjente produsenter varierer fra $100 000 for et grunnleggende enkeltskrueoppsett til flere millioner dollar for en komplett høyspentkabelekstruderingslinje. Beslutningen må ta hensyn til gjeldende produktkrav, forventede produktmiksendringer og langsiktig servicestøtte.
Match ekstruderen til materialet ditt
En enkelt ekstruder kan ikke konfigureres optimalt for både PVC- og LSZH-blandinger uten skruebytte. Hvis produksjonen din involverer flere materialer, kan du enten planlegge for dedikerte linjer eller investere i hurtigskiftende skrue- og tønnesystemer. Mange produsenter tilbyr modulære ekstruderingshoder og flere skruekonfigurasjoner for å gi fleksibilitet uten full linje duplisering.
Vurder Automation and Industry 4.0 Integration
Moderne lednings- og kabelekstrudere kommer i økende grad med OPC-UA-tilkobling, noe som muliggjør sanntidsdatautveksling med MES (produksjonsutførelsessystemer) og kvalitetsstyringsplattformer. Automatisert lukket sløyfe-kontroll basert på inline-måledata reduserer skrothastigheter og operatørens ferdighetsavhengighet. Noen produsenter rapporterer skrapreduksjoner på 30–50 % etter implementering av lukket sløyfediameterkontroll sammenlignet med manuell justering.
Evaluer ettersalgsstøtte og tilgjengelighet av reservedeler
En ekstruder som ikke kan betjenes raskt når en skrue eller tønne slites er et produksjonsansvar. Slitasjekomponenter - skruer, tønner, krysshodespisser og dyser - er forbruksvarer i trådekstrudering, spesielt når du kjører slipemiddelfylte forbindelser. Bekreft at produsenten eller en regional distributør har disse delene på lager, og ta med ledetider inn i din totale eierkostnadsberegning.
Ledende produsenter av tråd- og kabelekstruder inkluderer Maillefer (en del av Nextrom), Troester, Rosendahl Nextrom, Davis-Standard og flere kinesiske produsenter som Taiyuan Heavy Industry og Dalian Rubber & Plastics Machinery. Hver tilbyr forskjellige balanser av teknologinivå, prispunkt og regional tjenestekapasitet.
 Beslektet Produkter