English
 中文简体

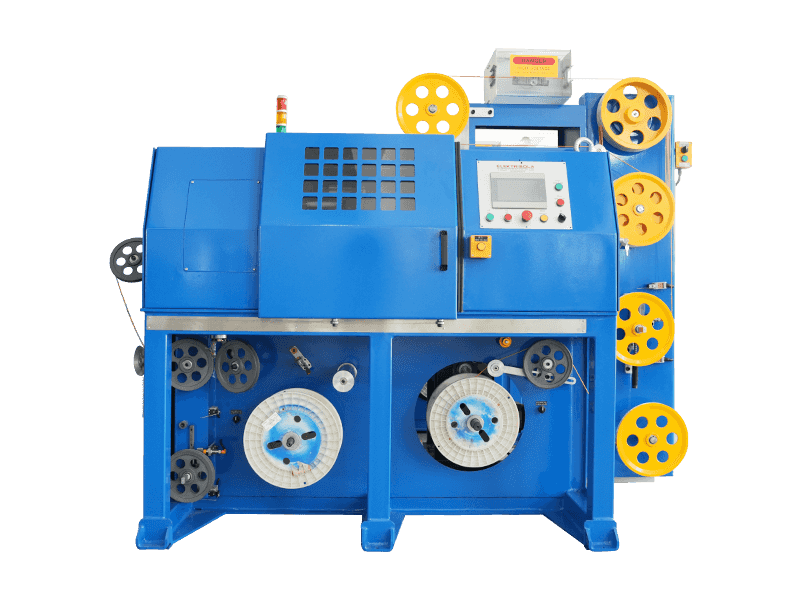
Riktig og rimelig bruk av ekstruderingsmaskinen, maskinen kan være fullt effektiv, opprettholde en god arbeidstilstand og forlenge maskinens levetid.
En skrueekstruder, inkludert maskininstallasjon, justering, igangkjøring, drift, vedlikehold og reparasjon av en rekke lenker, har en generell maskin i vanlig bruk, hovedsakelig i drivmotor- og reduksjonsgirinstallasjoner. Men skrue ekstruder systemet av arbeid er en ekstrudering system, men unike egenskaper, spesiell oppmerksomhet er preget av en skrue ekstruder bør.
Maskininstallasjon, justering og testmaskiner som vanligvis brukes i ekstruderingsmaskininstruksjoner er klart definert, denne driftsmetoden for ekstruderen er oppsummert som følger:
Operatøren må være kjent med betjeningen av de strukturelle egenskapene til sin egen ekstruder, spesielt for å forstå de strukturelle egenskapene til skruen, oppvarmings- og kontrollinstrumenteringsegenskapene, nesemonteringen av kjøleegenskapene og lignende, for å kunne forstå ekstruderingsprosessforholdene, retten til å betjene maskinen.
Ulike metoder for ekstrudering av plast er ikke de samme, men de har også likheter. Introduserte en rekke produkter på samme ekstruderingsprosedyre og problemer bør ta hensyn til følgende operasjoner.
1, forarbeidene før
(1) for ekstrudering av plast. Råvarer skal oppfylle kravene til tørking og eventuelt behov for ytterligere tørking. Og materialet ble siktet for å fjerne aggregatklumper og mekaniske urenheter.
(2) Sjekk utstyret i vann, elektrisitet, gass og at hvert system er normalt, sørg for at vannet og gassstrømmen ikke lekker, det elektriske systemet er normalt, varmesystemet, temperaturkontrollen og ulike instrumenter fungerer og er pålitelige; hjelpelufttørker lavhastighetstestdrift, observer om enheten fungerer som den skal; start vakuum forme bord, om å observere arbeid; glatte deler i en rekke utstyrssmøring. Hvis funnet feil fjernes umiddelbart.
(3) installert hode og kalibrator. Avhengig av produktsorten, størrelsen og hodestørrelsen som er valgt. Følgende sekvens vil bli installert.
① nesen skal passe sammen, hele montert på ekstruderen.
② Den tidligere hodeenheten skal tørke bort fett når den males, kontrollere nøye om hulromsoverflaten støter, riper eller rust, gjør nødvendig polering, og deretter belegg med et lag silikonoljestrømningsbane.
③ sekvensielt settes hver hodeplate sammen, gjengene på bolten er belagt med høytemperaturfett, stram deretter boltene og flensen.
④ porøs plate er plassert mellom hodeflensen for å sikre at den perforerte platen trykkes uten blink. Bør justeres før
⑤ Uten å stramme koblingshodet og ekstruderdyseflensboltene som fester den horisontale posisjonen, juster nivået på det tilgjengelige kvadratiske hodenivåmøtet. Modellen med rund hodeform plasserer såleoverflaten som en referanse ved at hodematrisen bunnflaten utjevner.
⑥ tett tilkoblingsflensbolter, stram hodefesteboltene, installer varmespiralen og et termoelement, og vær oppmerksom på varmespiralen til den ytre overflaten i nær kontakt med hodet.
⑦ Installasjon av kalibrator og juster posisjon, senterlinjen kontrollerer verten, og kalibratoren er på linje med traktoren. Etter justering, stram festeboltene. Koble til rør og rør til hver kalibrator.
⑧ snu oppvarmingseffekten til nesen, Jane jevn oppvarmingstemperatur. Åpne i bunnen av beholderen og girkassens innløps- og eksosventiler for kjølevannspumpe. Når temperaturen på hver oppvarmingstemperatur justeres til 140 ℃, er varmen til temperaturen stiger til 140 ℃ 30-40 minutter, og deretter heves temperaturen til en temperatur med normal produksjon. Inntil temperaturen stiger til normal produksjon ved ønsket temperatur, hold deretter i ca 10min, slik at hver del av maskintemperaturen stabiliserer seg før de kan starte produksjonen. Isolasjonstiden avhengig av modellen Ekstrudere og plastråvarer varierer. Inkubasjonsperiode tid for å lage en konsistent temperatur i og utenfor maskinen, så måleren indikerer at temperaturen har nådd ønsket temperatur, mens den faktiske temperaturen var lav, på dette tidspunktet hvis materialet legges i ekstruderingsmaskiner fordi den faktiske temperaturen er for lav, materialets smelteviskositet er for stor, det vil føre til overbelastning av aksialkraften og skade maskinen.
⑨ vil starte opp i beholderen til råvarene som brukes til å klargjøre for bruk.
2, støvel
(1) kan slås på etter termostaten, før snu og ekstrudering maskiner bør hodet flensbolter strammet igjen for å eliminere bolten hodet forskjellen i termisk utvidelse, rekkefølgen av hodet på bolten er stram vinkel tilstramming, tvunget til å være ensartet ʱ?? Når du strammer hodeflensmutrene, krever det rundt elastisk konsistent, ellers forventes å løpe.
(2) Strøm, valgt av "Forbered oppstart"-knappen, etterfulgt av "på"-knappen, og deretter sakte roter skruehastighetsjusteringsknappen skruehastighet sakte start. Deretter gradvis akselerere, mens en liten mengde fôr. Vær nøye med endringer i verten som indikerer amperemeter og ulike indikatorhodehus ved fôring. Skruemomentet skal ikke overstige det røde merket (typisk 65 % -75 % momenttabell). Før den ekstruderte plastprofilen, skal ingen person stå foran dysen, for å hindre at boltene trekkes av eller settes våt pære på grunn av råmateriale og andre årsaker som følge av skader. Plastekstrudering dør fra hodet, det vil ta ekstrudatet sakte avkjølt og ønskelig trekkenheten og stereotypiene, og starte disse enhetene. Deretter i henhold til indikerte verdikontrollinstrumenter og ekstruderte produktkrav. Hver seksjon justeres deretter slik at hele ekstruderingsoperasjonen til normal status. Og, om nødvendig, tilsett litt materiale, bruk av en dobbelskrue ekstrudermating som doserer jevn konstant hastighet.
(3) Når utløpsdysen er jevn og plasten har ønsket trekkraft, kan det være en god folkkalibrator. Plastisert empirisk bestemme omfanget som kreves, ved det generelle utseendet til ekstruderingsmateriale kan bedømmes at den blanke overflaten, ingen urenheter, ingen skum, koksmateriale og farge, dele ut materiale presset ned til en viss grad ikke vises grader, hakk, det er en viss fleksibilitet, denne gangen en god beskrivelse av plastmaterialer. Hvis plastiseringsskruens hastighet kan justeres til dårlig, tønne- og hodetemperatur til den når kravene.
(4) I ekstruderingsprosessen bør prosessen kreve periodisk inspeksjon av ulike prosessparametere som er normale, og fylle prosessark. Kvalitetsinspeksjon av kvalitetsinspeksjonens standard produktprofiler, identifisere problemer og rettidige korrigerende tiltak.
3. Stopp
(1) Stopp matingen, innsiden av plastekstruderingsmaskinene polering, når skruen er synlig, slå av kraftsylinderen og hodet, og stopp oppvarmingen.
(2) Lukk ekstruderen og tilleggsstrømforsyningen, skruen og tilleggsutstyret stopper.
(3) Koblingsflenser, demonteringshåndstykke. Rengjør ulike deler av den perforerte platen og nesen. For å forhindre skade på den indre overflaten av nesen, nesen av gjenværende materiale innenfor loven påført stål, fortsetter stål å rydde opp, og deretter bruke sandpapir til å feste seg til plasten i nesen i tillegg til sliping og polering, belagt med olje eller silikon anti-rust.
(4) fjerning av skruen og tønnen, etter å ha fjernet hodet, start verten på nytt, pluss stopp materialet (eller ødelagt materiale), vask skruen og tønnen, skru deretter valget av lavhastighet (sr/min eller så) for å redusere slitasje. Forventet å bli stengt ned fullstendig knust til pulverekstrudering, den tilgjengelige komprimerte luften fra fôringsinnløpet og eksosportene blåste gjentatte ganger gjenværende pellets og pulver til tønnen ikke er noe restmateriale etter skruhastigheten ned til null, stopp Ekstrudere, slå av hovedstrømforsyningen og det kalde vannet til den totale ventilen.
(5) bør ta hensyn til sikkerheten til prosjektet er: elektrisitet, varme, håndtering, og andre roterende maskineri og tunge komponenter. Den må være utstyrt med løfteutstyr, monterings- og demonteringsnese, og andre tunge komponenter mellom skrueekstrudermaskinen, for å sikre sikkerhet i produksjonen.
6, ekstrudering maskin Vedlikehold
Skrueekstruderingssystem bruker rutinemessig vedlikehold og regelmessig vedlikehold er to måter for vedlikehold.
(1) Rutinemessig vedlikehold er en rutine, den tar ikke hensyn til driften av arbeidsutstyret, vanligvis utført under oppstart. Fokuser på å rengjøre maskinen, smøre alle bevegelige deler, skruefesteelementer som er enkle å løsne, rettidig inspeksjon, justering av motorer, kontrollinstrumenter, arbeidsdeler og linjer.
(2) regelmessig vedlikehold er generelt i kontinuerlig drift 2500-5000h ekstrudermaskin stengt etter at maskinen krever oppløsning av inspeksjon, måling, identifisering av hovedkomponentene for slitasje, utskifting slitt nådd en forhåndsbestemt grense for deler, reparasjon av skadede deler.
(3) tillater ikke tom maskin å kjøre, for å unngå skrue og Jane rullet hår.
(4) ekstruderingsmaskin under operasjonen hvis det oppstår uvanlig støy, slå av umiddelbart for inspeksjon eller reparasjon.
(5) forhindre at metall eller annet rusk faller ned i beholderen, for å unngå å skade skruen og tønnen. For å forhindre jernavfall inn i tønnen, kan tønnen mate materiale inn i sugemunnmontert magnetisk komponent eller magnetiske plan for å forhindre at rusk faller inn i materialet må skjermes på forhånd.
(6) Legg merke til at produksjon av et rent miljø gjør at søppel tilstopper filterplatens materiale forurensning, påvirker produktutbyttet og kvaliteten og øker motstandsnesen.
(7) Når ekstrudere bruker lengre tid på å slutte å bruke antirust, bør de smøres med fett på arbeidsflatens skrue, Jane, nese, og så videre. Små skruer bør henges i luften eller plasseres i en spesiell treboks, og pute i nivå med treet, for ikke å skru deformasjon eller støt.
(8) Periodisk kalibreringstemperaturkontrollinstrumentering, sjekk dens nøyaktighet og følsomhetsjusteringskontroll.
(9) vedlikehold av ekstrudergirkasse og den generelle standardreduksjonen samme. Hovedsakelig for å sjekke gir, lagre og andre slitasje- og feilforhold. Den manuelle girkassen skal spesifisere bruken av maskinoljen, i henhold til bestemmelsene i oljenivået for å bli med oljen, oljen er for lav, smøringen er ikke reversert, redusert levetid for deler; for mye olje, varme en stor, multi-energi, olje og lett metamorfose, gjør også smøring svikt, konsekvensene av skade på delen. Girkasse oljesøl steder bør skiftes tetning (ring) for å sikre at mengden smøremiddel er.
(10) Den indre veggen til kjølevannsrørets datterekstruder pletter lett ekstern korrosiv rust. Vedlikehold bør utføres nøye kontrollert, skalaen kan tette til rørledningen også, nå kjøleeffekten, og alvorlig korrosjon kan lekke, rengjøring og korrosjon må ivaretas av kjøletiltak.
(11) på drivskruen roteres for å fokusere på å kontrollere slitasje og eksponering av DC-motorbørster hvis isolasjonsmotstandsverdien til motoren skal måles regelmessig til en forhåndsbestemt verdi eller mer. I tillegg, sjekk kabelen og andre komponenter er rustne, og bruk av beskyttelsestiltak.
(12) Utpek en person som er ansvarlig for vedlikehold av utstyr. Detaljerte poster er inkludert i filhåndteringen for vedlikehold og reparasjon av anleggsutstyr for hver sak.
 E-mail: info@gem-cablesolution.com
 Address: No.8 Yuefeng Rd, High Tech Zone, Dongtai, Jiangsu, Kina | No.109 Qilin East Rd, Daning, Humen, Dongguan, Guangdong, China.


 Beslektet Produkter